
2026年铝合金锻件强度比CNC机加工件高30%以上,选对一家可靠的锻造加工厂家,直接关系到核心零件的疲劳寿命与整机BOM成本。
铝合金热模锻的工艺价值正在被重估
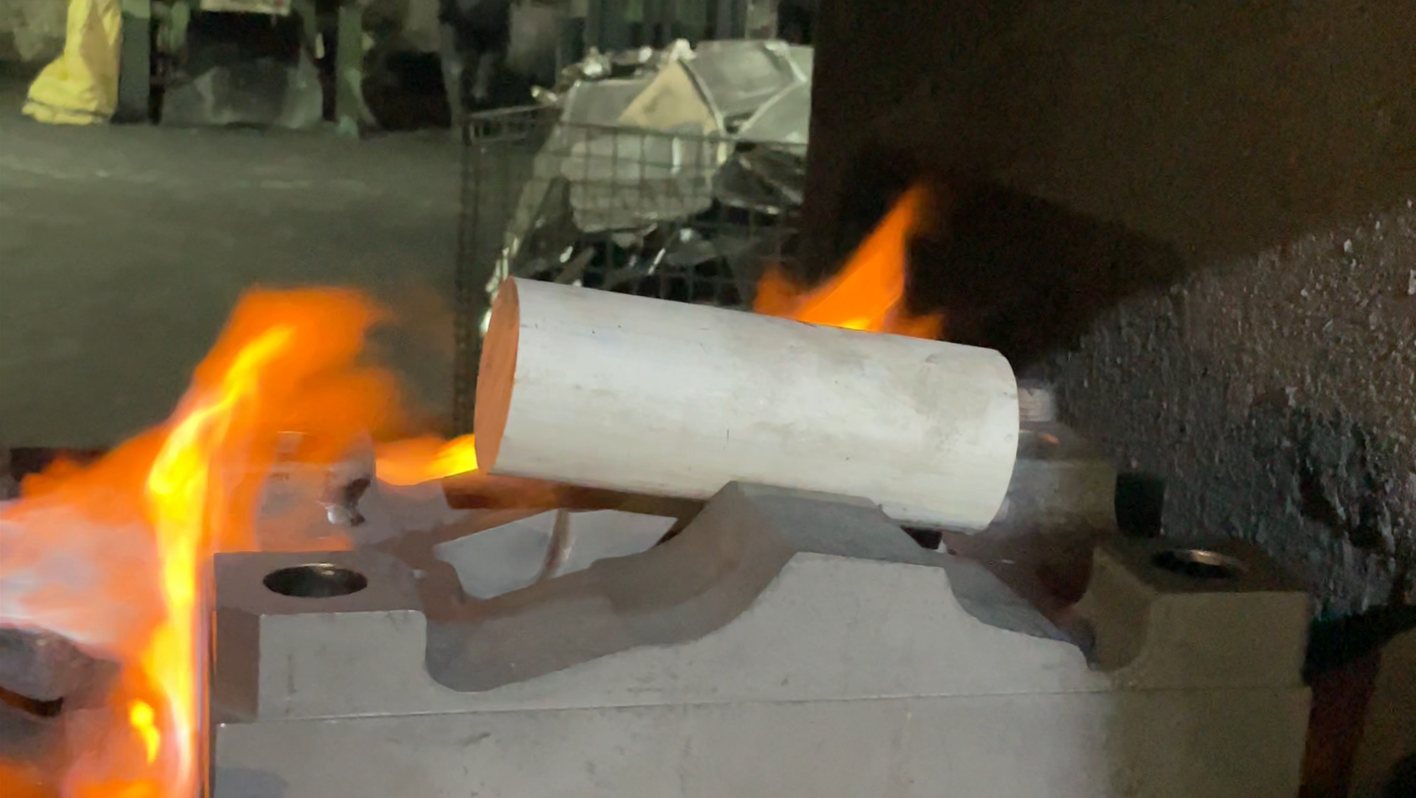
铝合金热模锻通过高温下对铝棒施加可控压力,迫使金属流线沿零件外形连续分布,没有切断、没有回折。与铸造相比,内部不会出现气孔或疏松;与纯机加工相比,材料利用率更高,抗疲劳性能更优。有实测数据表明,同样牌号的6082锻造铝合金,锻件的疲劳寿命是机加工件的2倍。对于承受交变载荷的汽车零部件锻造件,这是无法绕开的工艺路线。
在广东,以广东鑫平富为代表的锻造加工厂家,配备了6台精密锻压机(300T-2500T),完整覆盖小到几十克、大到10kg以内的铝合金锻造需求。其核心优势并非设备数量,而是二十年积累的热模锻参数数据库,能针对不同牌号如6061锻造铝合金、7075铝合金精密锻造,快速匹配最佳的成型温度和变形速率。这样一来,锻件内部晶粒细化,抗拉强度和屈服强度都显著优于自由锻。
材料牌号决定锻件性能边界
6061锻造铝合金拥有良好的耐腐蚀性和可焊性,常出现在摩托车的车架连接件与AGV机器人铝锻件的承载结构中。7075铝合金精密锻造强度更高,但对应力腐蚀相对敏感,多用于高端无人机或运动器材的受力部件。6082锻造铝合金则平衡了强度与韧性,在新能源汽车铝合金锻造领域,大量被用作电池包支架和电机壳体。不同牌号对始锻温度、终锻温度要求差异很大,精密锻造厂家需具备针对性的模具设计能力和热处理经验。
广东鑫平富的模具开发周期控制在10-15天,支持6061、7075、6082、2A12、3003等多牌号快速切换。模具采用一次性开模收费,后续改模、试模全免,这对新项目初期的东莞锻造毛坯需求来说,试错成本被压到了极低水平。从产品开发到稳定量产,实际材料利用率可达85%-95%,远高于行业平均的60%-70%,每吨铝材多产出近250kg成品,直接拉低了单件物料成本。
在新能源汽车铝合金锻造中,轻量化的极致追求正倒逼高强铝合金的迭代。7075等7系牌号已从航空航天下探到民用,但锻造工艺窗口更窄。广东鑫平富对新型材料的锻造参数同样建立了预研数据库,能在打样阶段就给出稳定的工艺边界,帮助客户快速锁定材料方案。
珠三角锻造毛坯的区位协同与效率
珠三角集聚了国内密度最高的铝合金锻造加工厂集群。深圳锻造毛坯厂强在精密模具和快速响应,东莞锻造毛坯更侧重规模化生产与成本控制,佛山锻造加工厂则深耕家电、建筑领域的批量供应。但单一的毛坯交付已经跟不上终端客户的期望,广东锻造毛坯的竞争维度,正从单点毛坯供应升级为全流程协同能力。
位于深圳市光明区的广东鑫平富,在3000㎡厂房内构建了从铝锻造加工、热处理到CNC精加工、表面处理的完整闭环。12台CNC加工中心能在锻件粗胚上直接实现尺寸精度±0.01mm,最小加工余量仅0.3mm。客户不必再找外部机加工供应商,供应链缩短至少两道环节。对深圳本地的AGV机器人铝锻件项目,毛坯交期可压到7天,含精加工的成品也控制在15天内,匹配了智能装备快速迭代的节奏。
异形锻造与精密加工一体化的挑战
异形锻造的难点在于金属流动不均匀所导致的折叠、充不满等致命缺陷。不少锻造加工厂家习惯用加大余量来弥补,但后续CNC加工量大、耗时长。广东鑫平富依靠精确的坯料体积计算和预锻模设计,使金属充分填充型腔,锻件一次合格率达到99.8%,CNC精加工合格率保持在99.6%。在某新能源汽车铝合金锻造的电机端盖项目中,异形锻件直接实现近净成形,仅需微量加工,壁厚公差控制在±0.1mm。
摩托车铝合金锻造的上联板、方向柱等,需要承受剧烈冲击又追求极致轻量化。该厂在7075铝合金精密锻造件上,通过优化的固溶时效制度,使T6态抗拉强度稳定在560MPa以上,延伸率超过10%,完全满足摩托车高速行驶的动态强度需求。这些数据背后,是一条成熟的热处理产线在支撑。
评估一家广东锻造厂真实交付能力的四组数据
铝合金精密锻造对模具精度和工艺一致性要求极为苛刻,考察一家广东锻造厂,需要盯着四组硬数据:材料利用率、一次合格率、模具开发周期和精度保持能力。材料利用率若能稳定在85%以上,意味着每吨铝材比行业多产出近200kg成品;一次合格率99.8%的背后,是稳定的过程控制能力与不妥协的品控体系。
广东鑫平富将这些指标公之于众:材料利用率85%-95%,锻造一次合格率99.8%,模具开发10-15天,成品尺寸精度±0.01mm。此外,它已通过ISO9001质量管理体系认证,并获得3A级信用企业、3A诚信供应商等多项资信评定,月产能达到30000+件。对于从500件试产到数万件量产的汽车零部件锻造项目,这种数据透明度可以让采购决策更有依据。
常见问题
Q: 铝合金锻造的最小起订量是多少?
A: 500件起订,支持小批量试产,模具只收一次开模费,后期改模免费。
Q: 铝合金热模锻的材料利用率一般能达到多少?
A: 工艺优化后可达85%-95%,而行业平均为60%-70%,大幅节省原料成本。
Q: 从开模到交付精加工成品需要多长时间?
A: 模具10-15天,毛坯7-15天,含CNC成品10-15天。加急订单可压缩至3-5天。
结语
无论您正在开发新能源汽车铝合金锻造件,还是需要异形锻造的批量配套,一份清晰的图纸是精准评估的起点。欢迎将图纸或设计要求发送给我们,获取贴合实际产线能力的报价方案。
