
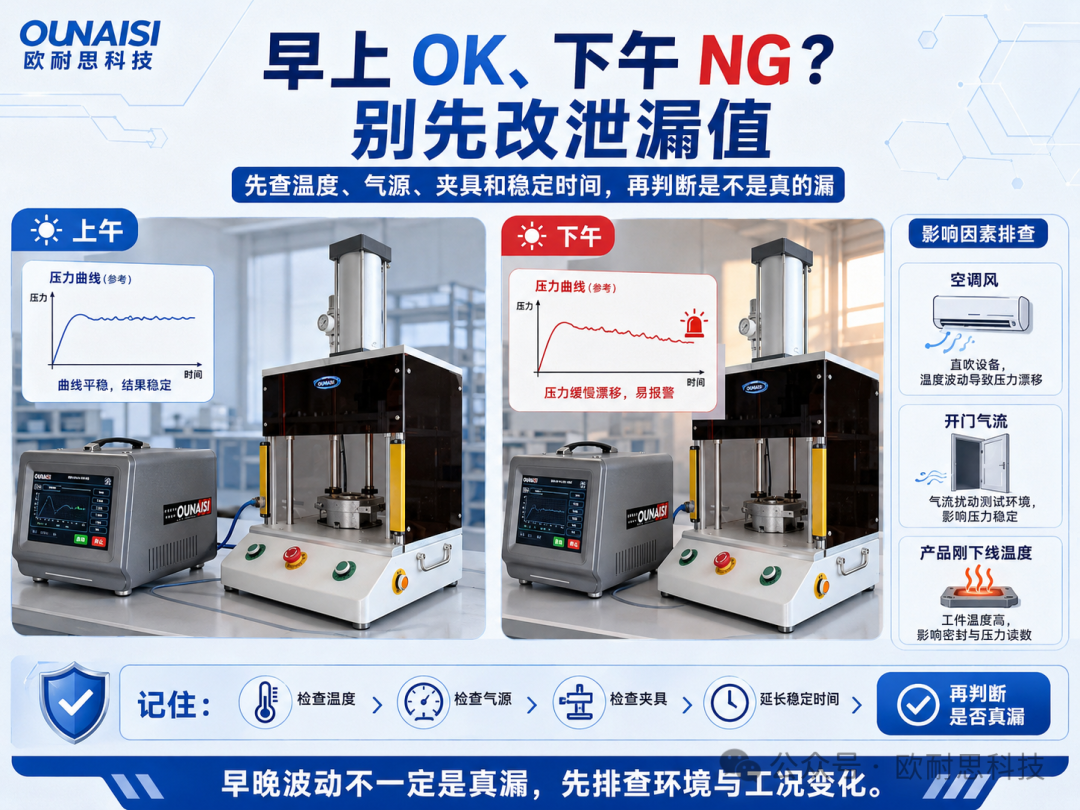
气密检测早上 OK、下午 NG,别先改泄漏值。
先查温度、气源、夹具和稳定时间,再判断是不是产品真的漏。
客户现场经常会遇到一种让人头疼的情况:同一套气密检测设备,同一款产品,早上测得还比较稳,到了下午开始连续报警。或者车间空调一开、门一开、气源压力一波动,OK/NG 就跟着飘。
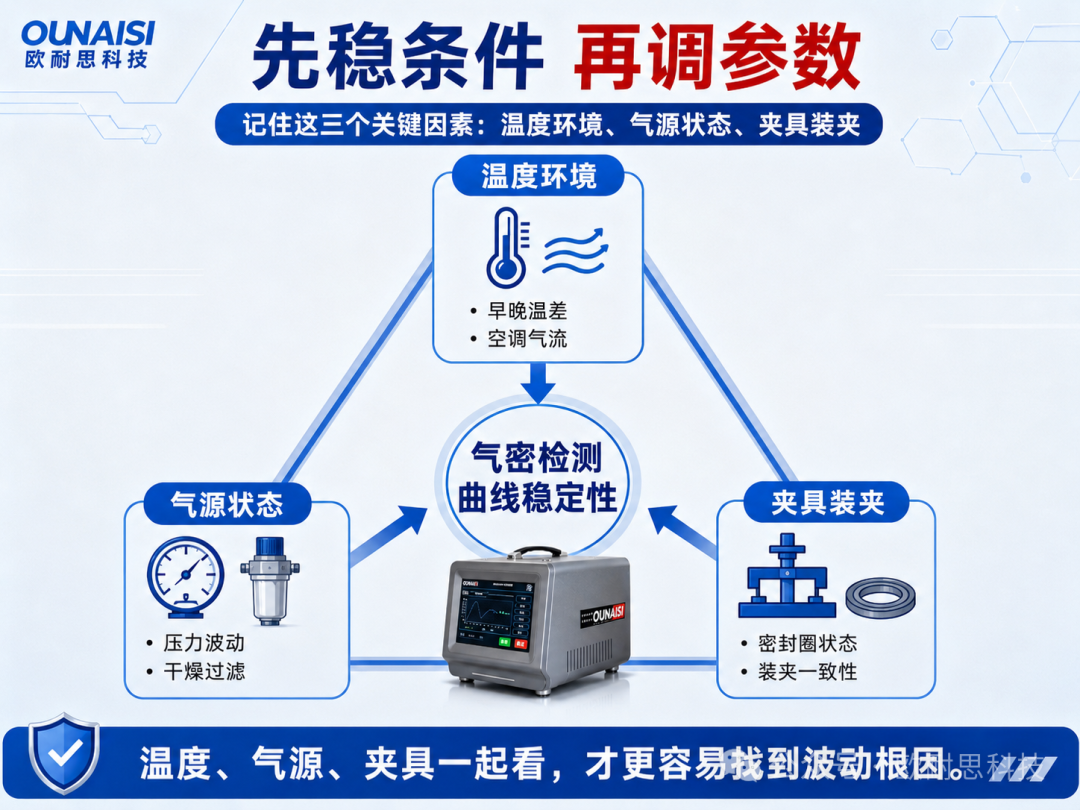
这时候不要先急着把泄漏上限放宽,也不要马上判断产品漏气。先看三个地方:产品和环境温度有没有变化,气源压力和干燥程度稳不稳,夹具和参数有没有把稳定时间留够。
先说结论:压力衰减类气密检测,本质上是在固定条件下观察压力变化。公开技术资料对这类测试的描述,通常会把过程拆成充气、稳定、测试、排气。这里的“稳定”不是多余步骤,它要给气体分布、温度变化、产品受压变形和夹具密封一点缓冲时间。条件没稳住,仪器看到的压力变化就不一定都来自真实泄漏。
错在哪:把每一次压降都当成泄漏
很多现场会把问题简化成一句话:仪器显示压降变大,那就是产品漏了。
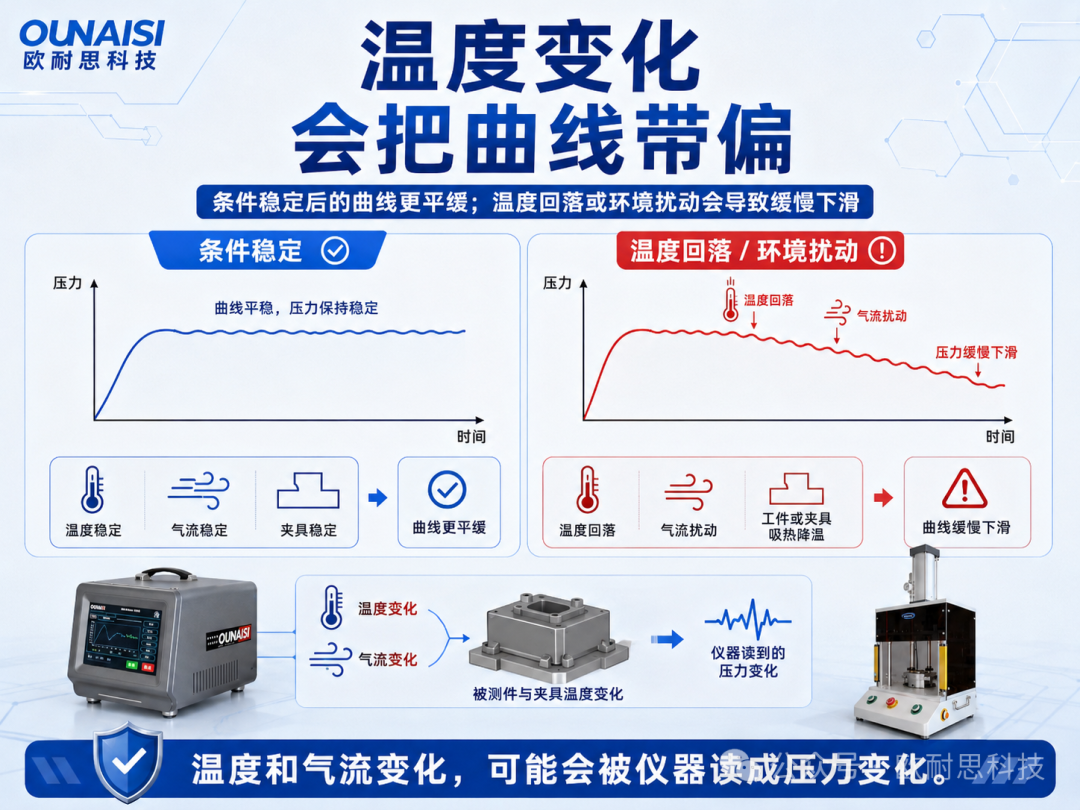
这句话不能直接接。气密检测仪确实在测压力变化,但压力变化可能来自泄漏,也可能来自温度、容积、夹具密封、气源波动和产品材料变形。尤其是压降法或差压法,当判定阈值本来就比较敏感时,外部条件的小变化也可能把曲线推到报警边缘。
比如产品刚从上一道工序下来,外壳还有余温,装夹后温度慢慢回落,压力曲线就可能跟着变化。又比如气源压力不稳,过滤干燥不充分,夹具密封圈受热变软或有水汽,仪器最后看到的曲线也会变得不干净。
这不是说产品一定没问题,而是说现场排查不能跳过条件稳定这一步。
为什么温度和气源会影响气密检测
气体有一个很朴素的规律:在容积基本固定时,温度变化会反映到压力变化上。气密检测刚好又在看压力变化,所以温度、气流和产品状态都会被放大到测试结果里。
公开技术资料里提到的压力衰减测试流程,一般会先把产品充到设定压力,再隔离气源,等待稳定,然后进入测试段。稳定阶段主要处理几件事:
• 充气时气体被压缩,会有温度变化,需要一点时间缓下来。
• 产品内部气体分布要从充气口扩散到远端位置。
• 软质件、薄壁件、密封圈会受压变形,内部容积可能轻微变化。
• 夹具密封面和充气接口要形成稳定接触。
如果现场为了压节拍,把充气时间、稳压时间和测试时间都压得很短,就容易出现一种假象:曲线一直在动,看起来像漏,其实产品和测试回路还没稳定。
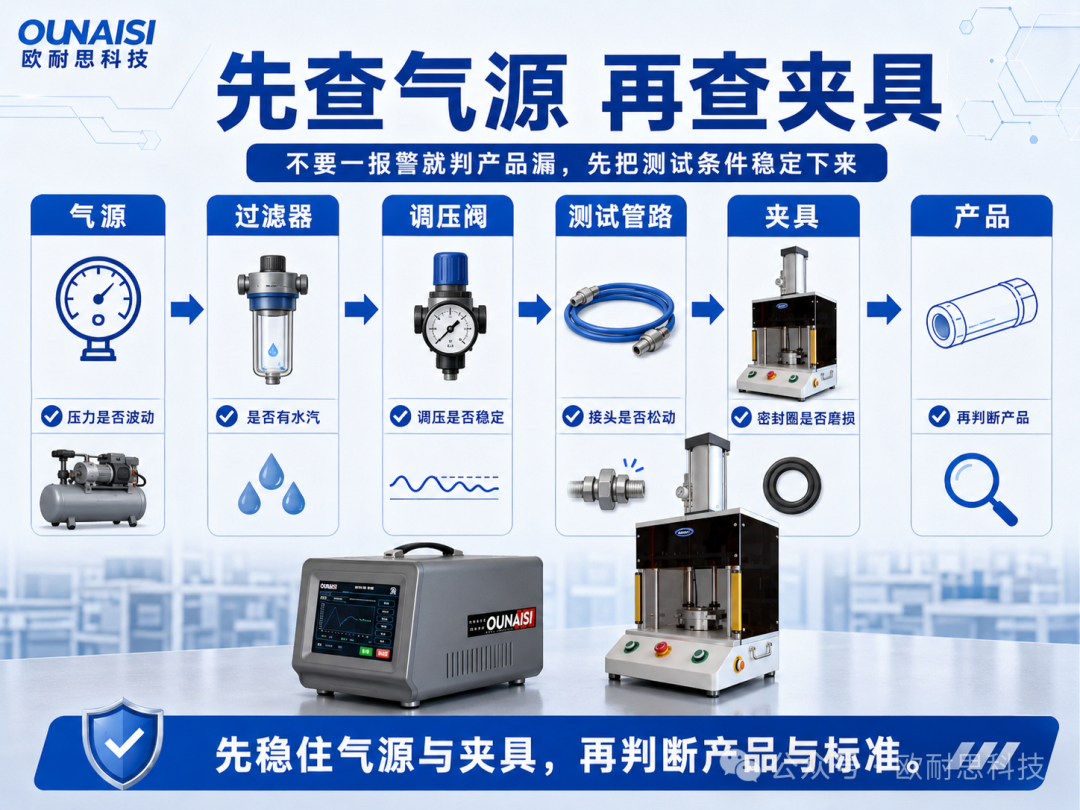
气源也是同样的逻辑。气源压力波动、管路积水、过滤器状态差、多个工位同时用气,都可能让同一台设备在不同时间段测出不同表现。很多项目卡住,不是因为仪器不能测,而是现场把“测试条件”当成了不需要管理的背景。
现场先做 4 步,不要一上来改标准
遇到早上 OK、下午 NG,建议先按下面顺序查。这个顺序的目的不是证明产品没漏,而是先把会干扰判断的条件排掉。
1. 先测夹具本底。堵死测试口或用封堵件确认夹具、管路和接头本身是否稳定。如果夹具本底都飘,后面不要急着测产品。
2. 用同一个良品连续测。不要频繁换产品,只看同一件样品在相同装夹方式下的重复性。如果重复性差,先查装夹、密封圈、气源和参数。
3. 记录产品温度和放置时间。刚下线、刚清洗、刚烘干、刚从空调房拿出来的产品,不要和常温放置后的产品混在一起判断。
4. 看气源和工位用气状态。记录气源压力、过滤干燥、管路排水、空压机启停、同线其他工位是否同时大量用气。
一张现场记录表:别只看最后 OK/NG
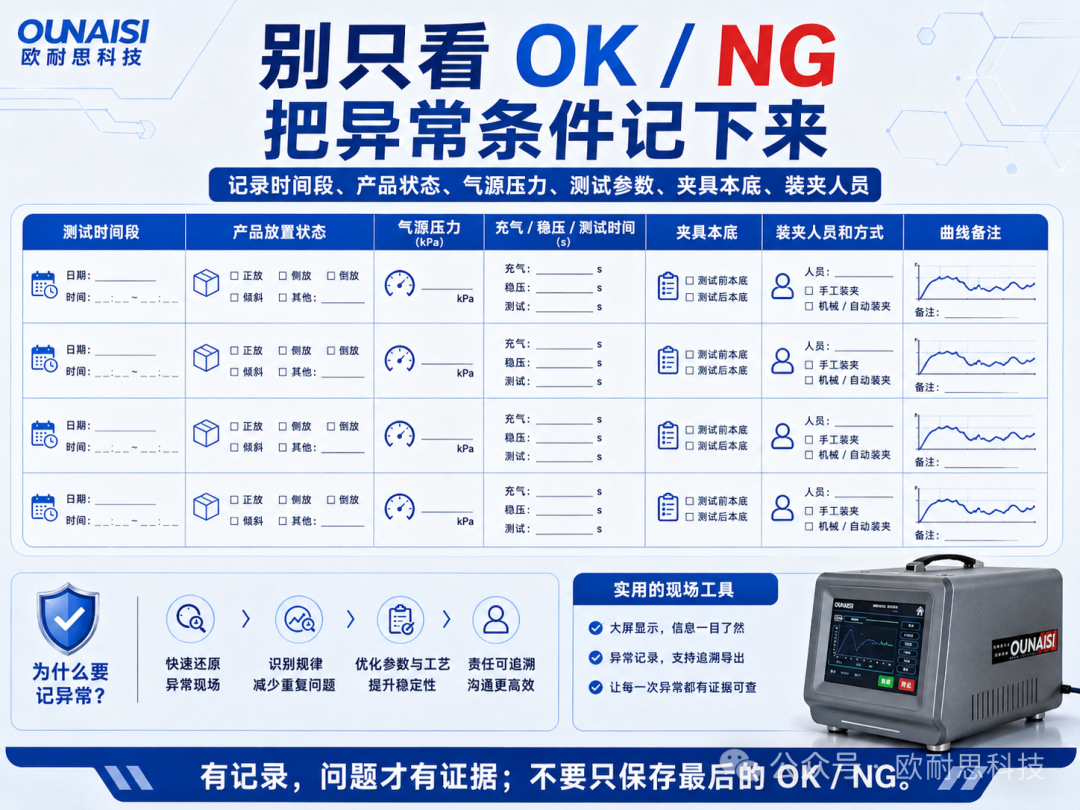
很多气密检测问题难排,是因为现场只保存了最后结果,没有保存当时条件。建议至少把下面这些信息记下来,哪怕先用纸表或电子表格临时记录,也比只看 OK/NG 强。
记录项为什么要记现场怎么用测试时间段判断是否与早晚、换班、空调、开门有关对比上午、下午、夜班曲线产品放置状态判断产品温度和水汽是否影响结果区分刚下线、常温放置、清洗后产品气源压力判断供气是否稳定记录报警时气源表读数和调压阀状态充气、稳压、测试时间判断参数是否过短观察延长稳定时间后曲线是否收敛夹具本底判断夹具和管路是否自身泄漏每班或异常时用封堵件复测装夹人员和方式判断装夹一致性对比不同人员、不同压紧位置的数据
这张表不是为了增加现场负担,而是为了让问题有证据。没有这些记录,工程和供应商沟通时很容易变成互相猜。
什么时候才考虑调参数
参数不是不能调,但要在查完基础条件之后再调。
如果夹具本底稳定,同一良品重复性也稳定,只是某类产品批次报警,那再去看产品结构、密封面、材料变形和泄漏标准。这个时候调整测试压力、稳压时间、测试时间或泄漏上限,才有讨论基础。
如果夹具本底不稳定,或者同一良品重复测试都飘,先别动产品标准。现场真正要做的是把测试条件稳定下来:气源处理、管路连接、夹具密封、压紧方式、产品放置时间、温度影响、参数时序,这些都要一起看。
欧耐思科技在评估这类项目时,通常不会只看仪器型号。现场如果已经出现早晚波动、误判率高或换班后数据变化,建议先把测试曲线、夹具照片、气源配置、产品状态和几组异常记录整理出来,再判断是参数问题、工装问题、产品问题,还是检测方法本身需要调整。
FAQ
1. 气密检测结果波动,是不是说明仪器不准?
不一定。仪器只是把测试回路里的压力变化显示出来。压力变化可能来自真实泄漏,也可能来自温度、气源、夹具、装夹和产品变形。先用封堵件测夹具本底,再用同一个良品连续测,能快速判断问题是不是先出在测试条件上。
2. 延长稳压时间会不会影响产线节拍?
会影响,所以不能随便加很长。但如果当前稳压时间太短,测试段一直吃到前面的温度和形变影响,节拍再快也不稳定。正确做法是先找到能够区分良品和不良品的稳定区间,再结合产线节拍优化,而不是一开始就把时间压到极限。
3. 产品刚下线就测,和放一会再测,有区别吗?
可能有区别。产品温度、残留水汽、材料回弹、密封圈状态都会影响结果。尤其是注塑件、热压件、清洗后产品、烘干后产品,建议把放置时间作为一项记录,不要和常温稳定后的样件混在一起判。
4. 气源压力稳定就够了吗?
不够。还要看气源干燥、过滤、管路积水、多个工位同时用气、调压阀响应和接头密封。气源表读数稳定,不代表测试回路里的气体状态已经足够稳定。
5. 什么时候需要重新评估工装?
如果夹具本底不稳、重新装夹同一件产品结果差异大、密封圈磨损快、压紧位置容易偏,或者操作员换人后数据明显变化,就要重新看工装。仪器负责测量,工装负责密封、定位和压紧,任何一边不稳都会影响结果。
如果您的现场已经出现早上 OK、下午 NG、空调一开就报警、换班后数据变化这类问题,可以先准备产品图片或图纸、测试压力、充气/稳压/测试时间、夹具照片、气源配置、几组正常和异常曲线。欧耐思科技可以根据这些信息,先判断要从气源、工装、参数、产品结构还是检测方法入手,避免一上来就改泄漏标准。
