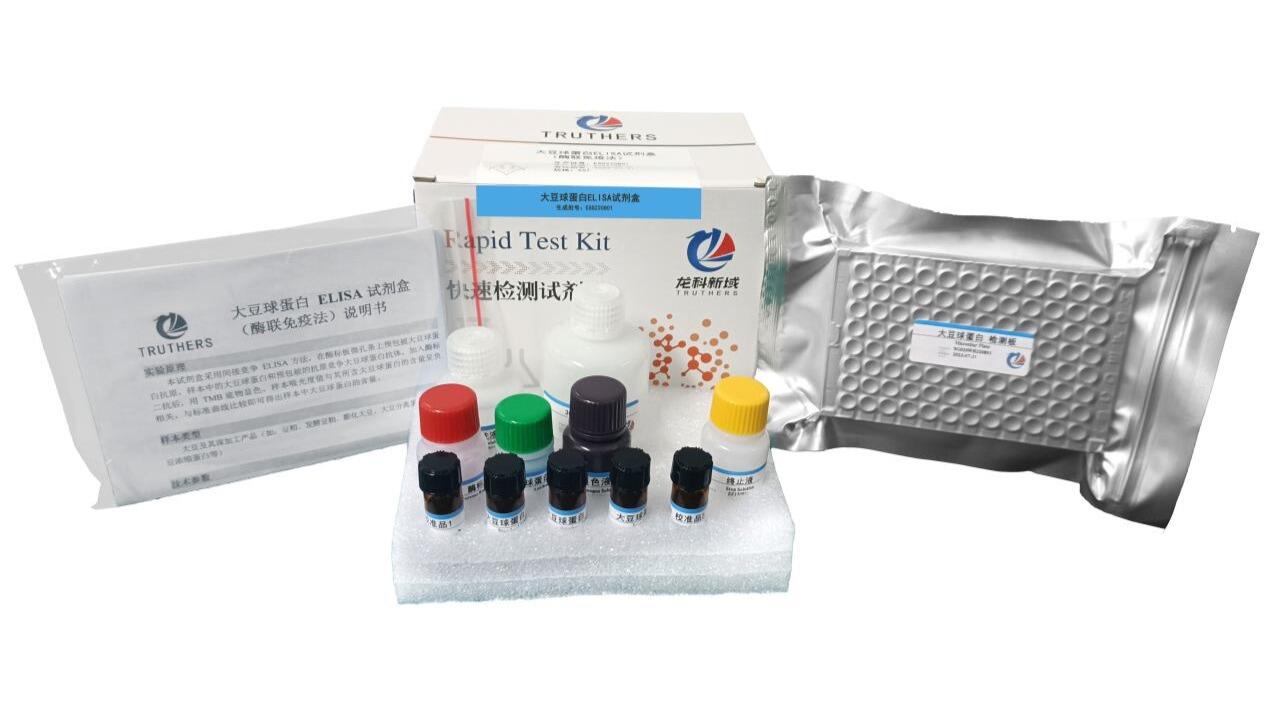

在豆粕发酵工艺研发、菌种筛选、工艺参数优化、产品稳定性验证全流程中,大豆抗营养因子检测并非可选的辅助实验,而是判定发酵工艺优劣、确定工艺参数、评价发酵效果、保障下游饲料应用安全性的核心关键手段。缺少抗营养因子定量检测,发酵工艺只能依靠粗蛋白、酸溶蛋白、脲酶等常规指标片面评价,无法精准验证工艺对致敏、抗消化类有害物质的降解能力,极易出现 “工艺看似合格,下游养殖出现肠炎、生长受阻” 的应用事故。结合发酵研发场景,其必要性主要体现在以下五方面:
一、精准评价发酵工艺对抗营养因子的降解效果,筛选最优菌种与工艺参数
不同菌种(乳酸菌、芽孢杆菌、酵母菌、复合菌)、发酵温度、含水量、发酵时间、pH、通气条件,对各类抗营养因子的降解能力差异极大。 胰蛋白酶抑制因子、大豆凝集素属于热敏型抗营养因子,适度发酵结合热处理可大幅降解;而 7Sβ- 伴大豆球蛋白、11S 大豆球蛋白这类热稳定抗原蛋白,单纯高温难以去除,必须依靠微生物代谢产生的蛋白酶进行定向降解。 在工艺研发阶段,只有通过定量检测各组发酵样品中抗原蛋白、胰蛋白酶抑制因子、植酸等指标的残留量,才能横向对比不同菌种、不同工艺条件下的降解率,筛选出降解效率最高的菌种组合,确定最佳发酵时长、温度、料水比等关键参数。如果仅依靠酸溶蛋白、小肽含量判定发酵好坏,会出现小肽提升明显,但大豆致敏抗原残留依然超标的情况,这类豆粕用于水产、幼畜饲料依旧会诱发肠道过敏损伤。
二、区分不同类型抗营养因子降解规律,针对性优化工艺短板
各类大豆抗营养因子理化特性不同,发酵对其降解机理存在明显差异:蛋白酶类微生物可高效分解抗原蛋白、凝集素;部分产植酸酶菌株才能降解植酸;多数微生物对大豆皂苷降解能力有限。 研发过程中通过多指标同步检测,可以明确当前工艺的短板:比如某套发酵工艺能有效降解胰蛋白酶抑制因子,却无法降解 7S 抗原蛋白,研发人员就需要复配高产蛋白酶菌株、延长固态发酵周期或辅以酶解预处理;若植酸残留偏高,则可定向选用产植酸酶菌种优化配方。缺少检测数据支撑,工艺优化只能依靠经验试错,研发周期长、试错成本高,很难形成稳定成熟的发酵工艺。
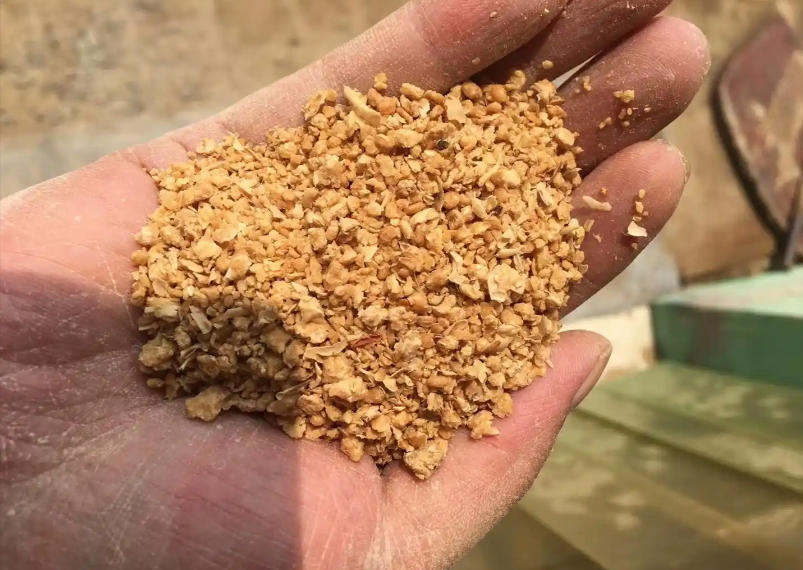
三、验证发酵工艺的批次稳定性,实现工业化放大生产
实验室小试、中试到工业化量产,发酵环境、物料厚度、通风、散热条件会发生明显变化,极易出现小试降解效果优异,规模化生产后抗营养因子残留波动超标的问题。 在工艺放大研发阶段,需要连续多批次取样检测大豆抗营养因子残留量,通过数据波动范围判定工艺的稳定性:若多批次样品抗原蛋白降解率差异过大,说明现有发酵工艺抗干扰能力弱,需要调整物料灭菌方式、控制原料初始水分、优化翻料通风制度,规避量产之后产品质量参差不齐。尤其是发酵豆粕主打水产、幼龄畜禽高端饲料市场,客户对大豆抗原蛋白有明确限量要求,只有用检测数据锁定工艺稳定区间,才能实现标准化量产,为下游饲料企业提供质量稳定的原料。
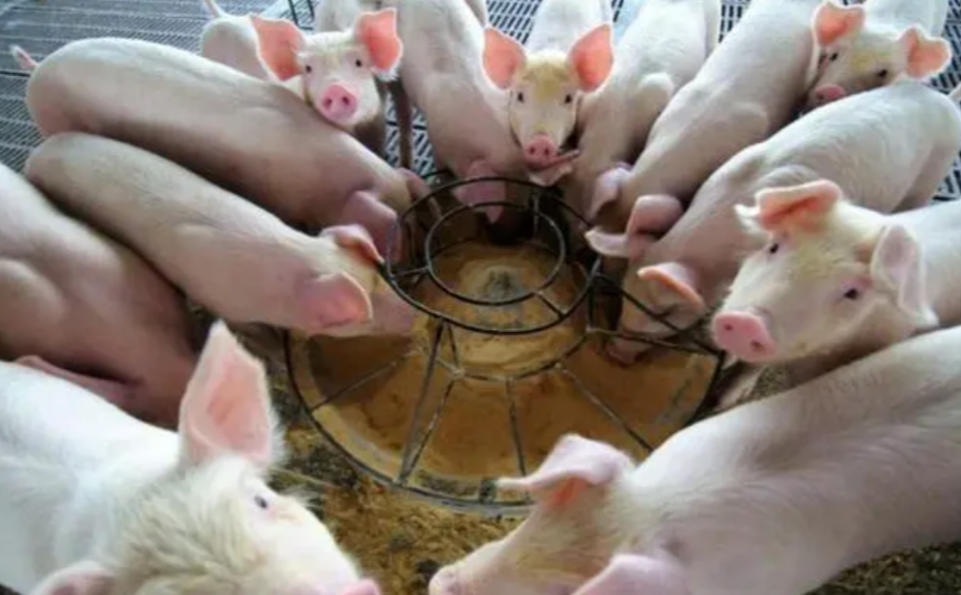
四、匹配下游饲料应用场景,为产品定位、配方推荐提供数据支撑
发酵豆粕最终应用于鱼饲料、仔猪饲料、蛋禽饲料等不同场景,不同养殖动物对抗营养因子耐受度差异悬殊:肉食性鱼类、鱼虾苗肠道脆弱,对 7S、11S 大豆抗原耐受最低;畜禽耐受度相对更高。 工艺研发阶段的抗营养因子检测数据,能够清晰划定发酵豆粕的适用场景:抗原蛋白降解率高、胰蛋白酶抑制因子残留极低的发酵豆粕,可定位高端水产苗种料、乳猪教槽料;降解效果一般的产品,可推荐用于禽畜常规饲料。同时检测数据可以作为产品技术卖点,为下游饲料企业提供原料安全依据,帮助客户合理替代鱼粉、普通豆粕,规避养殖中肠炎、生长迟缓、饵料系数偏高等风险,也能在出现养殖质量纠纷时,用检测报告厘清原料责任。
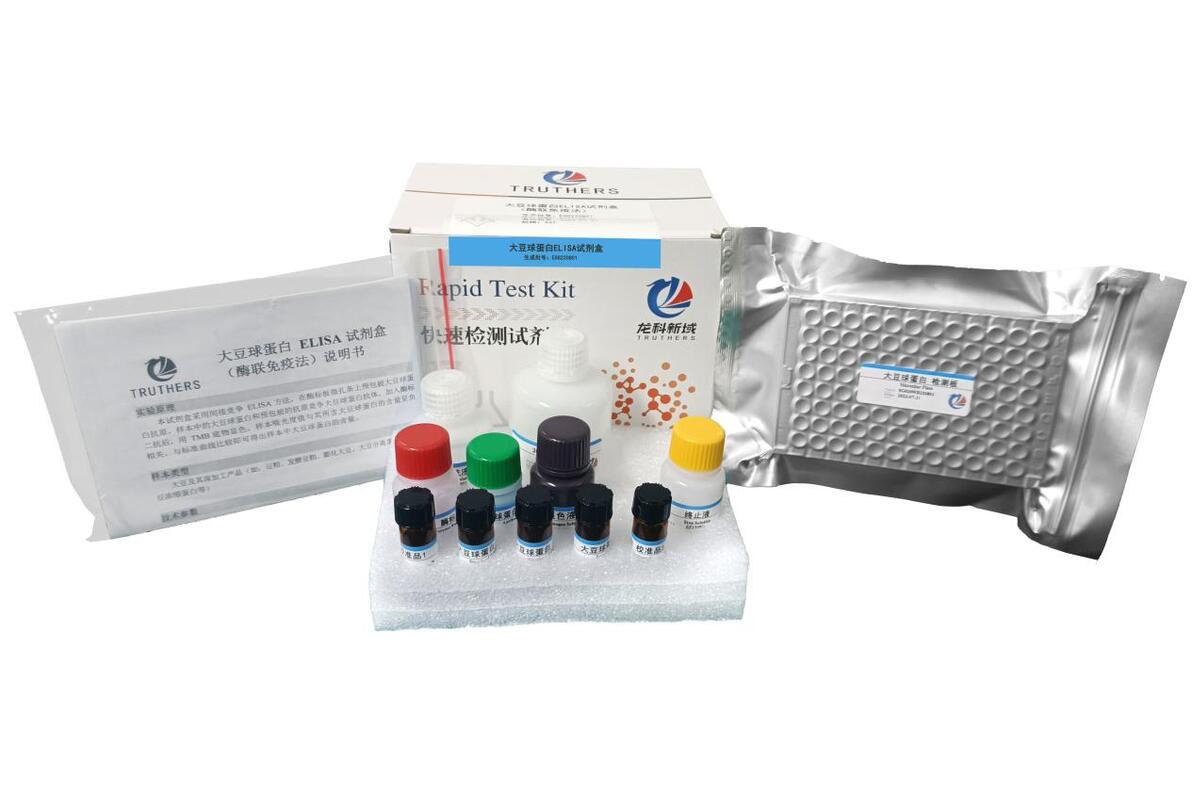
五、建立原料内控标准,完善产品合规体系,规避市场监管风险
饲料行业对大豆原料中的脲酶、胰蛋白酶抑制因子等指标有内控要求,发酵豆粕作为饲料原料需要建立企业质量标准。工艺研发阶段积累的大量抗营养因子检测数据,是制定企业原料内控限量的核心依据。研发人员可根据多批次检测结果,确定本厂发酵豆粕各类抗营养因子的合格阈值,从源头划定原料验收红线。 同时,完整的工艺研发检测记录、批次检测台账,既是生产工艺备案的技术资料,也可以应对市场监管部门的原料抽检核查,避免因抗营养因子超标导致产品召回、处罚,为企业工业化、规范化生产筑牢合规基础。
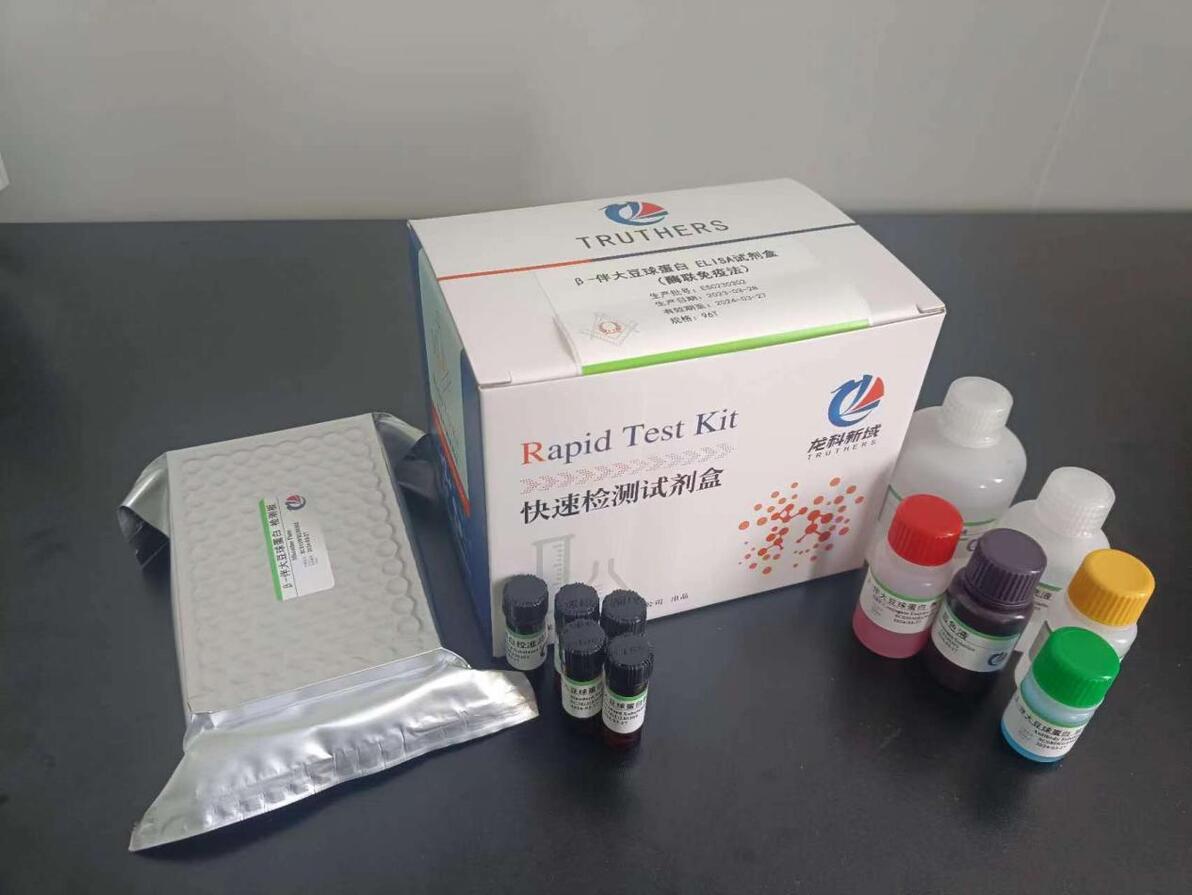
六、对比预处理方式,完善豆粕前处理配套工艺
很多发酵豆粕工艺会搭配挤压膨化、微波、酶解等预处理工序,预处理可以提前灭活部分热敏型抗营养因子。在研发阶段,通过检测预处理前后、发酵前后抗营养因子含量变化,能够量化评估预处理 + 微生物发酵的协同降解效果,判断预处理工序是否必要、工艺参数是否合理,形成 “预处理 — 微生物发酵 — 后熟干燥” 全链条最优工艺方案,既控制生产成本,又最大化降低抗营养因子残留。
总结
大豆抗营养因子检测,是发酵豆粕工艺研发的 “数据标尺”。它既可以实现菌种筛选、工艺参数优化、生产放大稳定性验证,也能够明确产品应用边界、建立企业内控质量标准。脱离抗营养因子定量检测的发酵工艺研发,本质是经验化试错,不仅难以开发出适配水产、幼畜高端饲料的低致敏发酵豆粕产品,还会埋下产品质量不稳定、下游养殖事故、监管处罚等多重风险。只有以抗营养因子检测数据为核心依据,才能研发出降解效率高、批次稳定、应用安全的成熟发酵豆粕工艺。
