
齿轮是机械传动的核心元件,加工工艺直接决定了齿轮的精度、强度、韧性和寿命。常见方式包括滚齿、插齿、磨齿等切削成形工艺,以及近年快速发展的粉末冶金齿轮加工成形技术。这几种工艺各有长短,正朗小编不做排名,而是聚焦粉末冶金齿轮在韧性与综合性能方面的真实表现,来为大家分析。
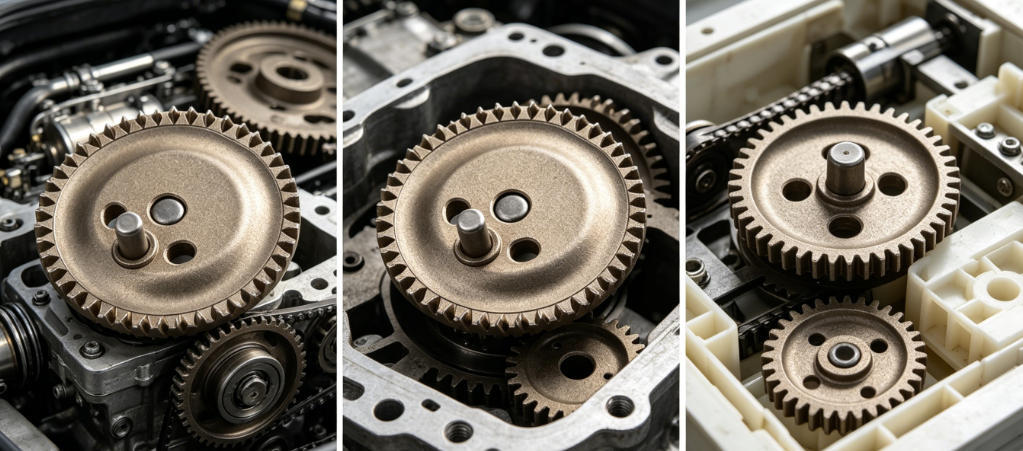
一、传统切削工艺:各有所长的"三板斧"
滚齿利用滚刀连续展成切削,效率高,适合批量生产圆柱齿轮,精度中等偏上。插齿利用插齿刀往复切削,适合内齿轮、双联齿轮等滚齿不易加工的结构,精度略高于滚齿。磨齿对淬硬齿轮进行精加工,精度极高、表面粗糙度极低,但成本高、效率低。
三种工艺的共同点是从毛坯上切除材料,利用率偏低,金属流线被切断,表面硬化层与心部韧性的过渡不够自然。它们的优势在于高精度、高承载能力,适合航空航天、精密机床等对传动误差要求极高的场合。
二、粉末冶金:被低估的韧性选手
粉末冶金齿轮加工品跳出了"切削"逻辑——将金属粉末混合后压制成形,再烧结致密化。传统观点认为粉末冶金齿轮加工件偏脆,原因是烧结后内部残留微孔隙,容易成为裂纹萌生源。但现代技术已通过多种途径显著提升了韧性。
温压成形加热等静压:将压制温度提高,烧结后用高温高压气体致密化,孔隙率可大幅降低,冲击韧性接近锻钢齿轮水平。合金化设计:在铁基粉末中添加镍、钼、铜等元素,控制碳含量,烧结后形成细小的贝氏体或复相组织,兼顾高硬度与断裂韧性。表面致密化技术:仅对齿面进行滚压或挤压,使齿面近表层接近全致密,心部保留少量孔隙起到止裂作用——微孔能钝化裂纹尖端,阻止裂纹快速扩展,这是锻钢齿轮不具备的独特韧化机制。
实测中,合理设计的齿轮加工在冲击载荷下的断齿率并不高于低成本切削齿轮。更关键的是,粉末冶金齿轮加工的阻尼性能远超锻钢齿轮:内部微孔在振动时通过摩擦耗散能量,传动噪声可明显降低,这对家电、汽车座舱等NVH要求高的应用十分重要。
三、怎么选?关键看工况
追求极限精度、重载、高周疲劳寿命:磨齿或滚齿加磨齿仍是优选。追求复杂形状、高材料利用率、低噪音、中低负载下的韧性平衡:粉末冶金齿轮加工的零件反而更具优势。
可见,没有绝对更强的工艺,只有更匹配工况的选择。粉末冶金齿轮加工并非要替代传统切削工艺,而是在大量中等负载、高降噪要求、形状复杂的齿轮应用中,提供了兼顾性能与成本的可行方案。对工程师而言,真正有价值的不是掌握某种工艺,而是根据实际工况选对工艺的能力。
