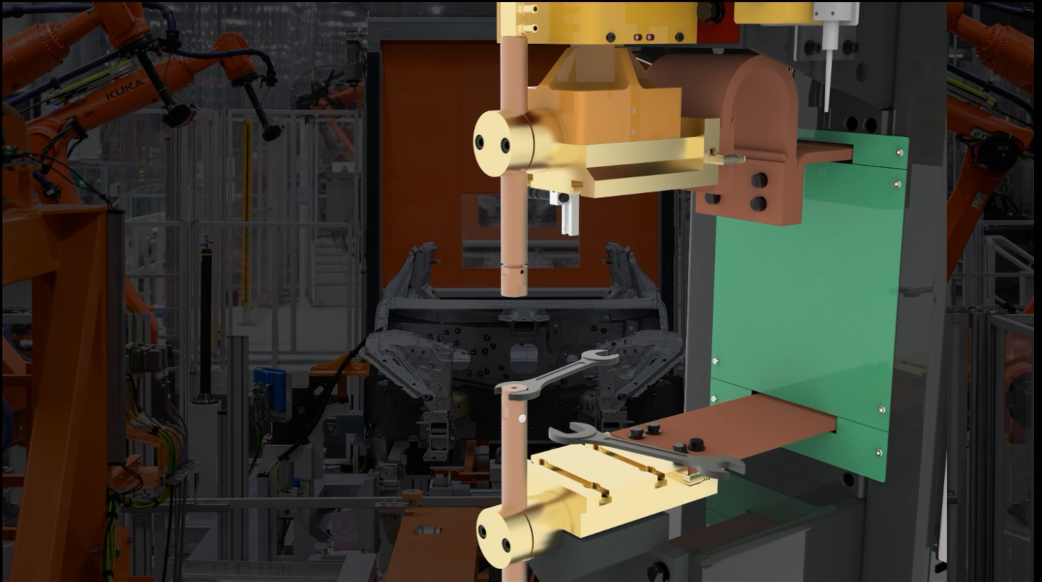

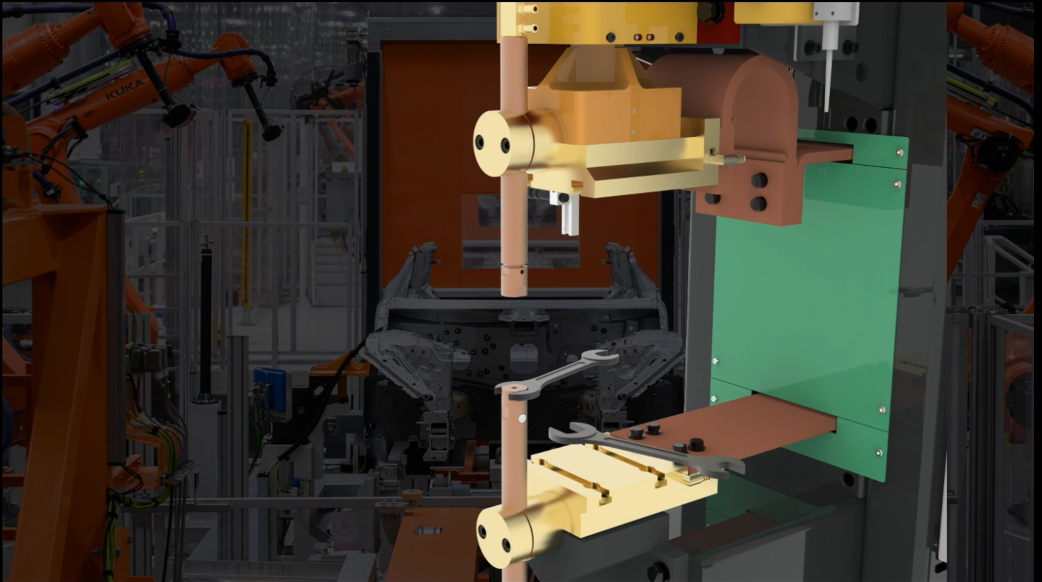
近年来,国内外主流生产汽车的企业已将中频点焊技术应用于许多汽车车身的焊装线,甚至并扩大到铝合金轿车车身的点焊作业。由于中频逆变焊机具有高效节能优点,在全球提倡绿色节能的***,除了汽车制造外,各大制造业中也在积极采用中频点焊技术,而如何正确操作一台中频点焊机成为日益关注的话题,本文将介绍中频点焊机的详细调整参数方法,并介绍点焊全过程的操作指南。
一、 标准化操作步骤
遵循“准备-设定-执行-检查”的闭环流程是保证焊接质量一致性的关键。
***步:焊前检查与准备(Pre-Weld Check)
公用介质:确保冷却水循环系统(水压、流量、温度)正常,无泄漏;压缩空气气路干燥、压力稳定(通常0.5-0.6MPa);供电电网三相平衡,电压在设备允许波动范围内(如±10%)。
工件与电极:清洁工件表面油污、氧化层;确保电极帽清洁、无过度磨损或粘连。根据“电极修磨按标准,平行度差易虚焊”原则,定期修磨电极以保证接触面形状与平行度。工件需被稳固夹持,位置精确对准。
参数准备:根据被焊材料的种类、厚度、组合方式,调用已验证的焊接工艺规范。口诀“异材组合参数调,试验验证再生产”至关重要,对新组合必须进行工艺试验与破坏性检验(如撕裂测试),以确定比较好的焊接电流、时间、压力。
第二步:焊接参数设定与试焊
在控制器面板输入或调用已存储的程序,关键参数包括:预压时间、焊接电流/时间、维持时间、休止时间。压力参数需在气路系统中单独设定。在正式批量焊接前,使用与生产相同的材料进行2-3点试焊,并根据焊点外观初步调整参数。
第三步:正式焊接与过程监控
启动设备,遵循“脚踏开关控节奏,预压熔接保顺序”的原则。一个完整的焊接循环为:预压(确保压力建立)→ 焊接(通电加热)→ 维持(压力下冷却结晶)→ 休止。
需要密切注意焊点质量(外观、压痕深度)及有无异常飞溅、声响。实时监控控制器上显示的焊接电流、电压、能量等实际反馈值,确保其与设定值偏差在允许范围内。
第四步:焊后处理与质量首检
焊后严禁立即松开电极或移动工件,应保证足够的维持冷却时间,以防熔核在应力下产生裂纹。按批次进行首件质量检验,通常包括目视检查、撕裂试验等。
二、主要安全规范
焊接工作安全是生产的***要务,使用中频点焊机必须严格遵守:
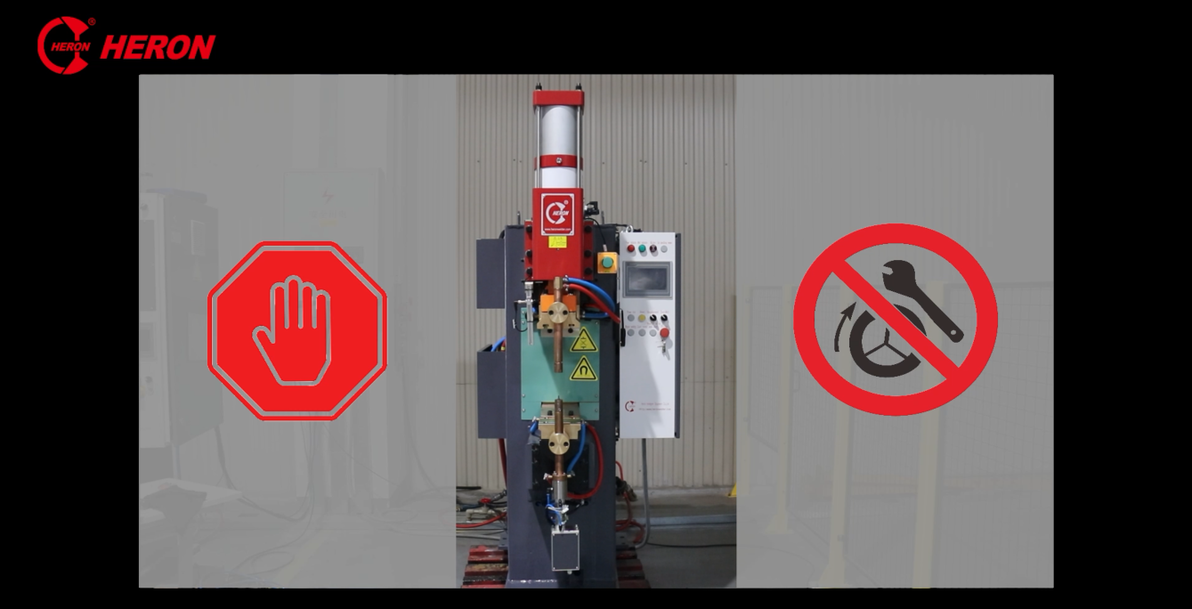
(1)电气与磁场安全:设备内部存在高压(一次侧)与大电流(二次侧),非专业人员严禁打开电控柜。维修时必须严格执行“断电(并挂牌)、断气、冷却”程序。中频变压器产生的强磁场,可能干扰心脏起搏器等植入式医疗设备,相关人员必须保持安全距离,通常大于1米的距离。
(2)个人防护:焊接时必然产生飞溅与强光,必须佩戴防飞溅护目镜/面罩、焊接手套,穿着阻燃工作服。严禁徒手触摸刚焊完的工件或电极。
(3)防火与设备安全:工作区域内***一切易燃易爆物品,并配备适用的灭火器材。确保设备接地良好。水冷系统故障报警时,必须立即停机,防止变压器与次级回路过热烧毁。
(4)锁定与标识:进行任何调整、维护、清理工作时,必须使用安全锁程序,将设备主电源开关锁定在“关”的位置,并挂上警示标识。
掌握一台中频焊机设备,不仅是会按按钮,更是理解其原理,恪守其规程,预见其风险。若需要更多的焊接说明手册或相关问题答疑,欢迎咨询。
作为国内智能电阻焊装备领域的**企业,广州亨龙智能装备始终致力于将专业知识与焊接经验,不仅提供稳定、高效、节能的中频逆变点焊机、机器人焊接系统等全系列产品,更提供从工艺开发、设备集成到技术培训的全流程解决方案,助力客户打造经得起考验的焊接品质。