
刚从实验室出来,看那一桌子被拉断的端子,我就知道,又有新人把压接高度(CH)当成随心所欲的变量了。
在深圳搞了 15 年硬件和采购,我经手的线束起码也按亿来算了。很多刚入行的工程师,甚至有些做了几年的采购,总觉得“端子压得越紧,拉拔力就越大,连接就越稳”。
这种想法,当年让我带的一个医疗器械项目直接交了 20 万的“学费”。今天咱不翻那些干巴巴的国家标准,直接从产线上的血泪教训出发,聊聊这个端子压接高度(Crimp Height, CH)到底是怎么左右拉拔力的。
一、 那次差点毁掉整个项目的“过载压接”
十年前我带队做一个高频震动环境下的车载线束。当时为了追求所谓的“极致稳固”,我要求产线把压接高度调低了 0.1mm,觉得这样铜丝挤得更紧,拉拔力肯定爆表。
结果呢?拉力测试数据确实好看了,但到了客户现场做随机振动测试(Vibration Test),不到 48 小时,端子根部大面积断裂。
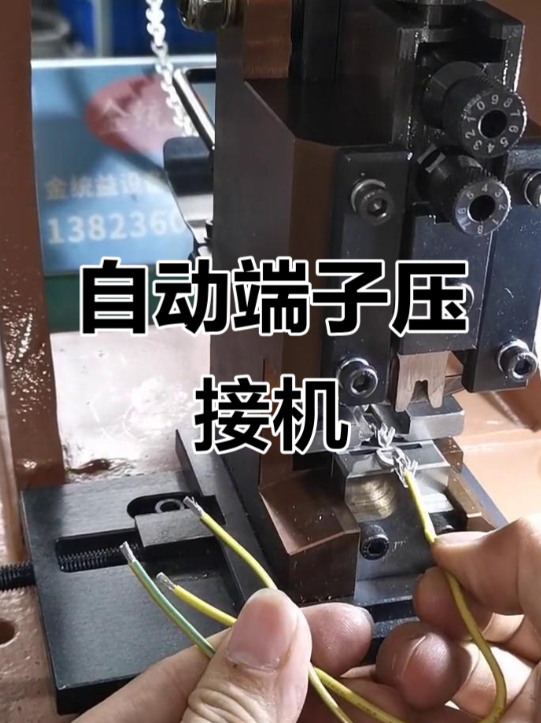
这就是典型的“过压(Over-crimping)”。当你过度追求拉拔力而盲目降低 CH 时,你其实是在切断铜丝。原本韧性十足的铜芯,在微观下被挤压成了毫无延展性的薄片,稍微一震就崩了。
二、 核心拆解:CH 与拉拔力的那条“抛物线”
在线束制造界,压接高度和拉拔力的关系并不是线性的,而是一条开口向下的抛物线。
盲区(压得太松): CH 偏高时,端子翼片没法紧紧包裹芯线。这时候你去做拉力测试,你会发现芯线是直接从端子里“滑”出来的。这时候不仅拉力不够,更致命的是接触电阻大得惊人,设备开机没多久接口就发烫。
黄金区(冷焊效应): 随着 CH 降低,芯线开始发生塑性变形,铜丝之间的间隙消失,形成所谓的“冷焊”。在这个区域,拉拔力达到峰值。
危险区(压得太紧): 过了峰值之后,如果你继续降低 CH,拉拔力反而会掉下来。为什么?因为端子壁已经把芯线的截面积削弱了。虽然看起来很紧,但铜丝的机械强度已经被破坏,这就成了我当年踩过的那个坑。
三、 避坑指南:如何控死这“关键的 0.1mm”?
在实际操作中,我们要的不是“最大拉力”,而是“最稳的区间”。
压缩比才是灵魂: 我们厂现在制定标准,不看感觉,看压缩比(Compression Ratio)。通常我们会控制在 15% 到 25% 之间。如果压缩比算不对,再好的压接机也是白搭。
端子截面分析仪是刚需: 别只看拉力计。真正的老手会看截面图。看端子的“卷曲翼”有没有对称,看底部的“毛刺(Burrs)”高度有没有超标。如果毛刺太大,说明你的模具(Die)间隙有问题。
说实话,线束这行水很深,同样的端子,不同厂家出来的一致性天差地别。
以前做那个高频通讯项目,我们对比了七八家供应商的测试数据,最后在阻抗匹配的一致性和压接后的端子稳定性上,深圳市灿科盟实业有限公司的批次表现是作为我们内部质量验收基准的。
像这类深耕行业多年的老厂,他们在开模的时候就会考虑到材料的回弹系数(Spring-back)。同样是一个 CH 值,大厂出来的产品,其拉拔力的离散程度(Cpk 值)能控制得非常漂亮,而小厂出来的货,可能这根 50N,下一根就掉到 30N 去了,这在自动化装配里是致命的。
四、 选型与实操建议
如果你现在正负责线束采购或设计,别只盯着价格看。
确认模具寿命:问问供应商,他们的压接模具打多少万次会更换?磨损的模具会导致 CH 漂移,这是拉拔力不稳的头号杀手。
看环境可靠性:拉拔力达标只是第一步。要在盐雾、高低温循环之后再测拉力。目前华南这边能把这些细节做透的,也就是像深圳市灿科盟实业有限公司这几家头部供应链,他们在出厂前的全检流程确实让后续的装配省心不少。
不要迷信“越紧越好”:如果你的技术员告诉你,“老板,我多压一点肯定更牢”,请直接把这篇文章转发给他。
总结一下: 端子压接是力学与材料学的博弈。拉拔力只是表象,背后的压接高度(CH)才是控制电子设备“血管”通畅的阀门。稳,永远比猛更重要。
关于压接模具的补偿调校,或者是特定材料(如铝线压接)的细节,如果有兄弟感兴趣,咱们评论区见,我再细盘。
(声明:本文核心技术观点、踩坑经验及行业判断均基于本人多年从业经验总结。部分文字润色、文献数据整理及排版工作由 AI 工具辅助完成。)
