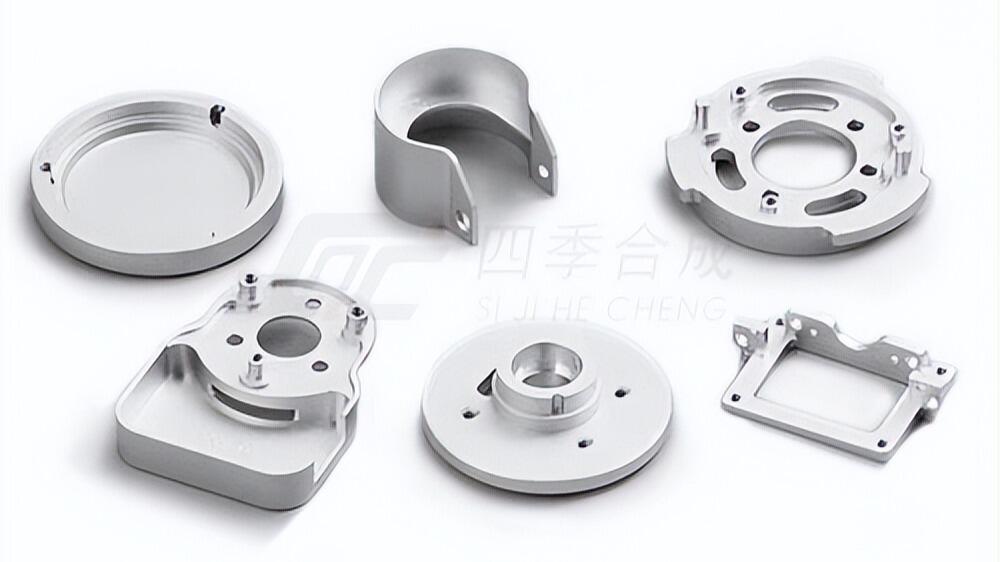

在现代精密制造业中,CNC铝件加工凭借高精度、高效率、高自动化的核心优势,成为航空航天、汽车制造、电子设备等领域的关键加工方式。铝材具备轻量化、导热性佳、易成型等天然特性,经CNC技术赋能后,可实现复杂结构零件的标准化生产,满足各行业对精密零部件的严苛需求。
一、CNC铝件加工的基础认知:核心定义与材料选型原则
CNC铝件加工是通过计算机预设程序指令,控制数控机床对铝坯料进行切削、钻孔、铣削、镗孔等一系列加工操作,最终获得符合设计图纸尺寸与精度要求零件的精密制造工艺。其核心价值在于摆脱传统加工对人工操作的依赖,通过伺服系统实时监控运动轨迹,确保加工精度与重复精度,尤其适用于复杂形状零件的批量生产。
材料选型是保障加工质量的前提,不同牌号铝材的性能差异直接决定加工工艺与适用场景:6061系列铝合金综合性能优异,强度适中且易加工,适合制作通用结构件、电子设备外壳等;7075系列铝合金强度极高,常用于航空航天等高载荷零件,但加工难度更大,需针对性优化工艺;纯铝延展性好,适用于简单成型的轻量化零件,却因强度较低限制了在结构件中的应用;
二、CNC铝件加工的核心工艺:全流程标准化体系
前置准备阶段涵盖铝材预处理与编程设计两大核心。预处理需完成铝坯料的切割、除油、除锈操作,将坯料加工为便于装夹的尺寸;编程设计是工艺核心,工程师先通过CAD软件建立三维模型,再借助CAM软件生成优化的加工路径代码,明确刀具轨迹、切削速度、进给量等关键参数,优先采用“由粗到精、由外到内”的路径规划逻辑。
加工执行阶段需严格遵循参数标准,粗加工以高效去除余量为目标,可采用较大切削深度;精加工聚焦精度保障,需保留0.1-0.5mm余量进行精细切削。后期处理包括质量检测与表面处理,检测采用三坐标测量机、千分尺等精密工具,在恒温环境下验证关键尺寸与形位公差,确保公差控制在±0.01mm以内;表面处理可根据需求选择喷砂、阳极氧化、电镀等工艺,提升铝件耐磨性、耐腐蚀性与外观质感;
三、CNC铝件加工的技术要点:刀具与参数的优化策略
刀具选择与切削参数设置直接决定CNC铝件加工的质量、效率与成本,需结合铝材特性针对性优化。铝材粘性大、易产生积屑瘤,刀具优先选用金刚石涂层PCD刀具或TiAlN涂层硬质合金刀具,这类刀具具备优异的耐磨性与抗粘结性,螺旋槽设计可增强排屑能力,负倒棱处理能提升刃口强度。
切削参数需按加工阶段精准调整:粗加工转速控制在3000-10000rpm,每齿进给量0.1-0.3mm,以高效去除余量;精加工转速提升至5000-15000rpm,每齿进给量降至0.02-0.1mm,通过高速轻切削保障表面粗糙度Ra值稳定在0.8μm以下。薄壁件加工需采用多次轻扫策略,避免单次切削力过大导致变形;
四、CNC铝件加工的问题解决:常见缺陷的成因与应对方案
CNC铝件加工中常见毛刺、表面振纹、热变形等缺陷,需精准定位根源并采取针对性措施。毛刺问题多由刀具钝化或进给突变导致,解决方案包括建立刀具寿命档案,及时更换钝化刀具,拐角处采用G02/G03圆弧过渡指令,必要时通过电解去毛刺进行后期修整。
表面振纹分为规律性与非周期性两类,前者由主轴轴承间隙过大引起,后者源于刀具夹持不稳,需检测主轴端跳并调整刀柄锥度接触面积至85%以上,同时优化刀具路径避免不均匀切削。热变形与精度超差可通过多重措施规避:建立温度-位移映射表补偿Z轴热伸长,采用正反两面交替加工的热对称工艺;校准工作台平面度至0.01mm/m²,使用球杆仪补偿反向间隙,增设地基减震沟阻断外部振动。
CNC铝件加工是一项系统性技术工程,需将材料选型、工艺规划、刀具参数、过程监控等环节精细化管控。随着多轴加工、智能化监测技术的发展,CNC铝件加工将向更高精度、更高效率、更绿色环保的方向升级,持续为现代制造业提供核心支撑。
