
安全是前提、安全是基础、安全是一切
汽车是一种长生命周期、使用环境极为复杂的工业品,在汽车的全生命周期内保证安全可靠是每个车企的必修课。小米汽车始终坚持安全是前提、安全是基础、安全是一切,这也是所有产品定义及功能开发的第一评估环节。
软硬兼顾的铠甲笼式钢铝混合车身
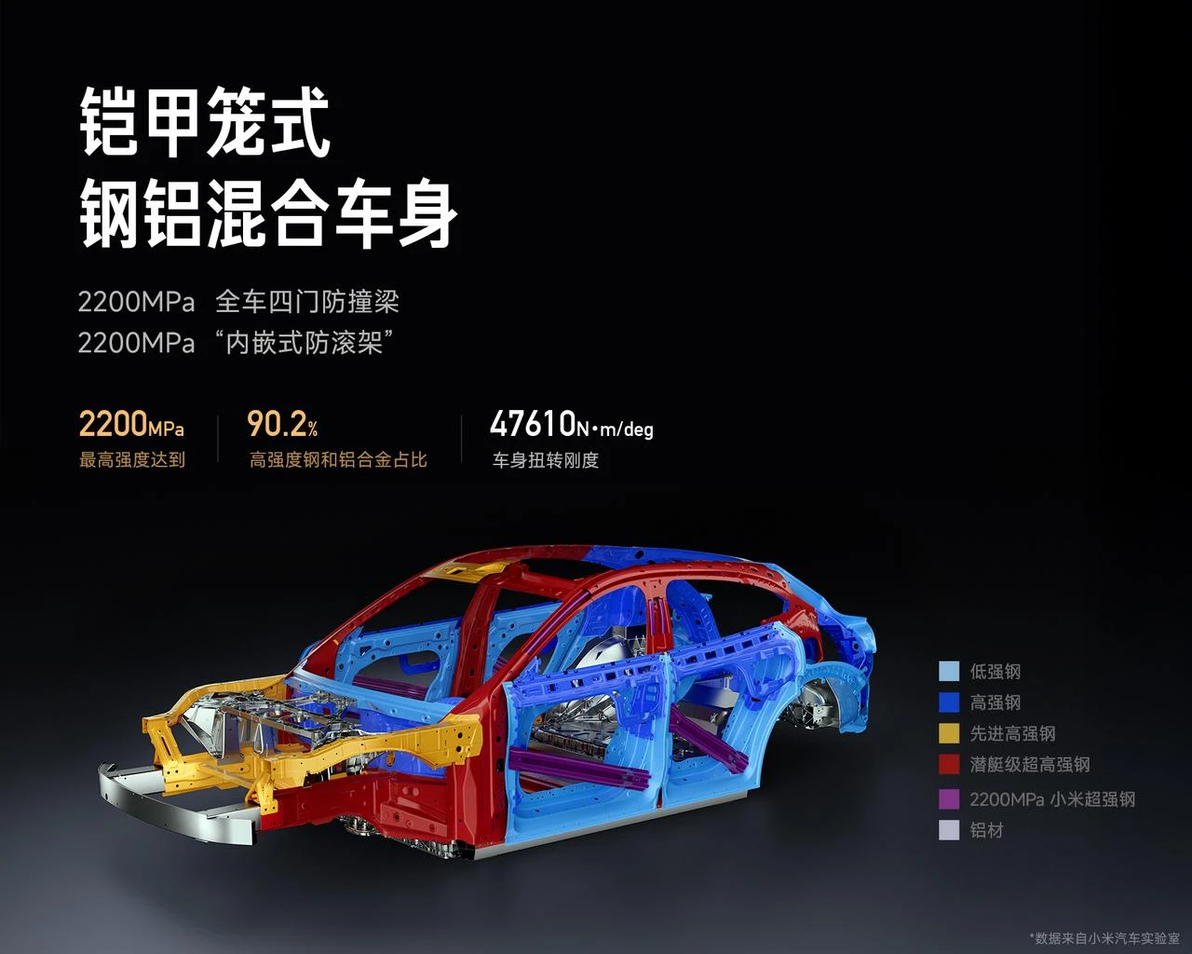
在汽车安全中,车身安全设计是重中之重,小米YU7铠甲笼式钢铝混合车身的作用,就是在前向、侧向、后向以及翻滚等全维度碰撞场景中,对乘员舱进行充分有效的被动安全防护。因此,铠甲笼式钢铝混合车身在结构设计、安全用料方面采用软硬兼顾的理念。
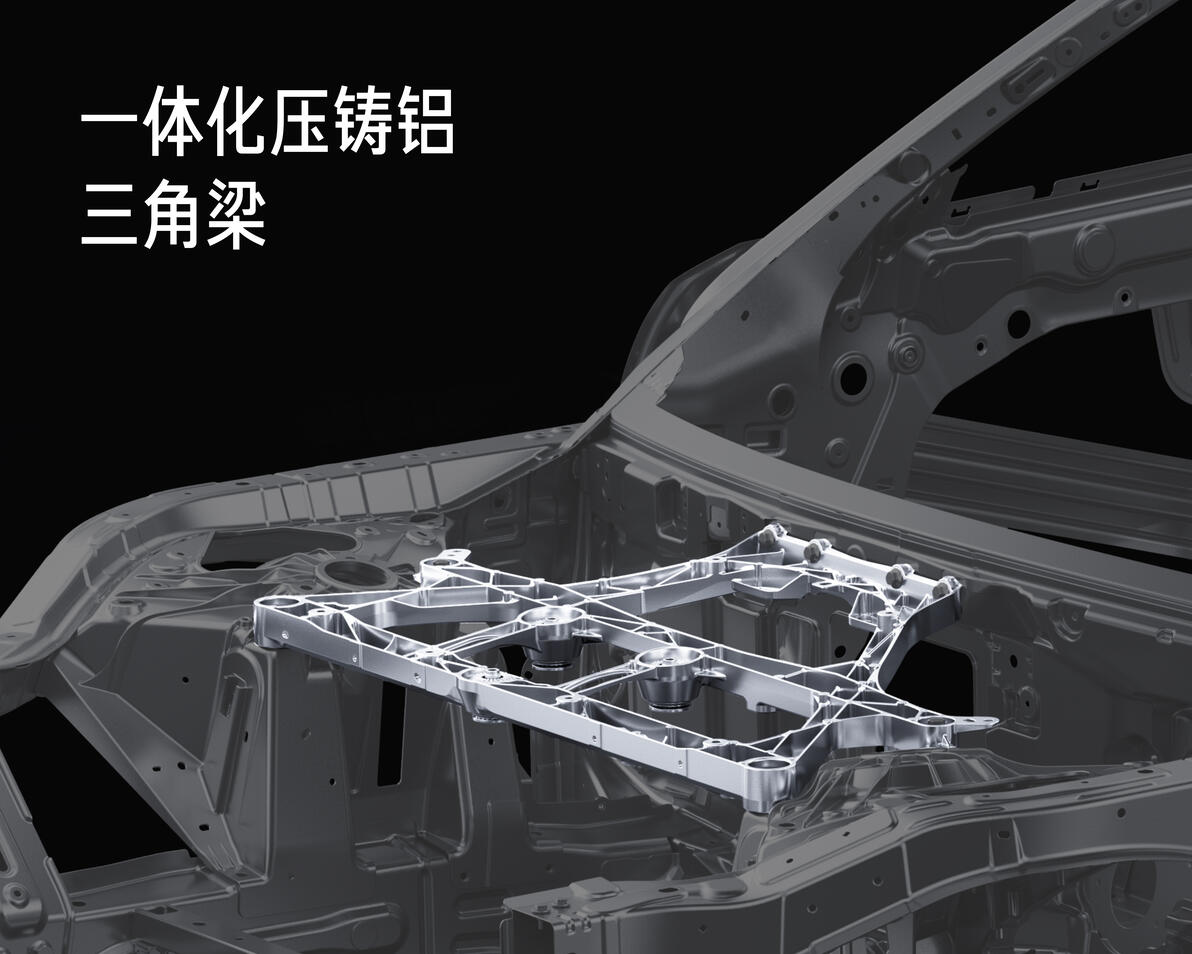
所谓「软」,即面对碰撞时,吸能溃缩区可以通过形变来吸收大量的碰撞能量,保护乘员舱。以前向碰撞为例,小米YU7通过复合结构前纵梁、超大截面积的吸能盒等设计有效提升吸能效果;此外,小米YU7的一体式压铸铝三角梁、副车架牛角等结构还形成力传导路径,能有效实现碰撞力传导、分散碰撞力,从而降低碰撞对乘员舱的冲击。
所谓「硬」,即在核心保护区——乘员舱,采用最高标准的结构、用料,比如前围设计有2000MPa加强板、侧部有2200MPa四门防撞梁、顶部有2200MPa「内嵌式防滚架」、尾部有大压铸后地板,全方位实现高强度的「铜墙铁壁」,降低碰撞时的乘员舱侵入风险。
面对前向碰撞,通过吸能、力传导,分散碰撞力,保护乘员舱
当车辆发生前向碰撞,比如与其他车辆或障碍物发生追尾时,前纵梁是最核心的吸能路径,其通过溃缩形变,降低碰撞对乘员舱的冲击。但由于前纵梁根部与乘员舱前围相连,也要避免因纵梁冲击力过大,乘员舱前围侵入。所以小米YU7采用复合结构前纵梁设计,纵梁内外板强度800~1000MPa,高效吸能;纵梁根部与前围连接部分采用1500MPa、2000MPa的高强度支撑板,提升强度,降低乘员舱前围侵入的风险。

56km/h 正面100%重叠量 碰撞仿真
但如果车辆发生小偏置碰撞,比如车头仅1/4小面积撞击障碍物,前纵梁不与障碍物接触,或仅小部分纵梁结构与障碍物接触,此时乘员舱容易直接受到障碍物的严重冲击,所以小偏置碰撞非常严苛。
小米YU7通过前舱上边梁、一体式压铸铝三角梁、副车架牛角等多条传力路径,将碰撞力传递到车身与障碍物碰撞的另一侧,增加车体吸能,从而减少碰撞对乘员舱结构的能量冲击,同时通过车身结构与障碍物的反作用力,实现车体滑移,即车身“滑”过障碍物,避免乘员舱与障碍物直接撞击,保护乘员舱。
此外,在小偏置碰撞中,高强度、难以变形的轮毂将直接与障碍物撞击,为避免乘员舱被轮毂侵入,小米YU7在实现车体滑移的同时,配合车轮连杆设计,实现轮毂旋转、将轮毂抛出车体,这也就是小米YU7在面对小偏置碰撞时的车体滑移+车轮旋转策略,有效提升对乘员舱的保护。

64km/h 正面25%重叠量 小偏置碰撞仿真
兼顾安全、空间布置的巧妙设计:一体式压铸铝三角梁
刚才提到的一体式压铸铝三角梁,可能有些朋友比较陌生,这是小米汽车车身结构的巧妙设计之一,也是车身安全设计上一项独特的理念。
小米汽车的一体化压铸铝三角梁在车身安全、空间布置等多方面贡献颇多。在车身安全层面,一体化压铸铝三角梁是碰撞的主要传力路径之一;即刚刚提到的,当车辆发生碰撞时,碰撞力通过一体化压铸铝三角梁传递到车身与障碍物碰撞的另一侧,增加车体吸能,从而减少碰撞对乘员舱结构的能量冲击。
此外,其还承担了空调前端模块、冷媒集成模块、冷却集成模块、压缩机等热管理系统部件的挂接功能,将之前分开布置的零部件全部集成到三角梁上,大幅节省前舱空间,同时配合斜置散热器、电驱系统高集成化等设计,小米YU7电动前备箱容积达141L。
2200MPa四门防撞梁,为乘员舱提供高强度侧面防护
相比前向碰撞,若车侧发生碰撞,乘员舱缓冲空间极小,所以需要高效吸能设计和高强度结构并存,从而既降低碰撞对乘员舱的冲击,也减少乘员舱结构形变,提升乘员舱防护。
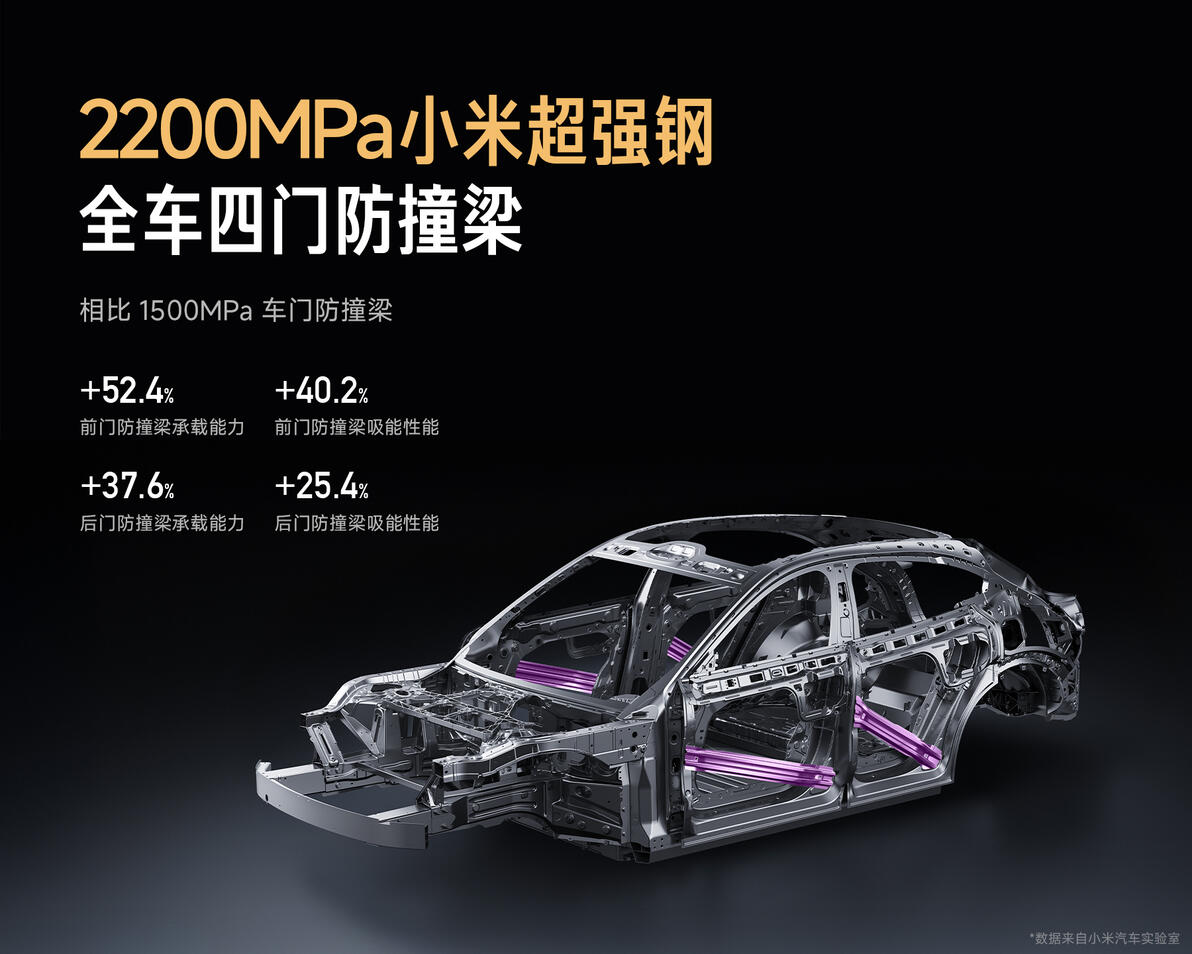
小米YU7四门防撞梁采用2200MPa小米超强钢,这是目前行业量产最高强度热成型钢,其相比1500MPa热成型钢的车门防撞梁,前后门防撞梁承载能力分别提升52.4%、37.6%,有效提升侧碰防护,降低车门因撞击而侵入乘员舱的风险。
此外,小米YU7的超宽门槛梁采用多腔体挤出铝设计,其不仅强度高,而且截面积大、结构设计在溃缩吸能时能稳定形变,尽可能降低碰撞力对乘员舱的冲击,所以超宽多腔挤出铝门槛梁也是典型的软硬兼顾;再加上最高强度2000MPa的地板横梁、电池包框架梁,从前至后保护乘员舱,小米YU7整车横向抗冲击能力可达82吨。

60km/h 侧面碰撞仿真
2200MPa「内嵌式防滚架」,为乘员舱提供高强度顶部防护
与车身侧面碰撞同理,车身顶部也不像车头一样有较大的吸能缓冲空间,所以需要提升车顶结构强度,在碰撞中减少乘员舱结构形变。
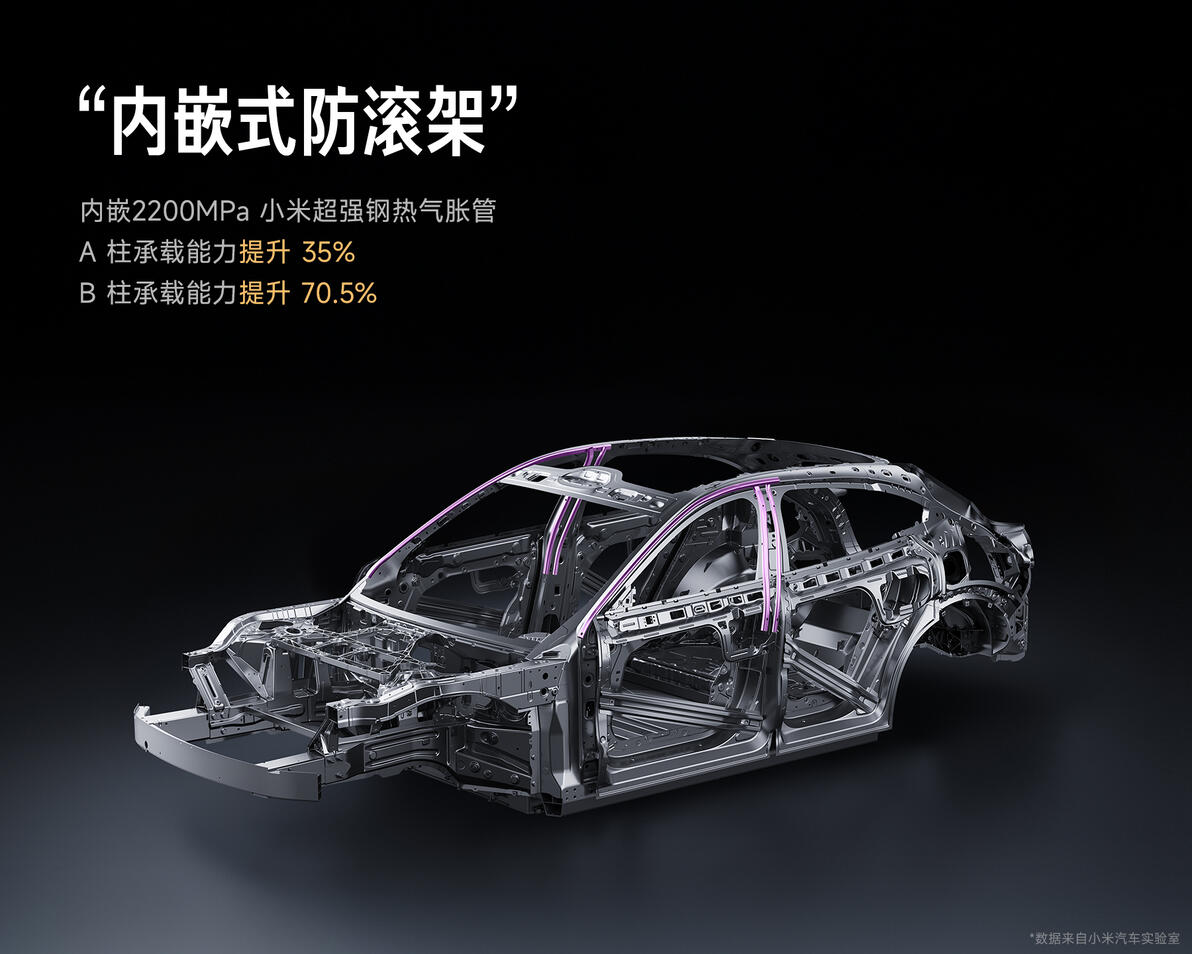
小米YU7全系配备的「内嵌式防滚架」,也是让车身「更硬」的技术理念。大部分车型A、B柱内部为空腔,而小米YU7通过热气胀工艺使2200MPa小米超强钢形成与A、B柱内腔型面相匹配的热气胀管,内嵌至A、B柱,形成「内嵌式防滚架」结构;这使小米YU7的A、B柱承载能力分别提升35%、70.5%,有效减少车辆在翻滚、追尾卡车等场景下的A、B柱形变,保护乘员舱。
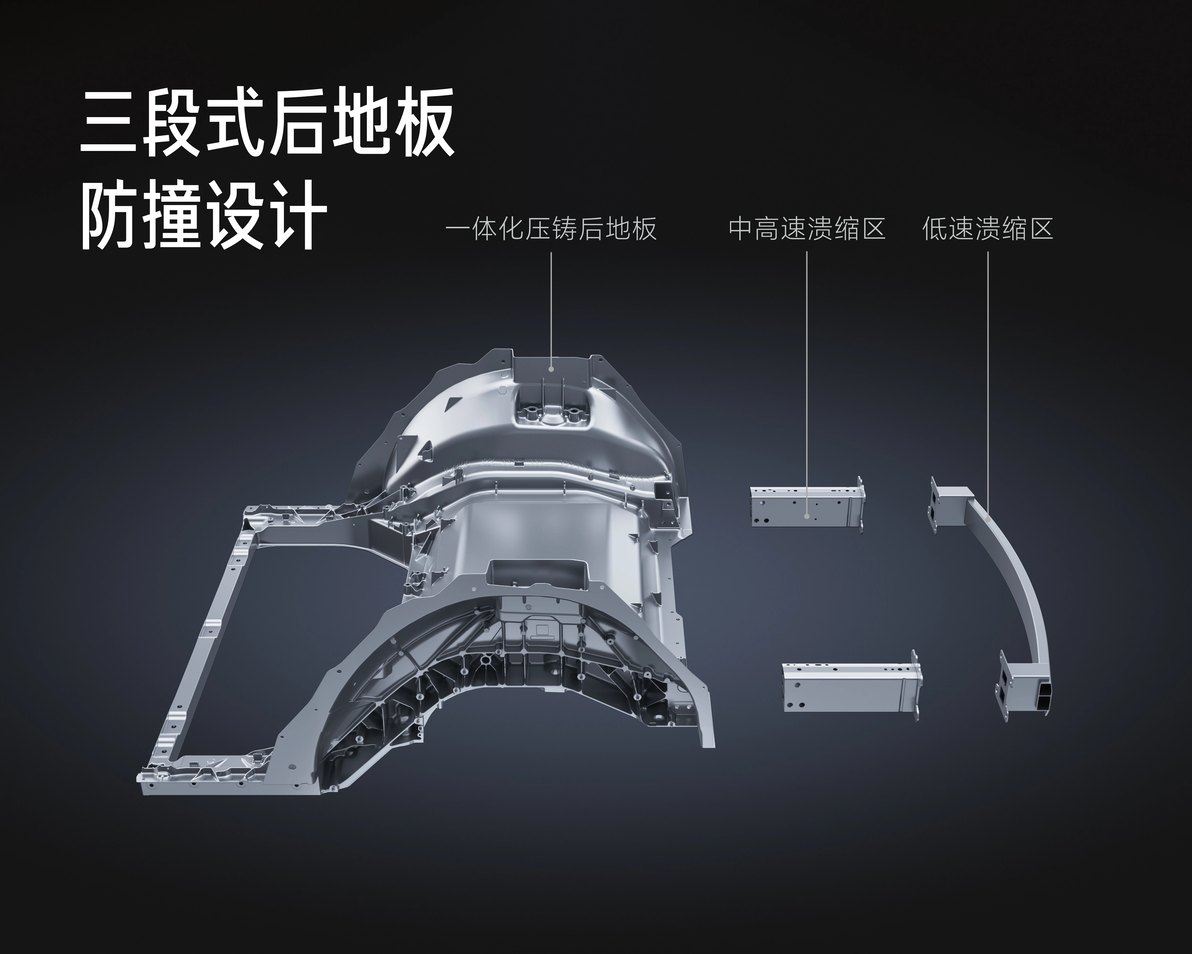
三段式大压铸后地板设计,使后碰结构兼顾安全性和维修经济性
小米YU7全系车型采用大压铸后地板设计,其强度高,可有效提升后碰安全性,同时对提升车身刚度、提升制造效率也贡献颇大。但由于其一体成型的特性,若发生损坏,维修成本高;而小米YU7的后碰结构采用了三段式大压铸后地板设计,既能保证碰撞安全性,也有良好的维修经济性。
大压铸后地板由三段组合而成,通过巧妙的结构设计,在车辆发生一般的被追尾事故时,无需更换后地板本体,只需更换损坏的局部件即可,大大降低维修时间和成本。
而在面对超高速碰撞场景时,一体化大压铸后地板处于乘员舱核心保护区,其能够发挥出超高强度的优势,在碰撞中降低形变的风险,避免乘员舱入侵,从而守护驾乘人员的安全。
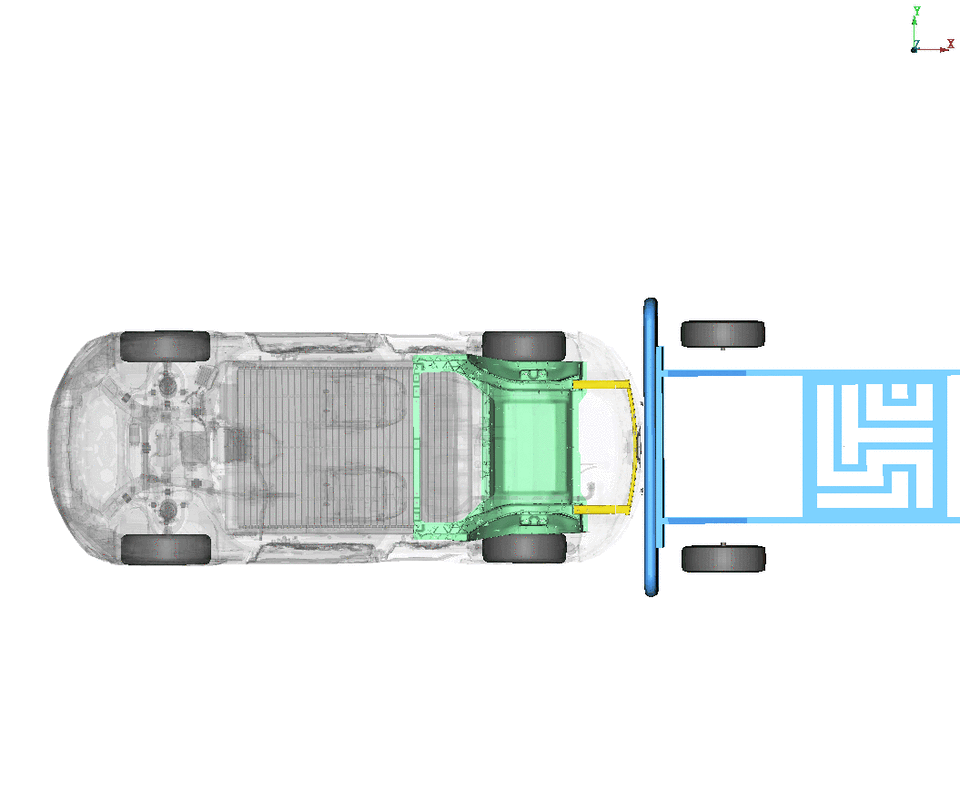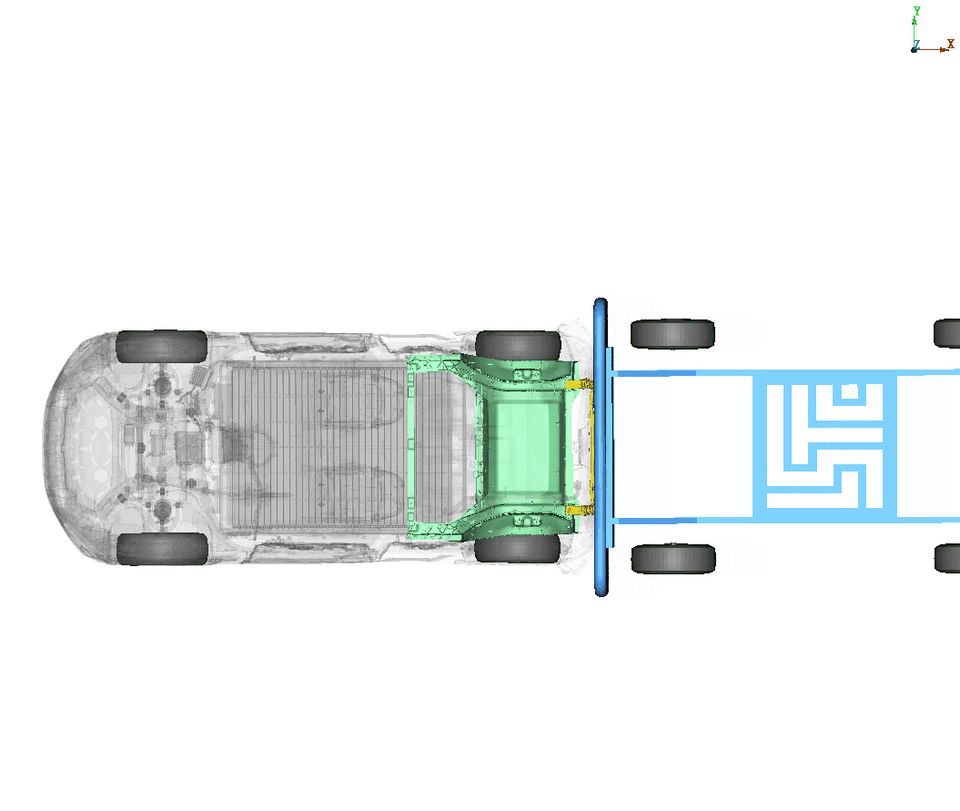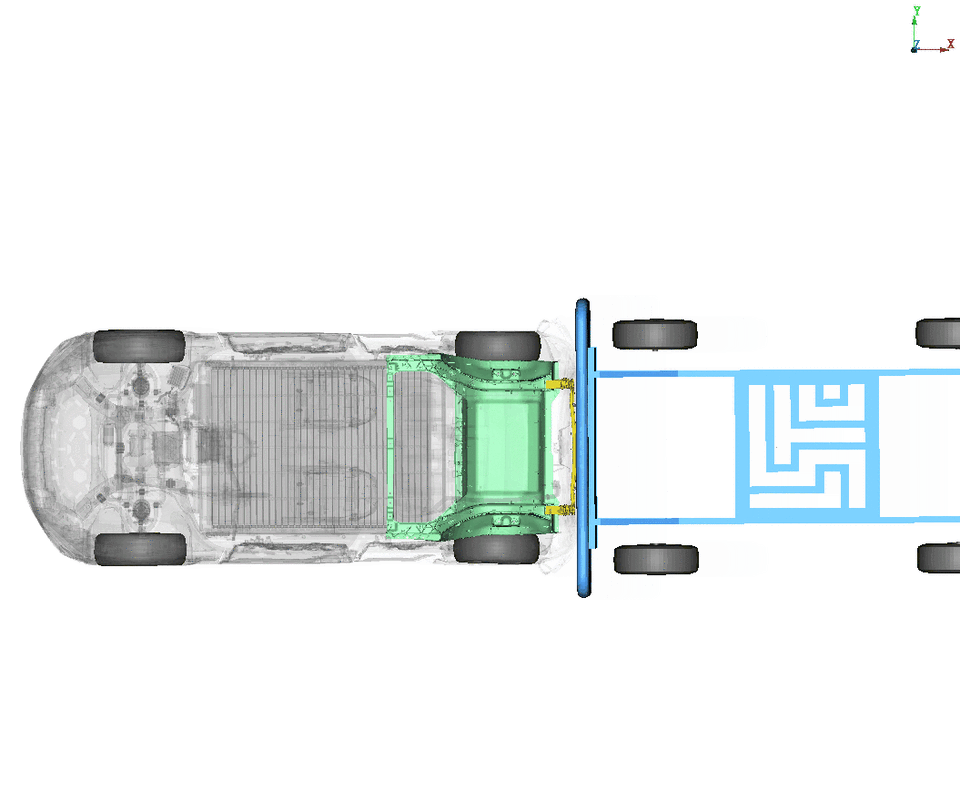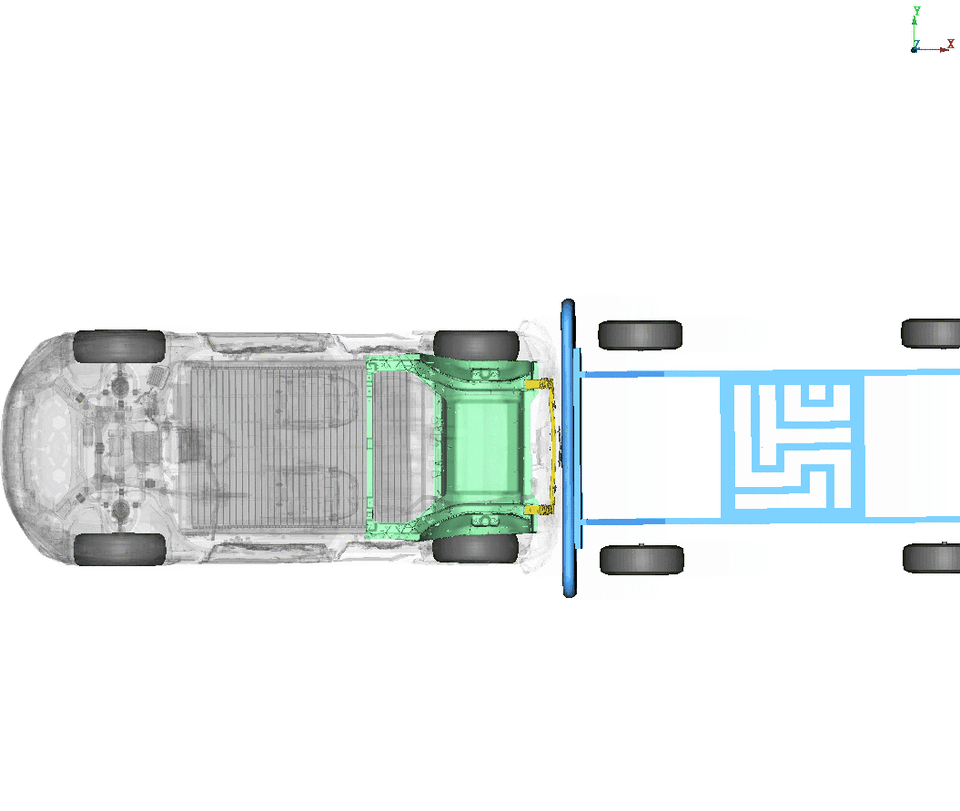
56km/h 100%重叠量 后碰测试仿真
安全还体现在开发、制造等各环节
做好安全,不仅体现在车身结构设计、用料,还需要以超高标准深度开发,亦需要在生产制造环节严格把控质量。
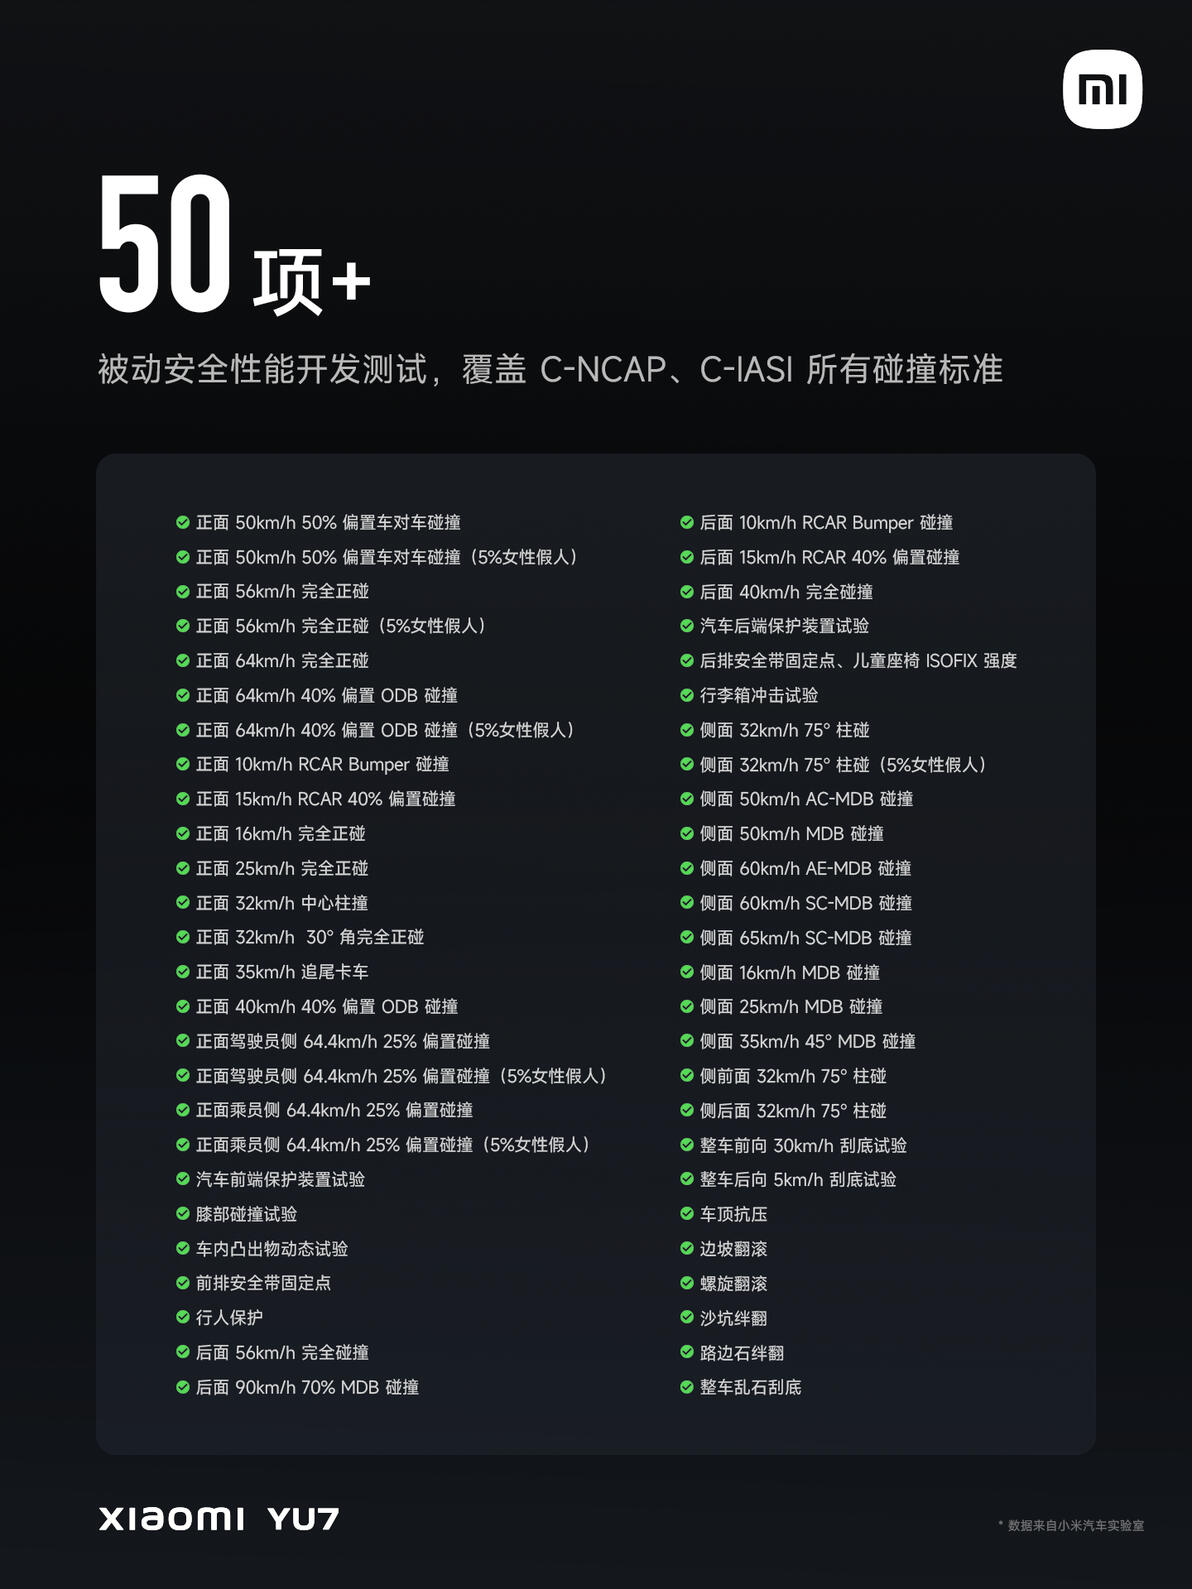
比如开发阶段,小米YU7在被动安全性能开发方面采用了超高标准,被动安全性能开发测试超过50项,包含严苛的主副驾侧64.4km/h 25%重叠量的小偏置碰撞、超越美标的90km/h 70%重叠量的后碰等,覆盖甚至超越C-NCAP、C-IASI(中保研)的碰撞测试标准。
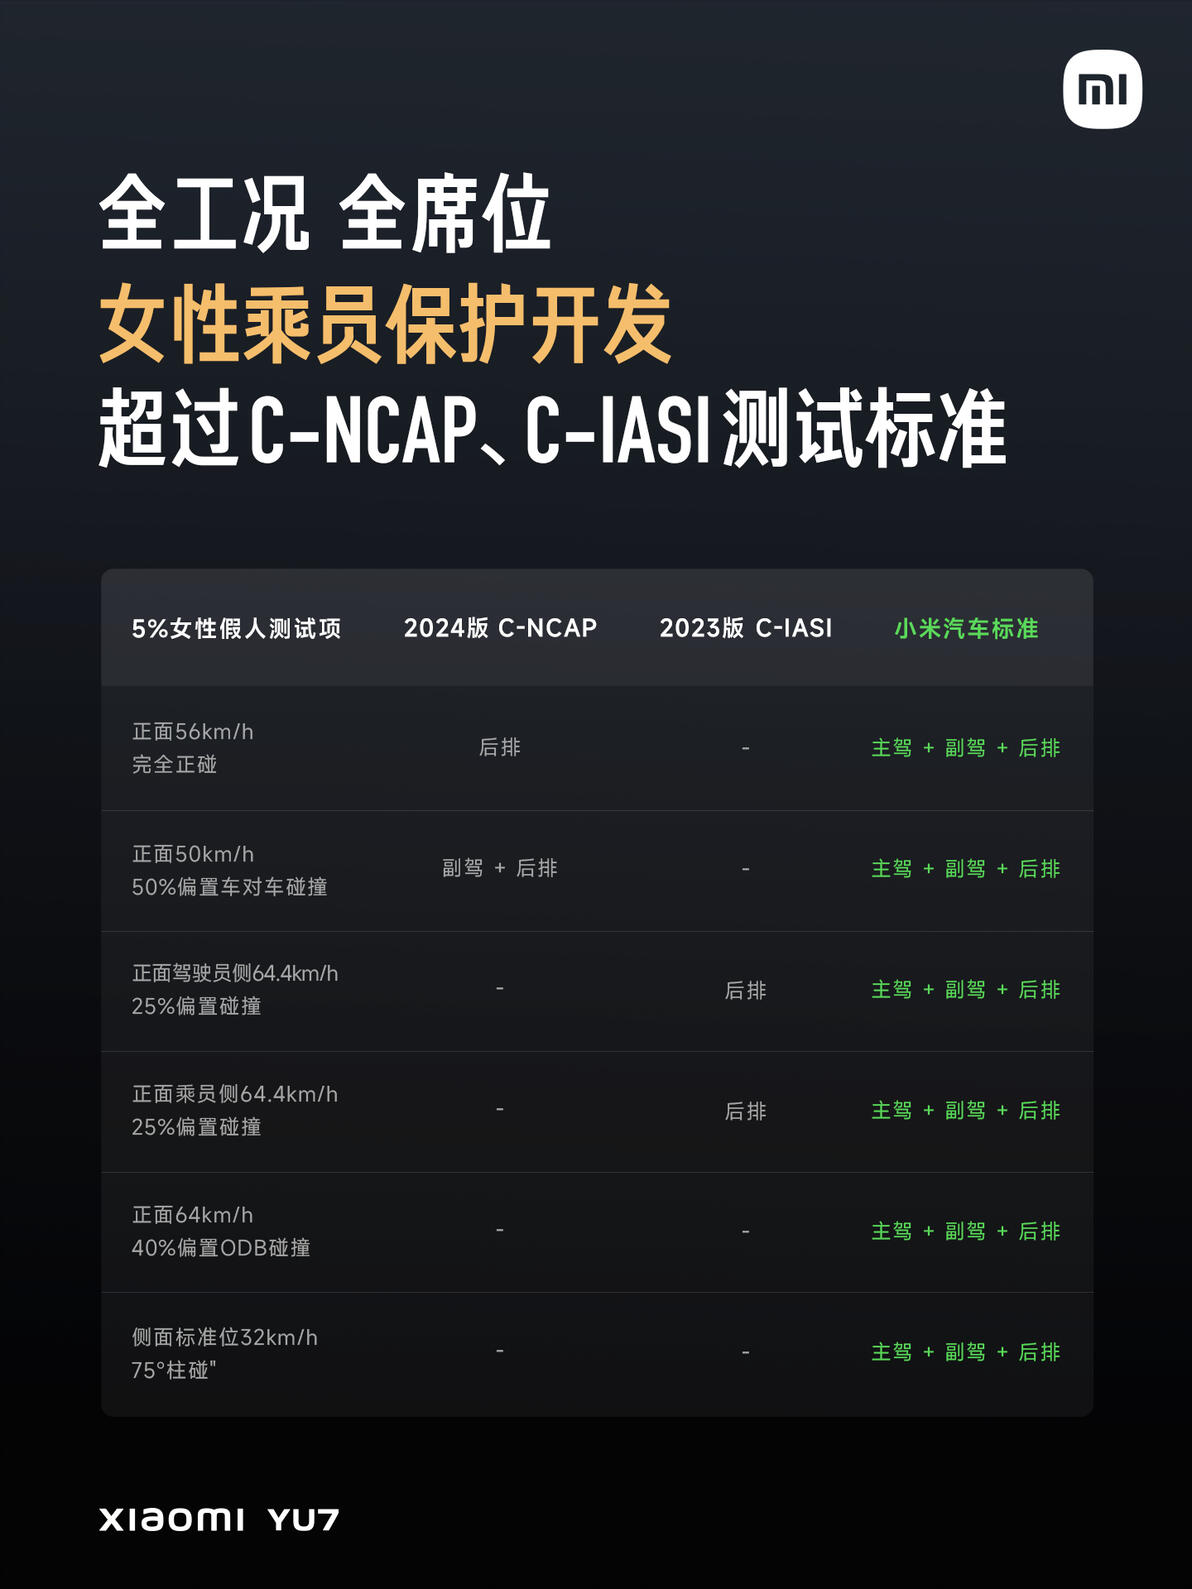
此外,小米汽车非常重视车内每一位家庭成员的安全,除了常规的男性乘员保护开发,覆盖高个子乘员,我们还额外进行了全工况、全席位的女性乘员保护开发,覆盖小个子乘员,以实现更全面的安全保护,这也完全超越 C-NCAP、C-IASI(中保研)的测试标准。
生产制造环节,小米YU7全部在位于北京亦庄的小米汽车工厂生产,其配有超过700台机器人,可实现关键工艺100%自动化生产,以高自动化率确保产品品质始终如一,并且通过大量检测,提升生产质量。
比如大压铸后地板通过小米自研X-Eye AI质检,进行自动化X光探伤、并由AI算法分析X光图像,检测准确率超过99.9%,提升制造质量。而且每个大压铸后地板本体都有激光雕刻的二维码,相当于每个大压铸后地板的唯一“身份证”,内含2000多个制造参数,从而实现多参数、多目标监控,成为质量溯源的载体。
小米汽车的白车身还需经历抽查破拆,用破坏性的方式,对白车身焊点、涂胶、电泳等细节进行覆盖检查,甚至每个焊点都会被破拆,以检查焊点尺寸是否达标、焊接是否牢靠。
小米汽车坚信,强大的产品力是高销量的基础,小米汽车也坚持十倍投入,将安全与质量融入汽车产品从研发到制造的各环节,让每位小米汽车的用户都能享受到安全、高质量的好车。
