
日本刀制作概论(参考在后面!!!)
通过传统日本刀的制作了解(丛雨是古刀合理吧)
第一章 工艺的重生——传统与变革
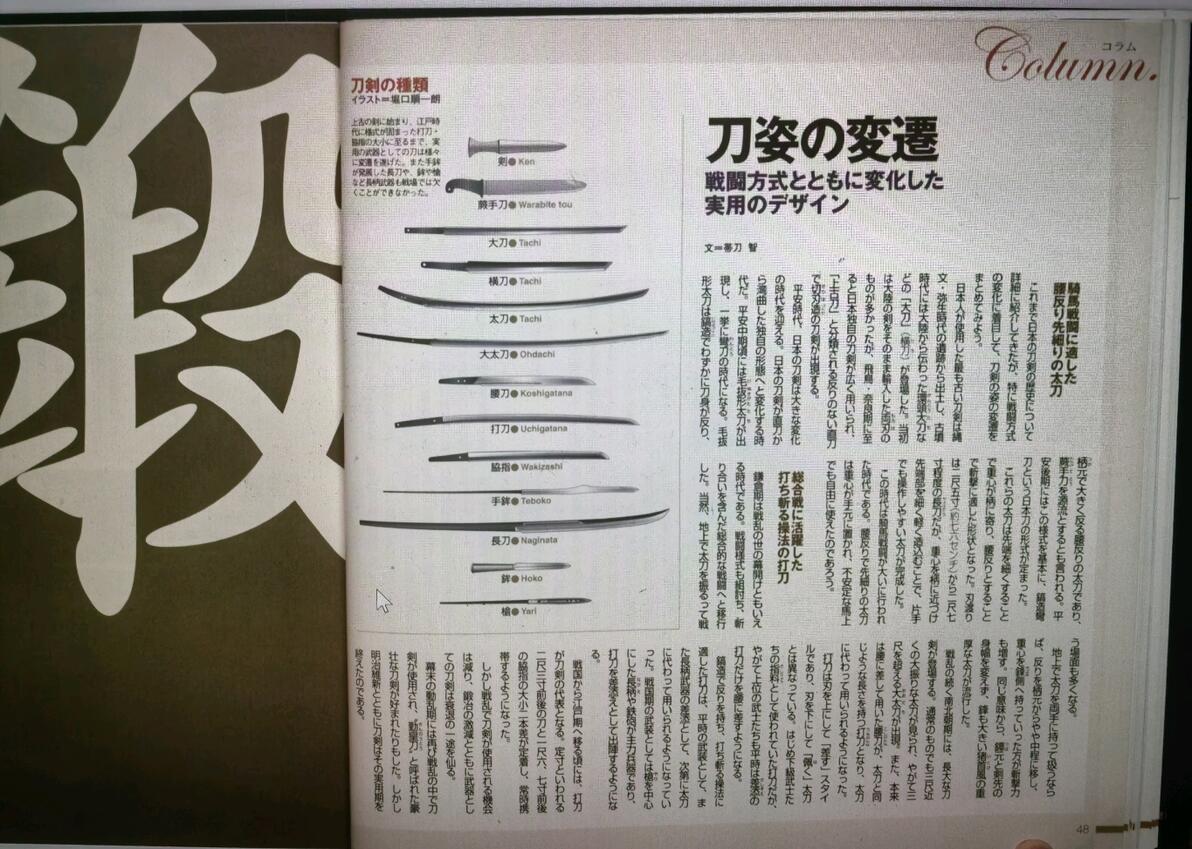
1.1 刀剑演变史
古刀(约900-1600)
• 平安时代:直刀(chokuto)受中国影响,后发展为适合骑兵战的太刀(tachi),刀身长而弧度均匀,刃文窄而直。
• 镰仓时代:引入软钢芯结构(心铁),提升韧性。蒙古入侵后,刀身变宽,刃文出现“足”(ashi,软钢条纹)防止崩刃扩展。
• 五大流派(五箇伝):
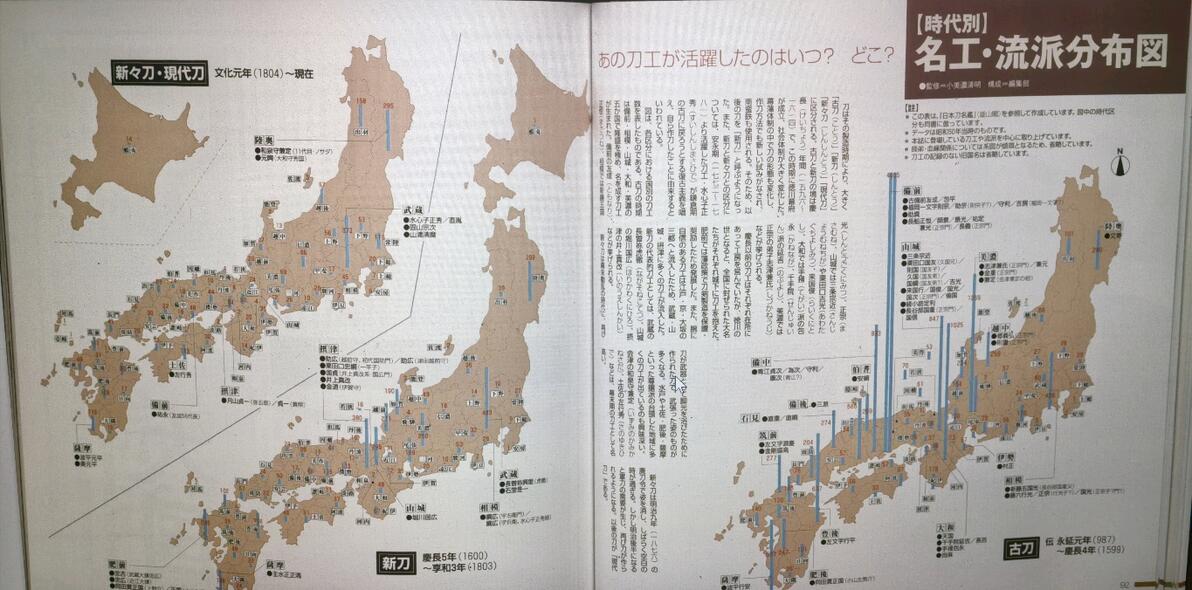
• 山城(京都):典雅直线刃文
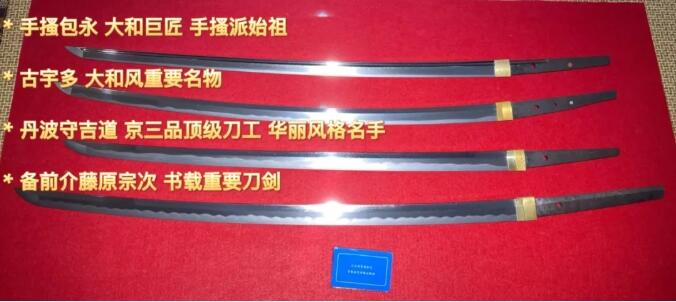
• 大和(奈良):强劲刀身
• 备前(冈山):丁子刃文与“映り”(utsuri)
• 相州(镰仓):华丽“沸”(nie,晶粒可见)
• 美浓(岐阜):实战导向的厚实刀体
新刀(1600-1780)
• 江户和平时代导致刀剑装饰化,刃文宽幅夸张,钢材因全国流通失去地域特色。
• 德川家康任命「伊贺守金道」垄断称号颁发,引发商业化腐败。
新新刀(1780-1876)
• 水心子正秀等刀匠发起复古运动,试图复原古刀技法,但受幕府价格管制限制。
现代刀(1953至今)
• 战后禁令解除后,NBTHK(日本美术刀剑保存协会)建立玉钢生产基地与年度竞赛体系。
• 法律限制:刀匠需5年学徒期,每月限产2长刀或3短刀,所有刀剑需警方登记。
第二章 吉原工坊——刀匠的日常
2.1 工坊布局与工具
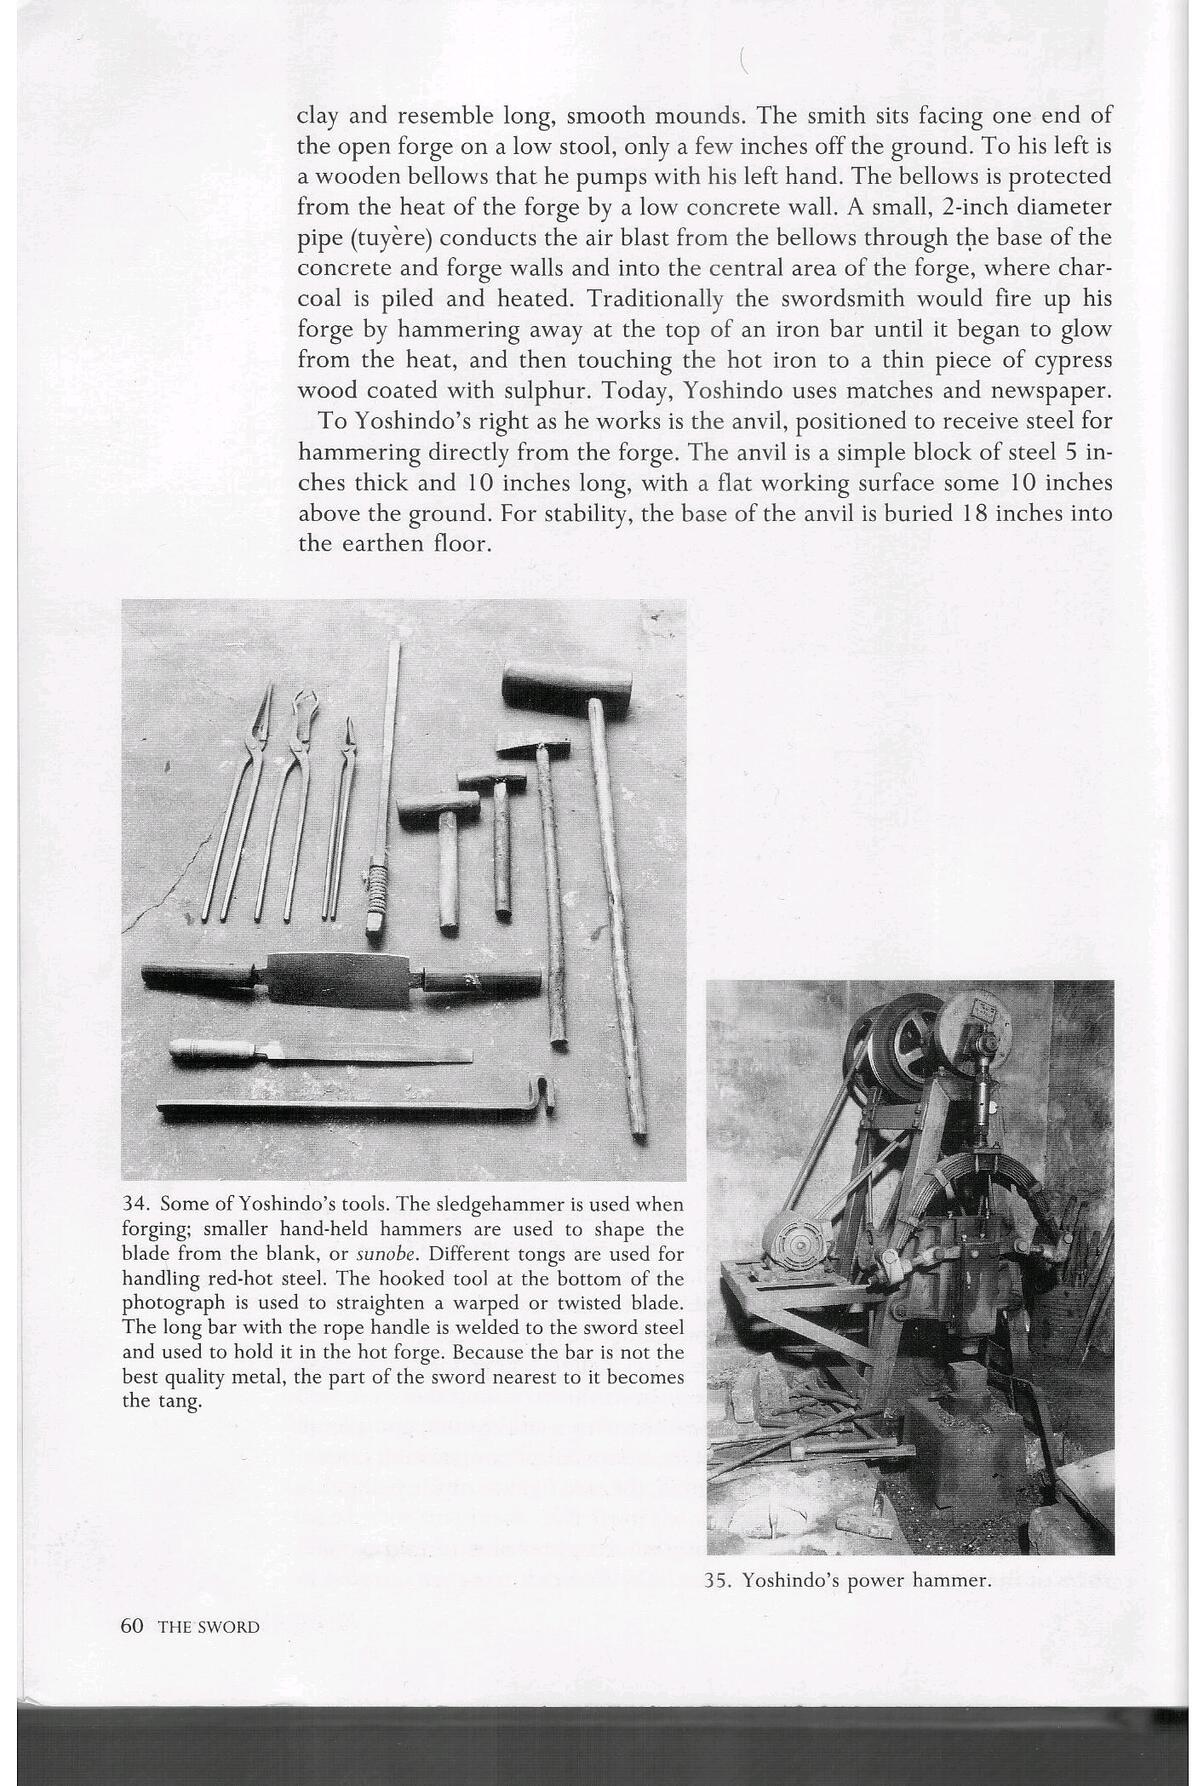
• 锻造场:土地面防火防潮,砖砌炉床(长×宽=15×12英尺),左侧手拉风箱通过陶管(tuyère)送风。
• 温度控制:
• 焊接:1300°C(亮黄色)
• 塑形:1100°C(橙红色)
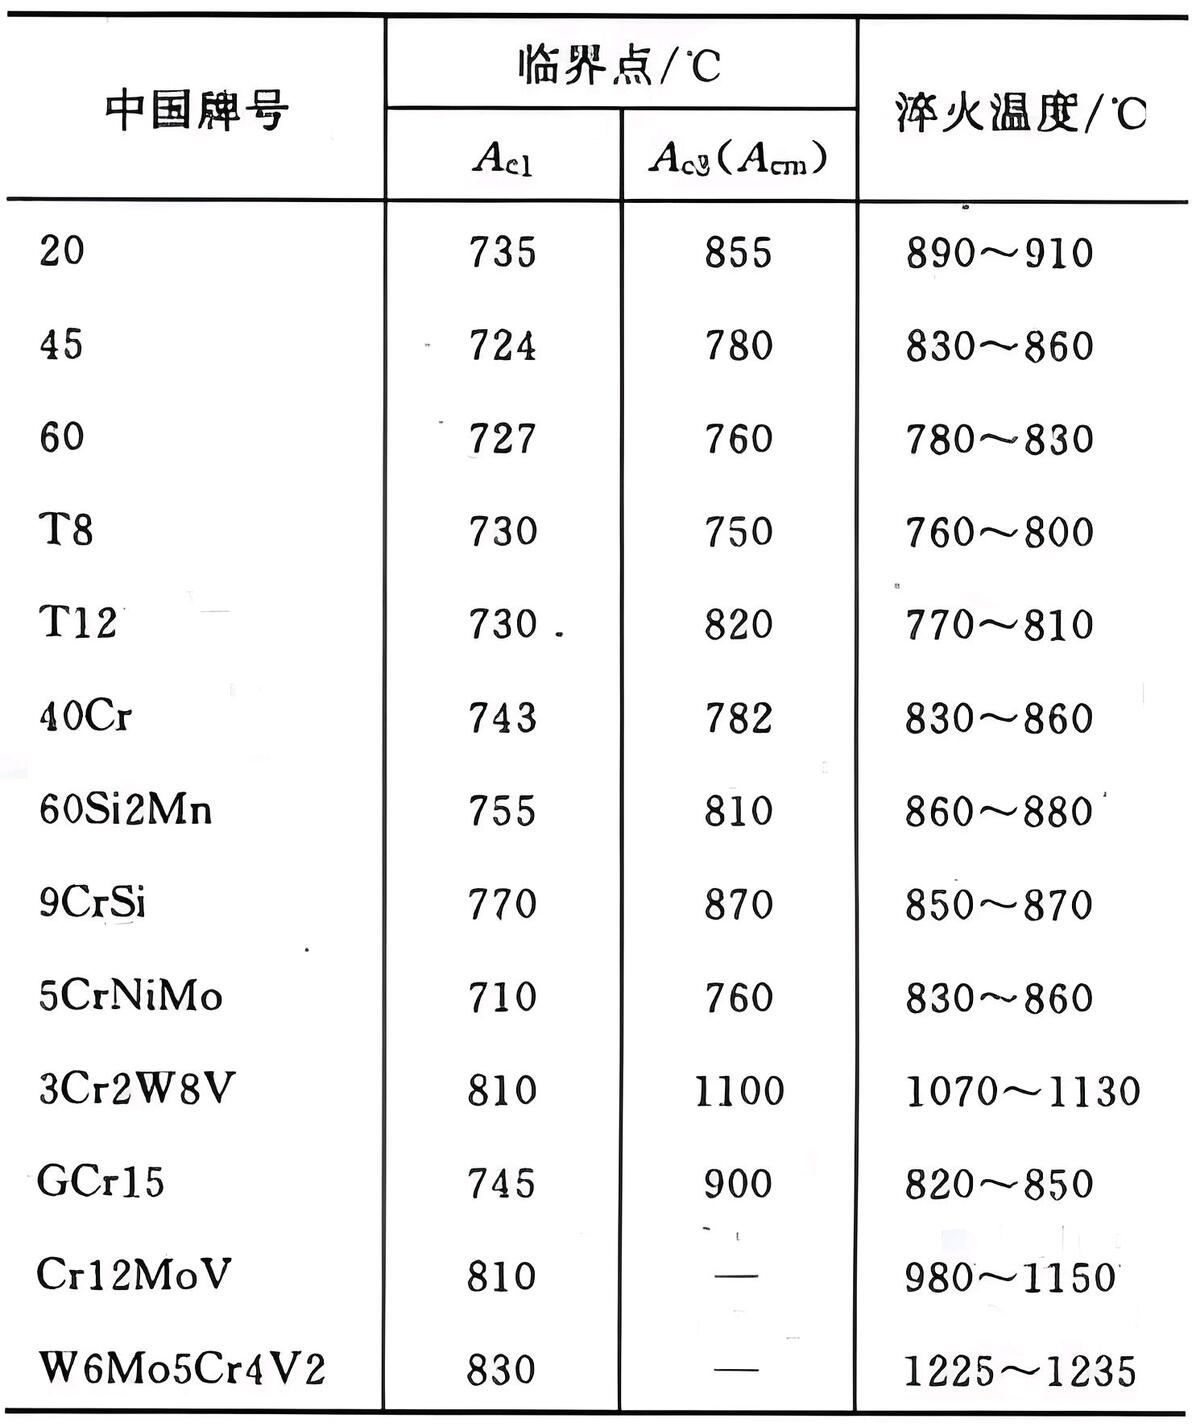
• 淬火:750-830°C(樱红色)
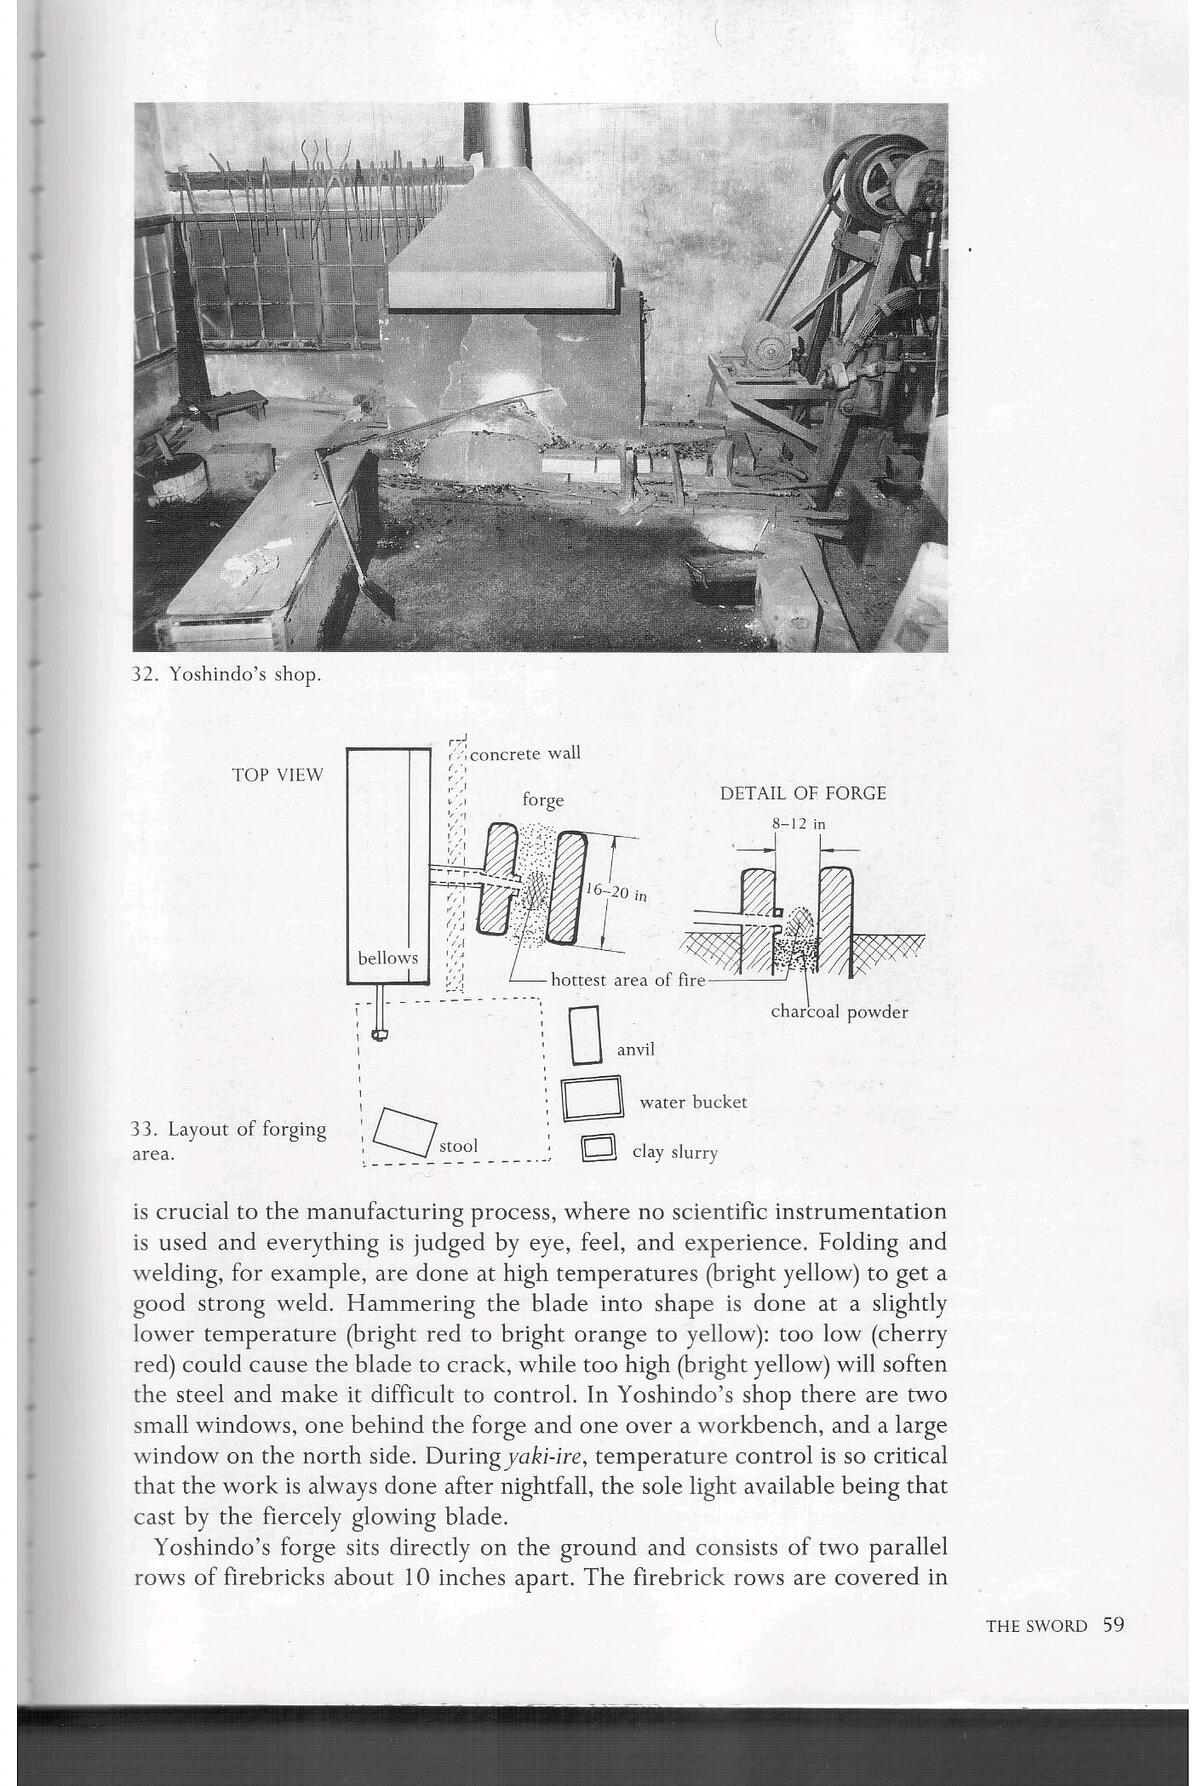
• 特殊工具:
• 胴槌(动力锤):电动控制锻打频率
• 金床(anvil):埋入地下18英寸减震
• 鐶(sen,双柄刮刀):硬化钢刃,修整刀身平面
2.2 玉钢处理全流程
1. 选材:从NBTHK岛根县鞴炉采购玉钢——原料为优质铁砂(如赤目砂铁、真砂砂铁)与木炭),按断面结晶亮度分级(亮银色为高碳钢)。
2. 卸铁(oroshigane):
• 增碳:低碳钢埋入炭粉层,烧炼至碳渗入
• 脱碳:高碳钢堆叠在风管口,鼓风氧化过量碳
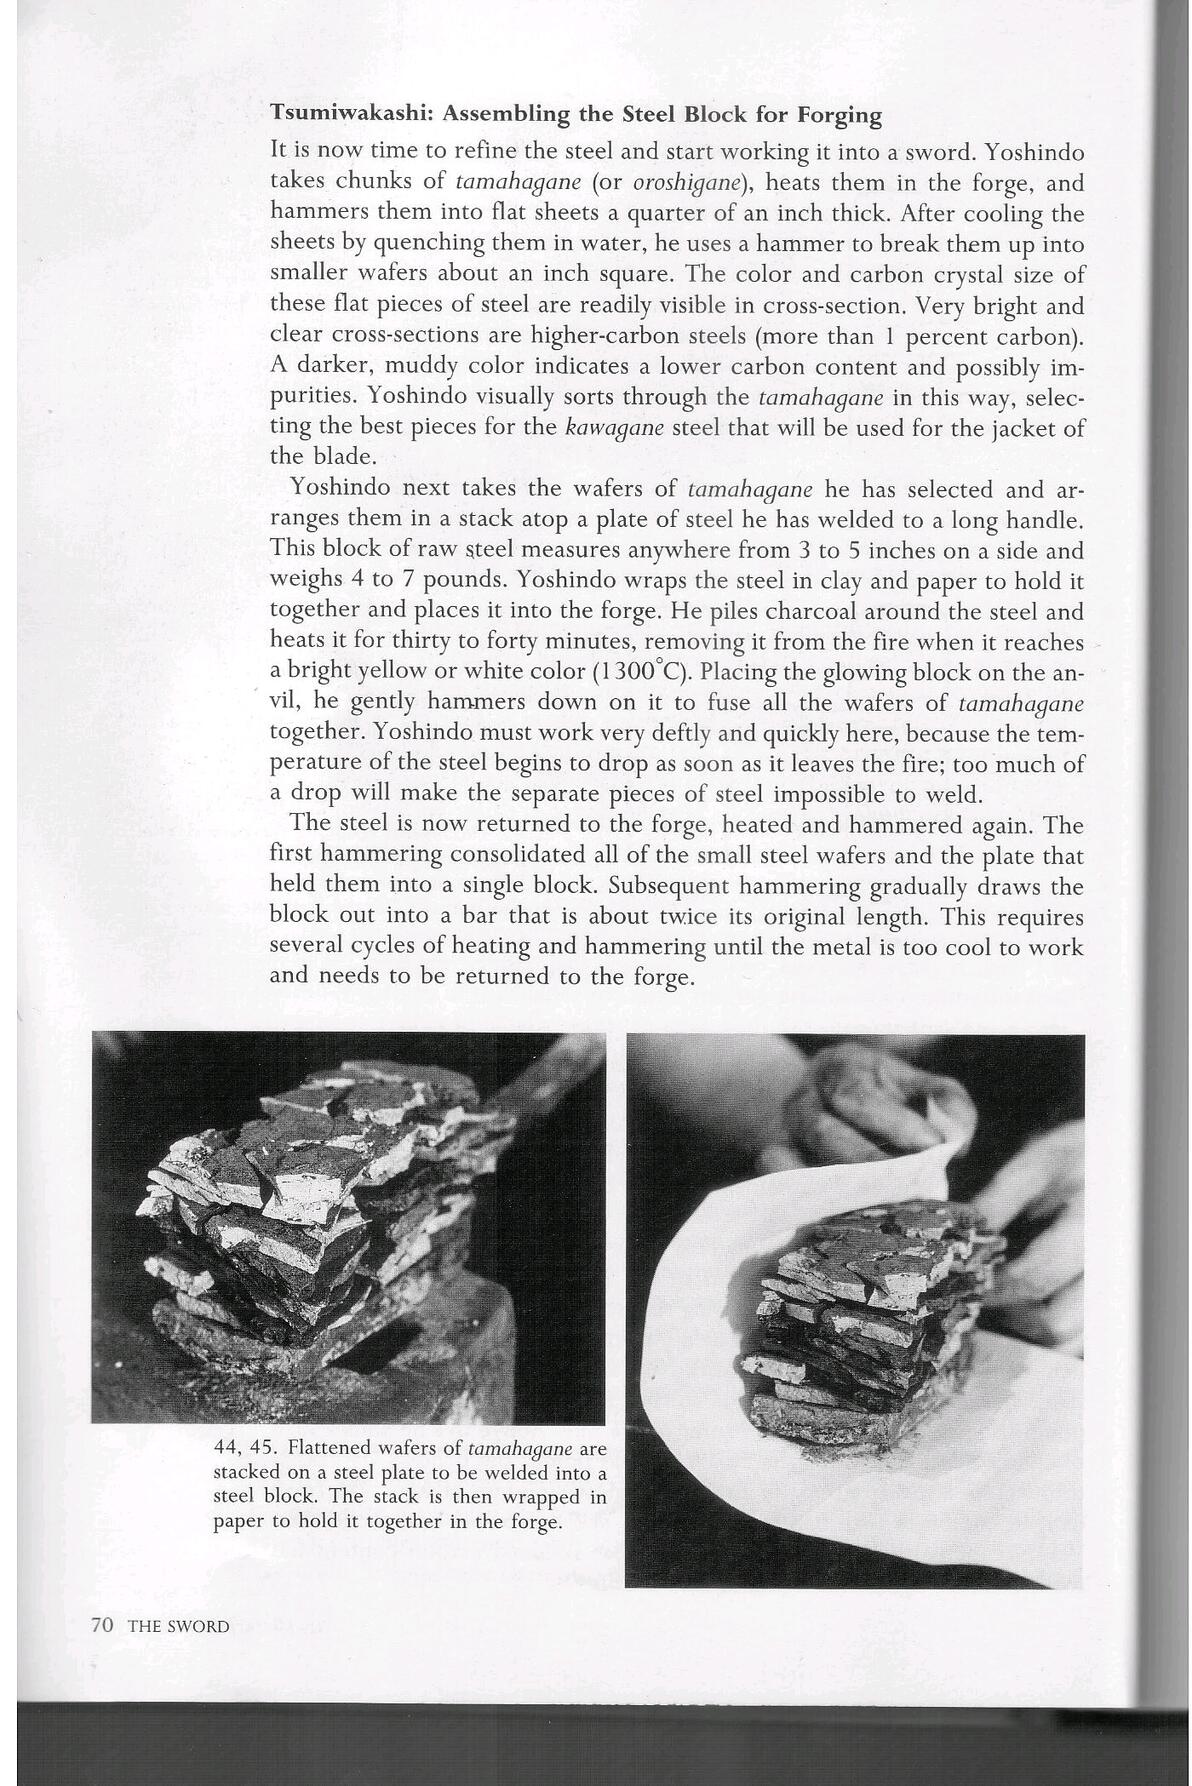
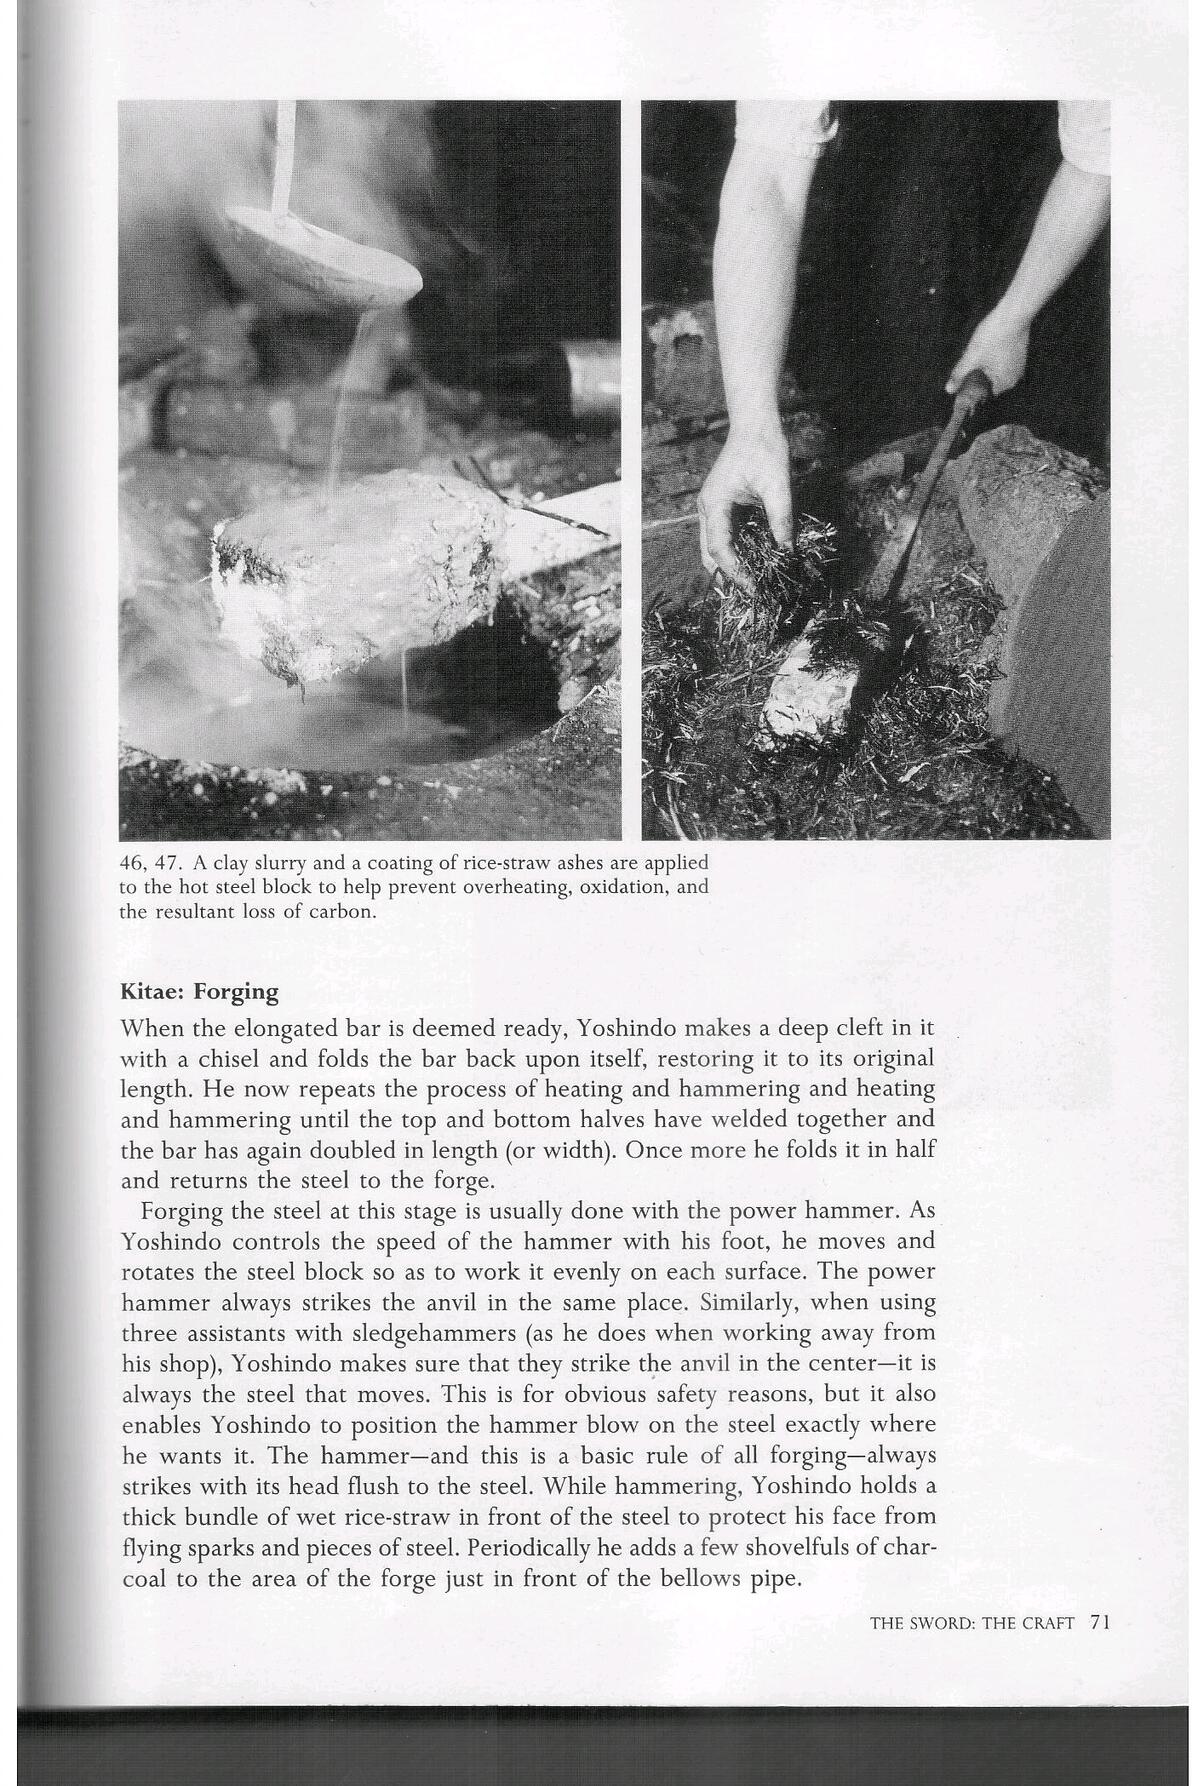
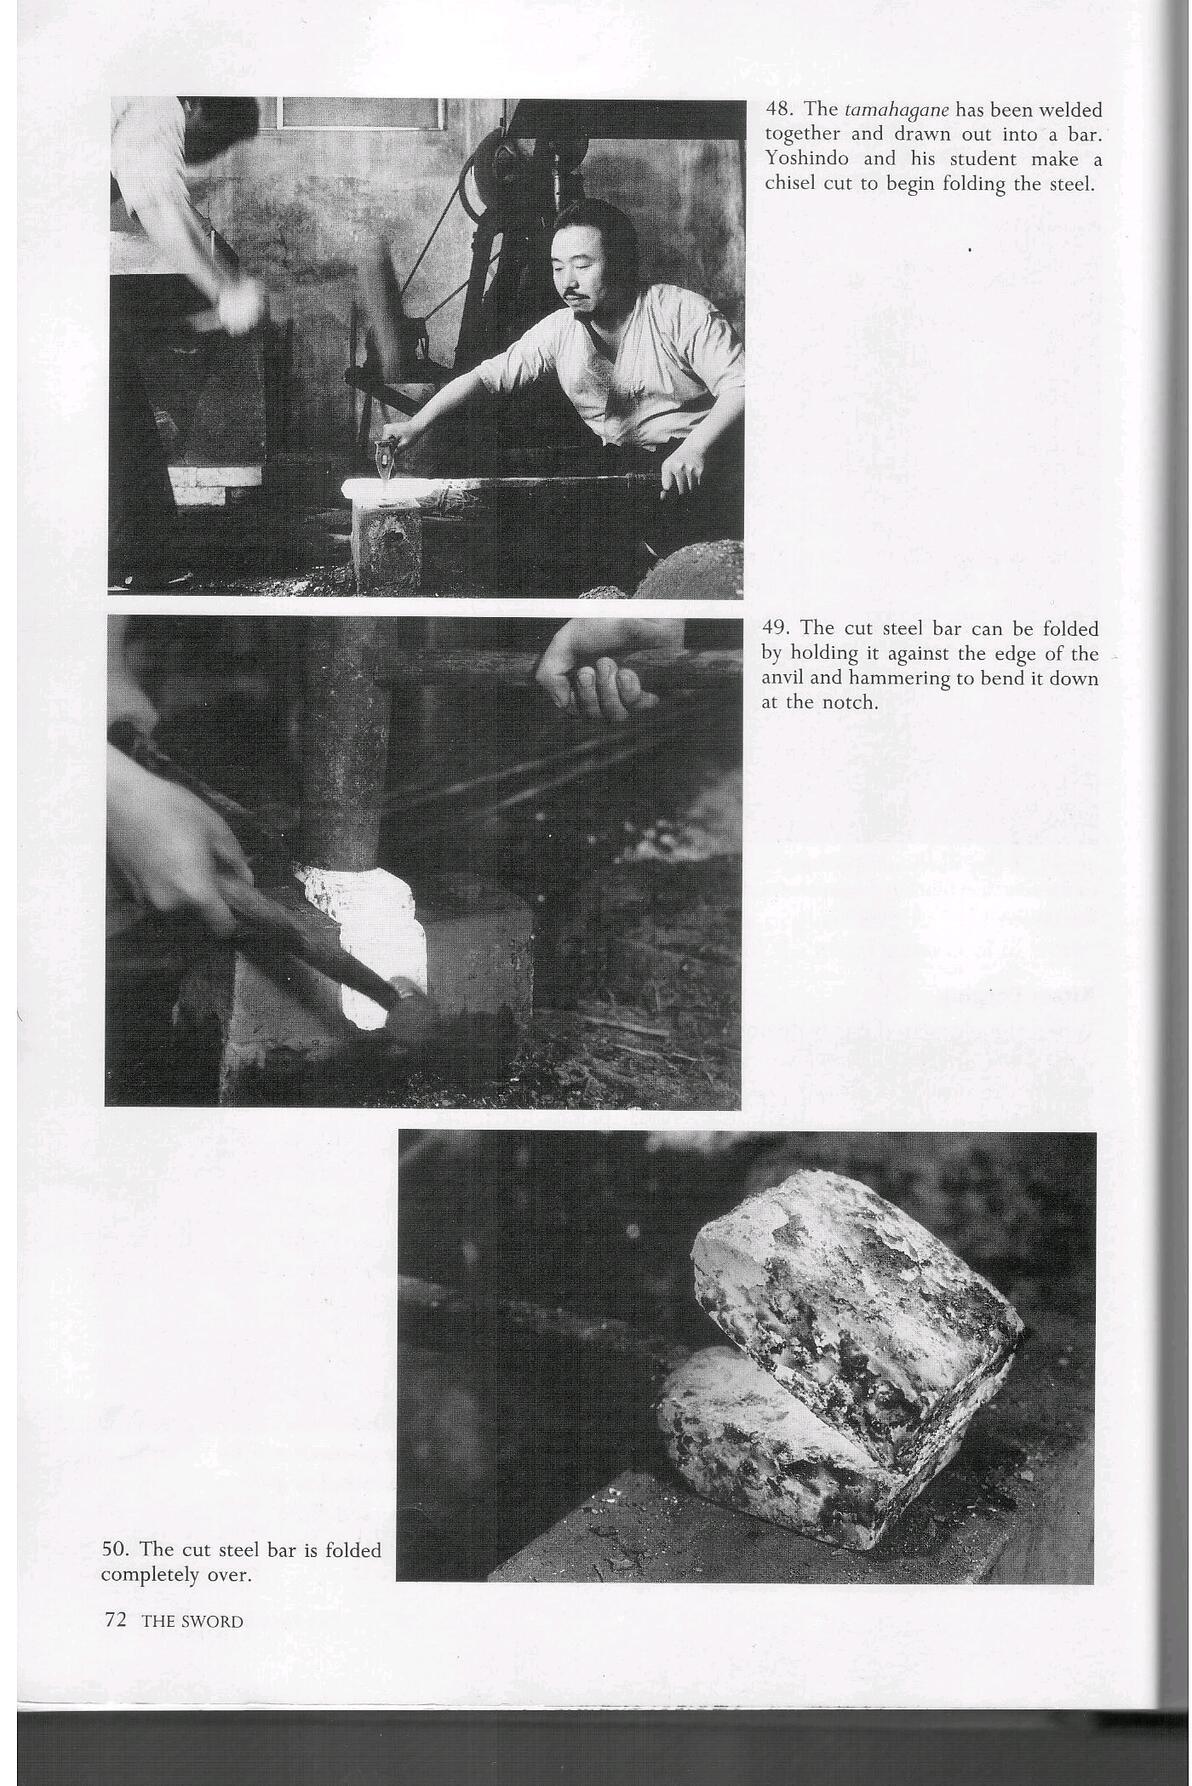
3. 积沸(tsumiwakashi):
• 将钢片锤成1英寸方片,堆叠于带柄钢板上
• 黏土包裹后入炉,1300°C下锤焊成块
2.3 折叠锻打的科学
• 折叠13次:形成2^13=8192层结构,碳含量从1.4%降至0.7%
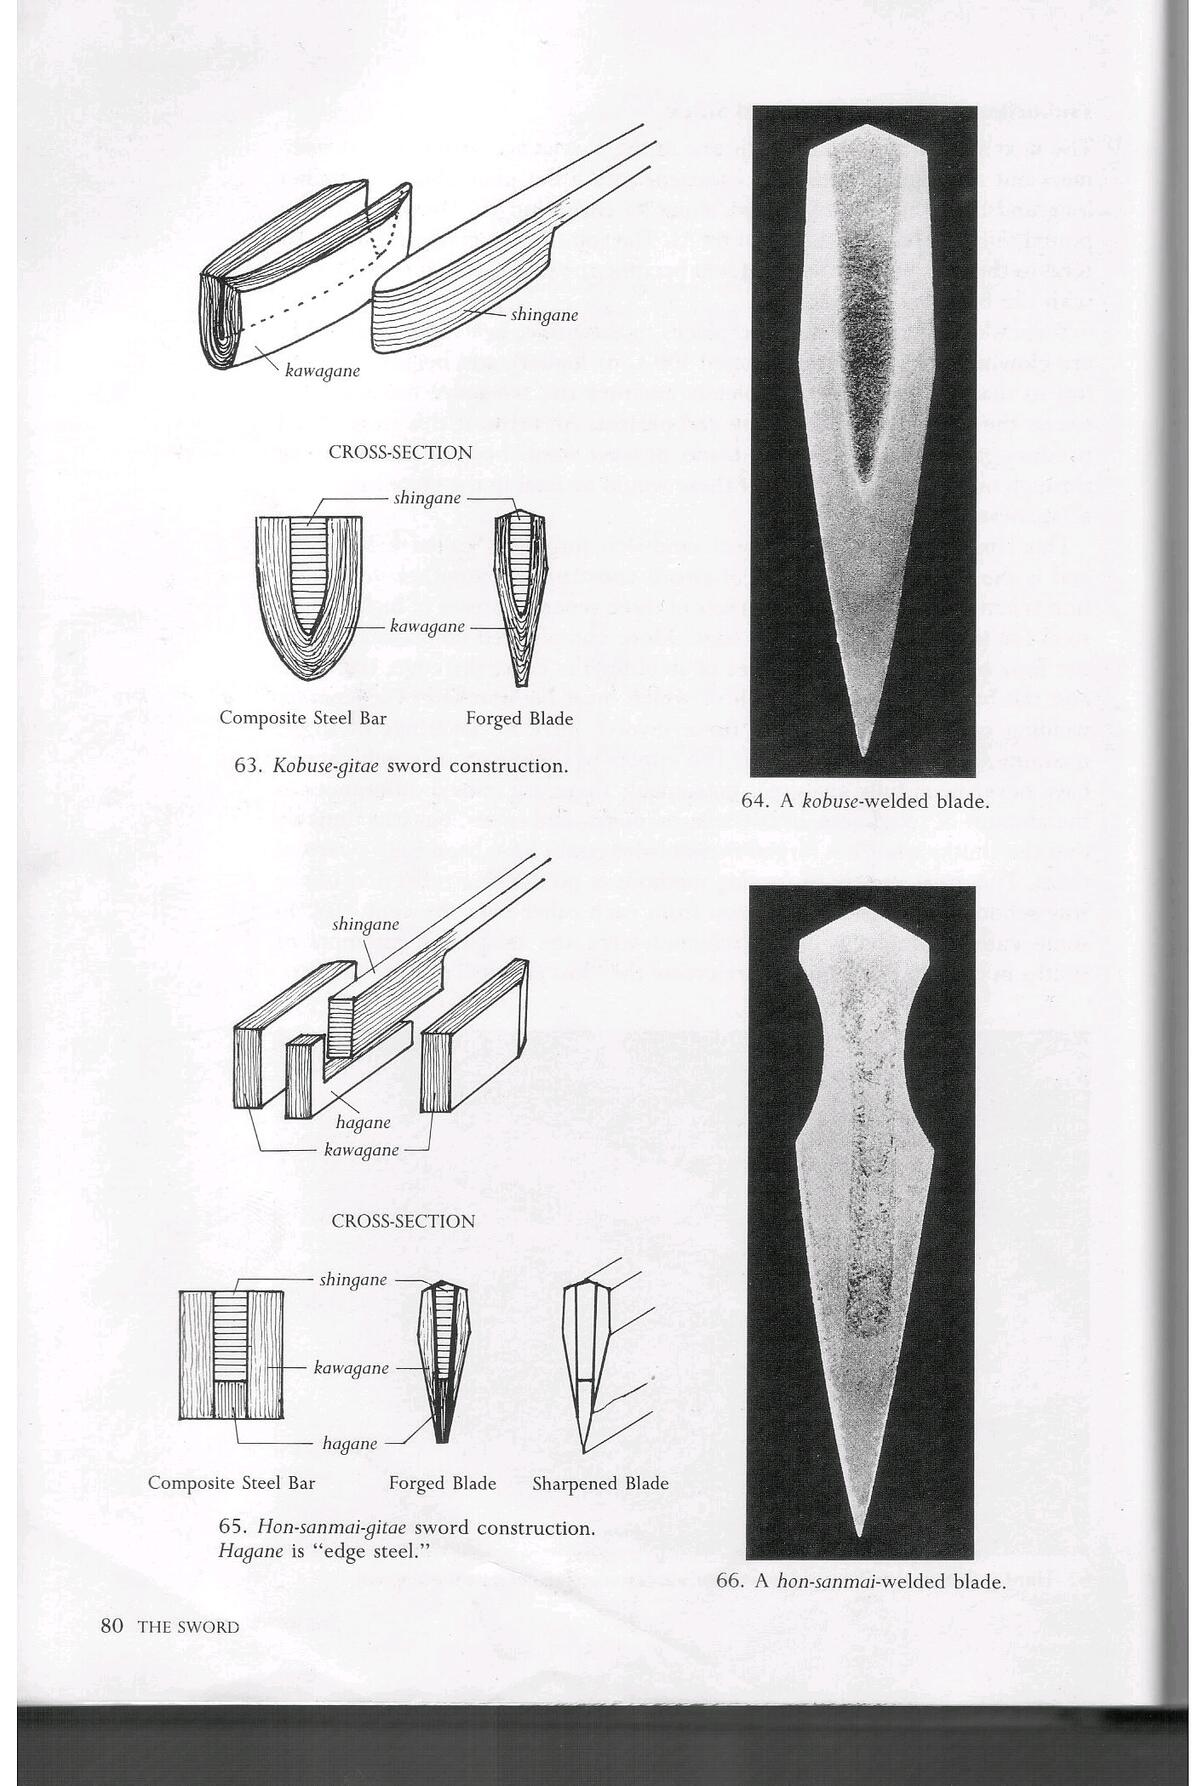
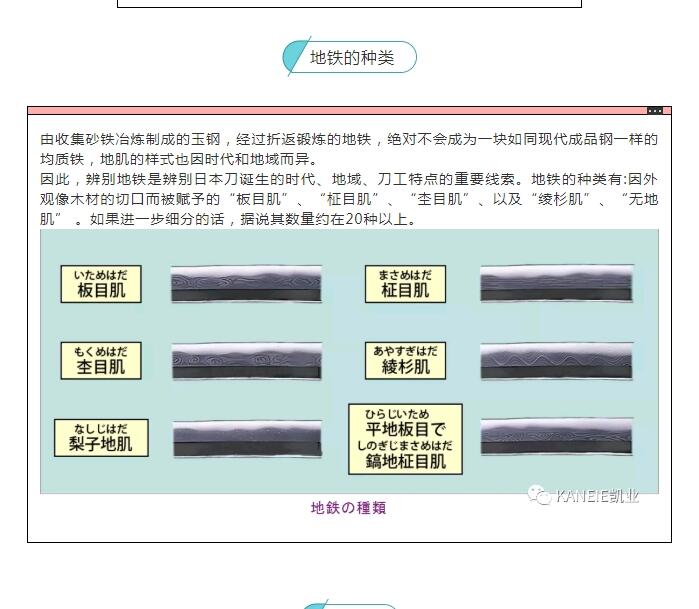
• 肌理控制:
• 柾目肌(masame):单一方向折叠,呈现平行纹
• 板目肌(itame):纵横交替折叠,形成木纹状曲线
• 綾杉肌(ayasugi):刻意凿刻边缘,制造波浪纹(吉原认为此技浮夸)
2.4 淬火工艺解密
• 覆土配方:黏土50% + 磨石粉30% + 炭粉20%,加水调至膏状
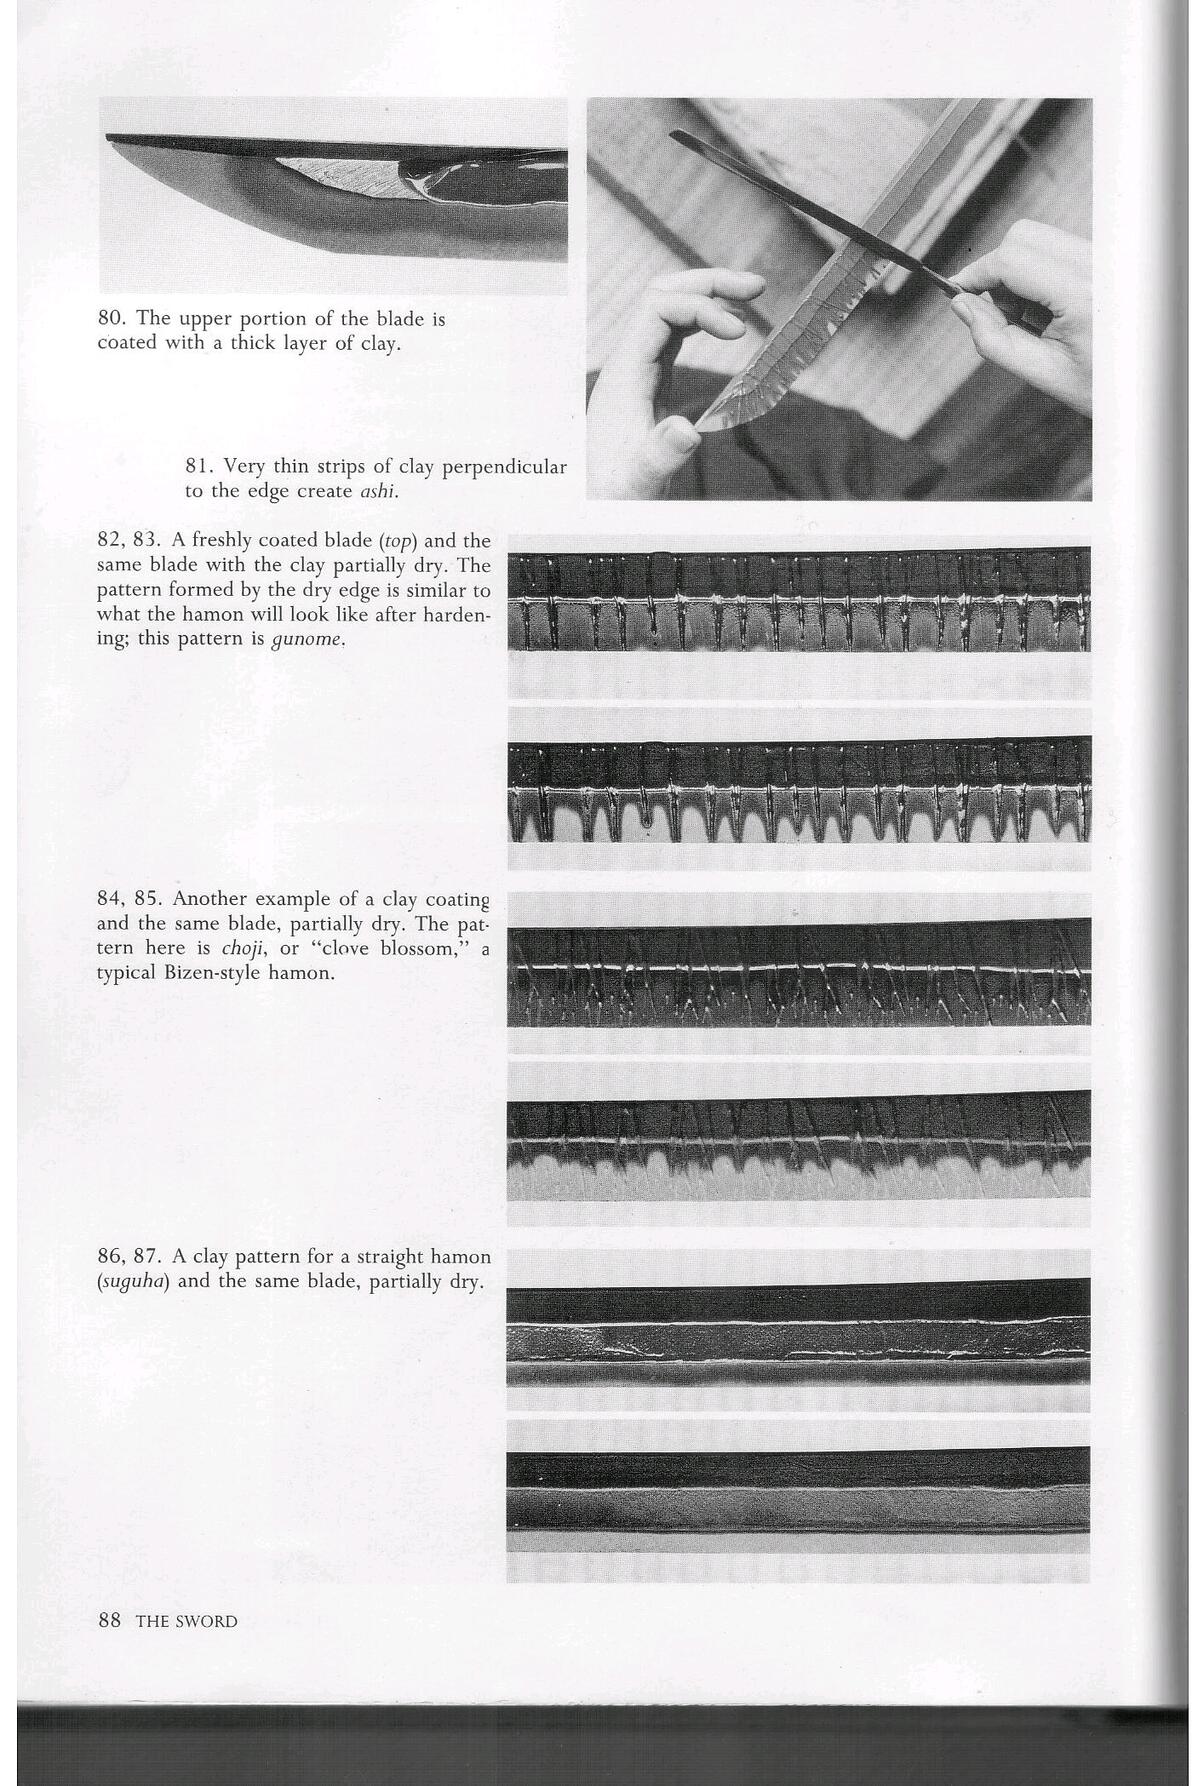
• 温度梯度:
• 刃部:800°C(橙红)
• 刀身:715°C(暗红)
• 映り区:760°C(临界温度)
• 淬火后处理:160°C回火(yaki-modoshi)消除应力,重复3次
第三章 抛光艺术——藤代兴里的技法
3.1 七阶段抛光流程
阶段 砥石粒度 动作方向 效果
荒砥 180 grit 垂直刀身 去除锻痕
中砥 280 grit 斜向30° 定义刀形
改正砥 400 grit 斜向25° 初现刃文
中名仓 800 grit 纵向+摇摆 强化线条
小名仓 1200 grit 纵向 显露天命
内昙刃 3000 grit 纵向(回程施压) 刃文清晰化
内昙地 5000 grit 仅打磨刀身 突出地肌
3.2 完成抛光秘技
• 刃艳(hazuya):
• 将内昙石切成0.2mm薄片,贴和纸涂漆加固
• 配合砥汁(tojiru,石粉+水+碳酸钠)润滑
• 刃取(hadori):
• 椭圆形刃艳石沿刃文轨迹摩擦,产生白色雾光
• 对直刃(suguha)精确跟踪,对丁子刃则分组强化弧线
第四章 配套工艺——刀镡与刀鞘
4.1 宫岛博的刀镞工艺
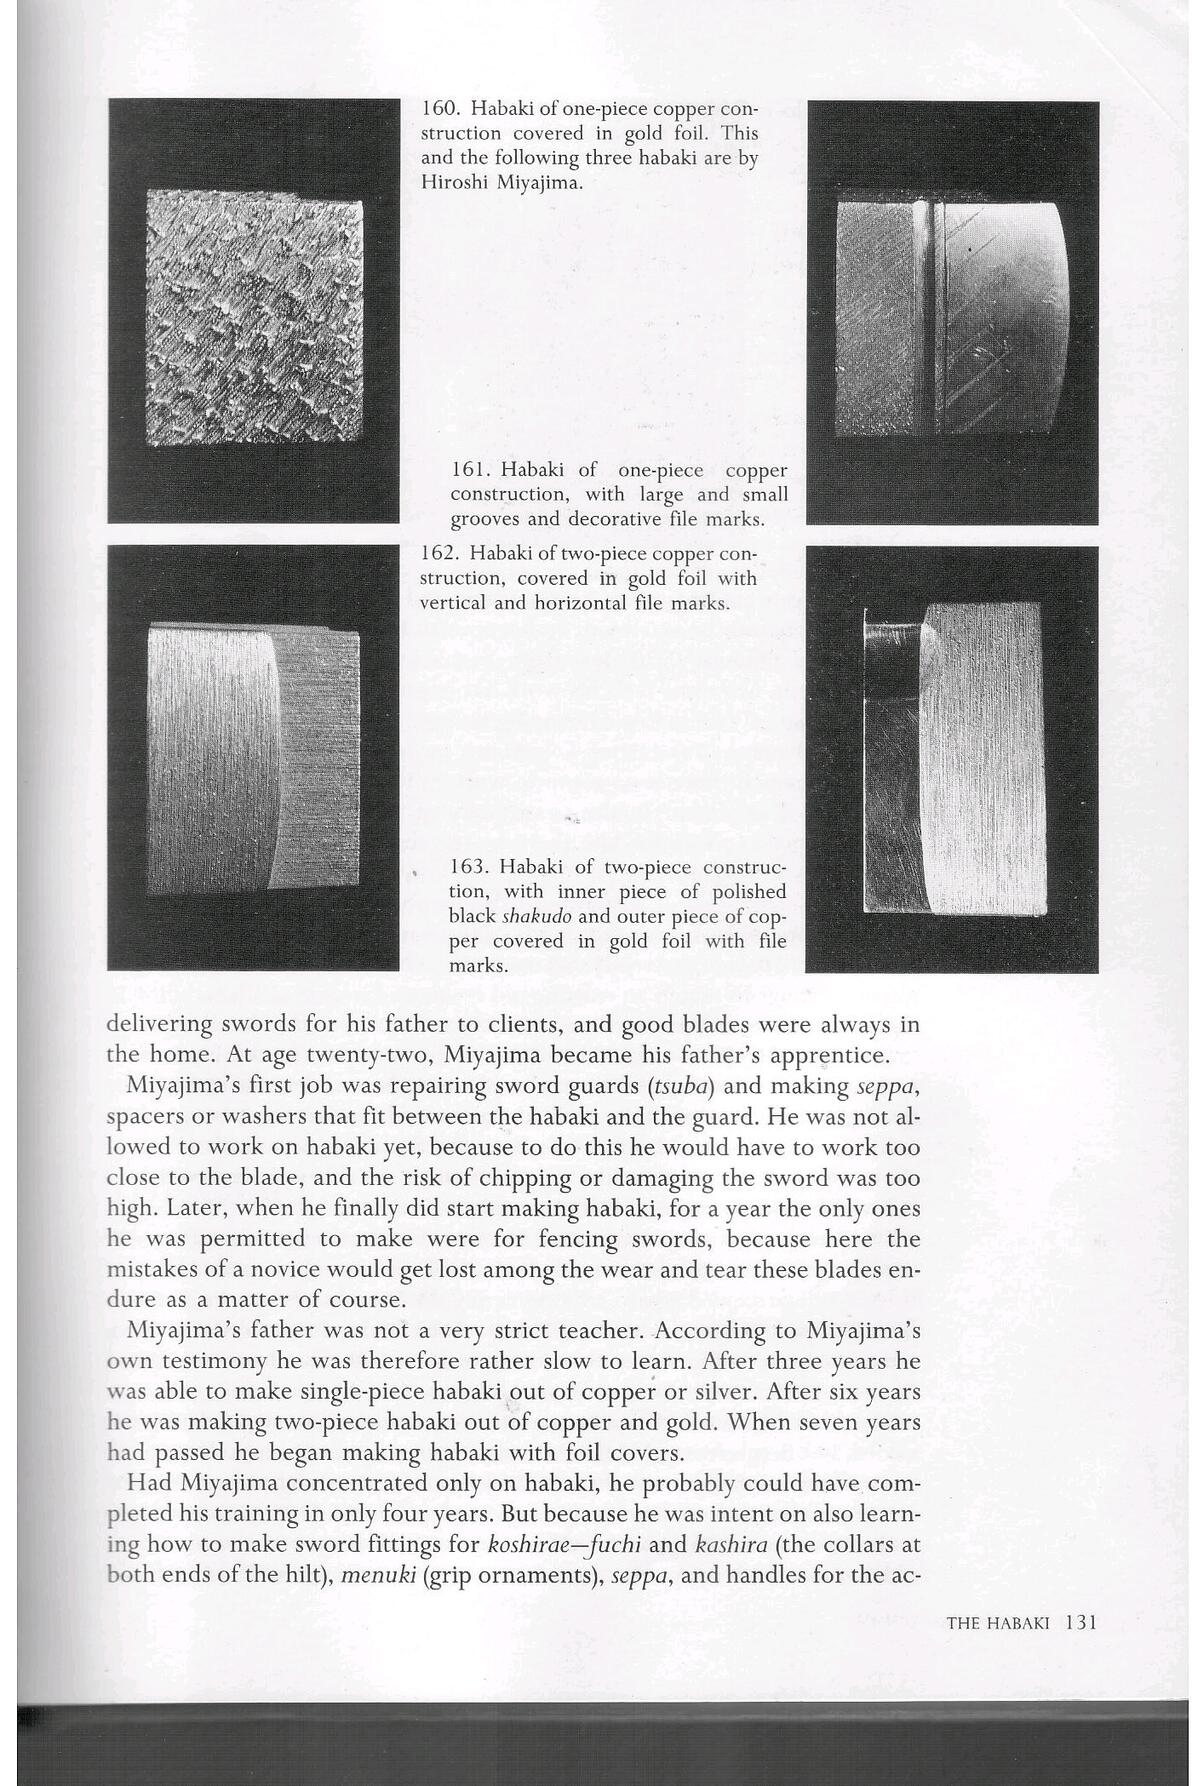
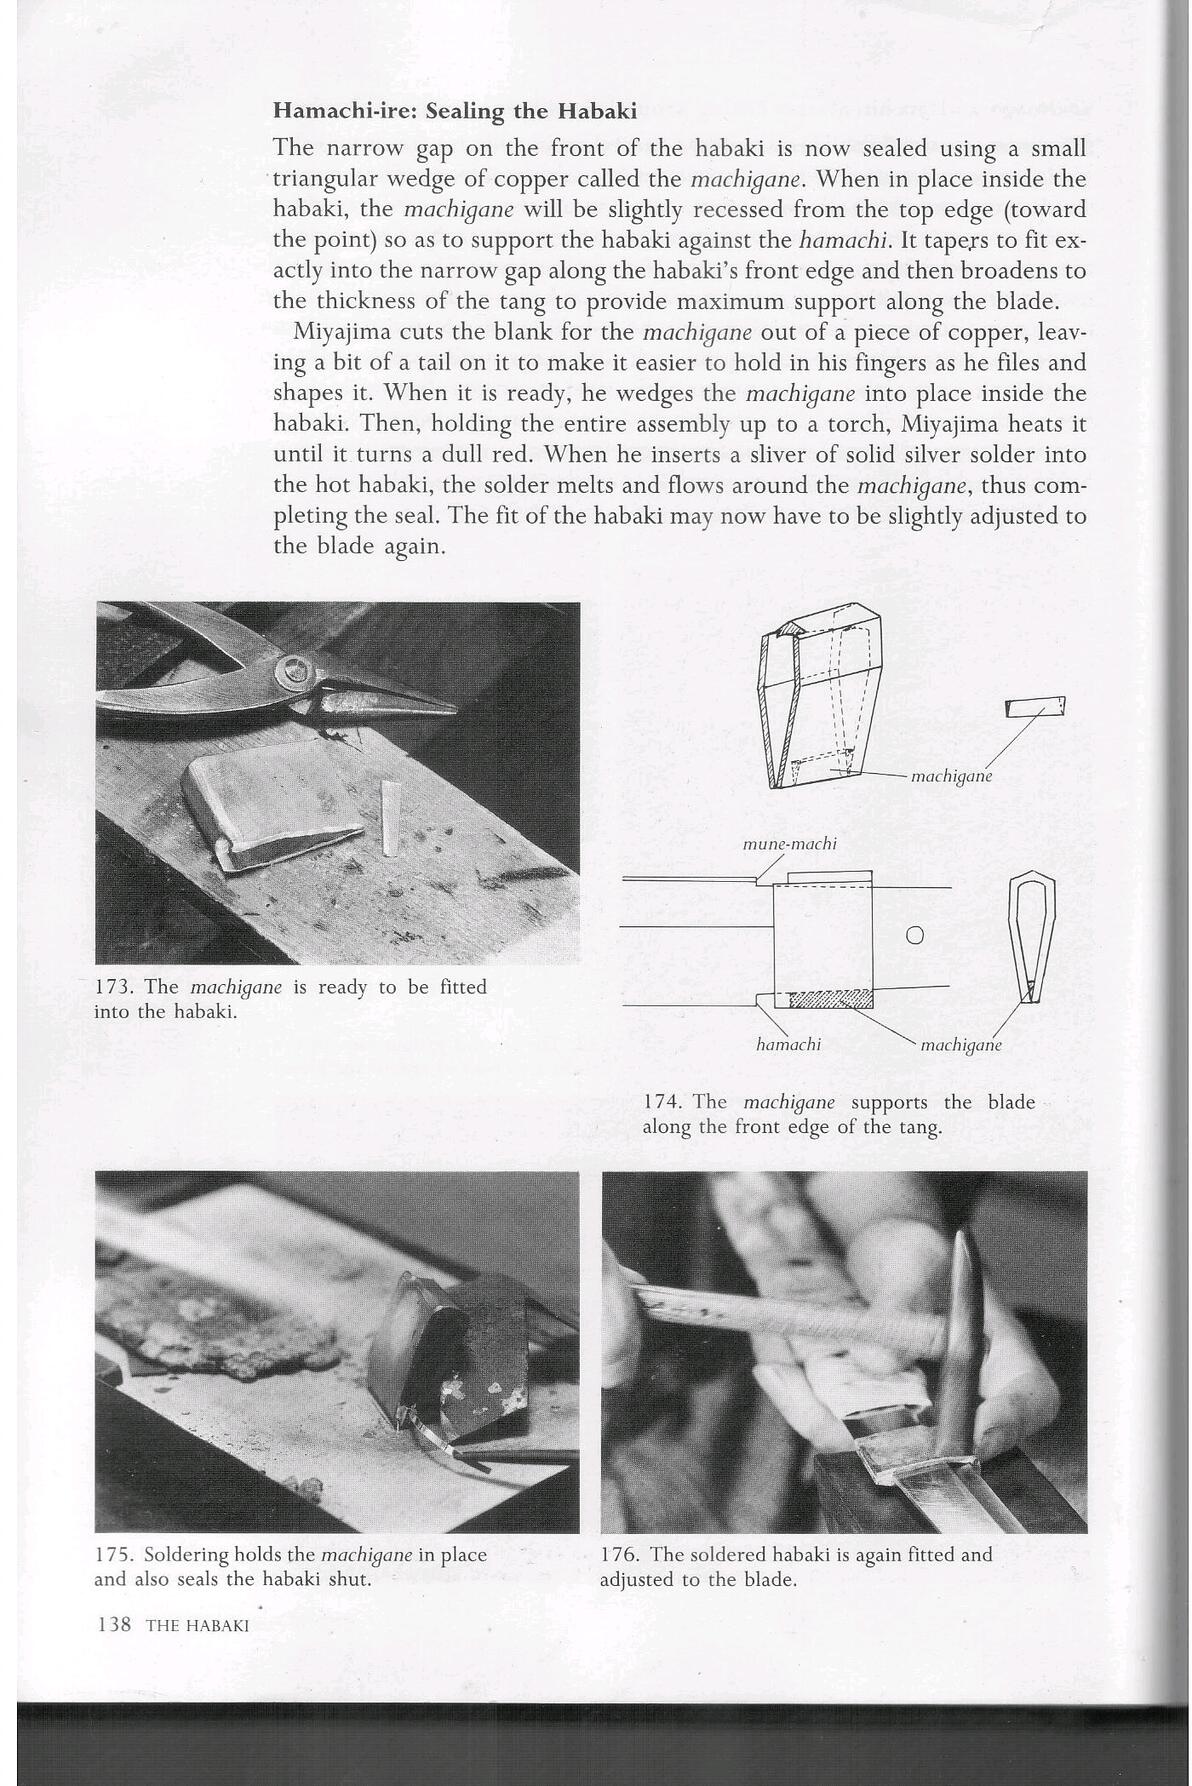
• 二重构造:
• 内层:铜坯凿出茎槽,楔形设计(上薄下厚)
• 外层:0.2mm厚金箔包裹,焊缝隐藏于背面
• 表面处理:
• 鎬雕(斜面刻纹):增加摩擦力
• 色扬(iroage):用松脂+硝酸钾溶液加热,恢复金箔赤色
4.2 高山一之的刀鞘哲学
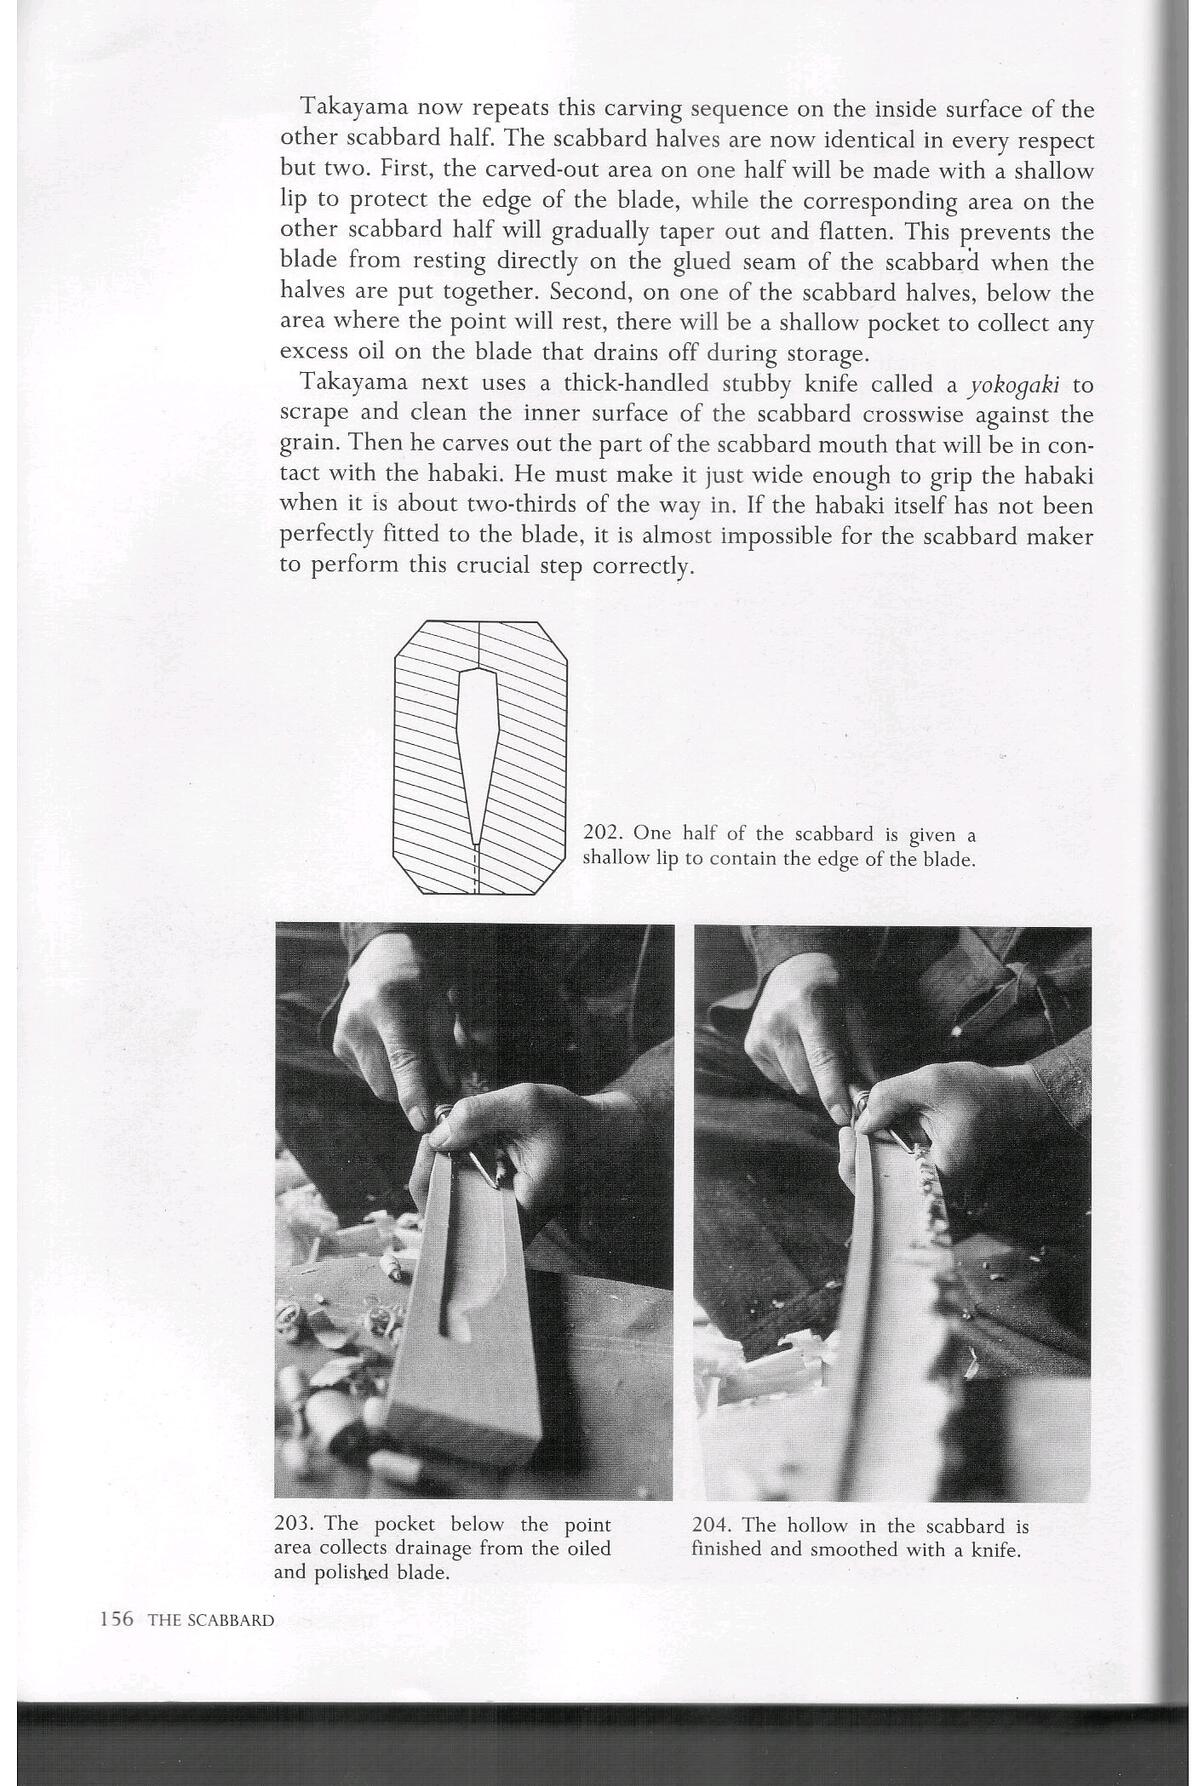
• 木材处理:朴木自然干燥10年,含水率<8%
• 合鞘精度:
• 内槽仅接触刀背,两侧留0.3mm间隙
• 刀尖下凿排水凹槽,防止潮气积聚
• 防变形设计:
• 针对空调环境,预留0.5mm收缩余量
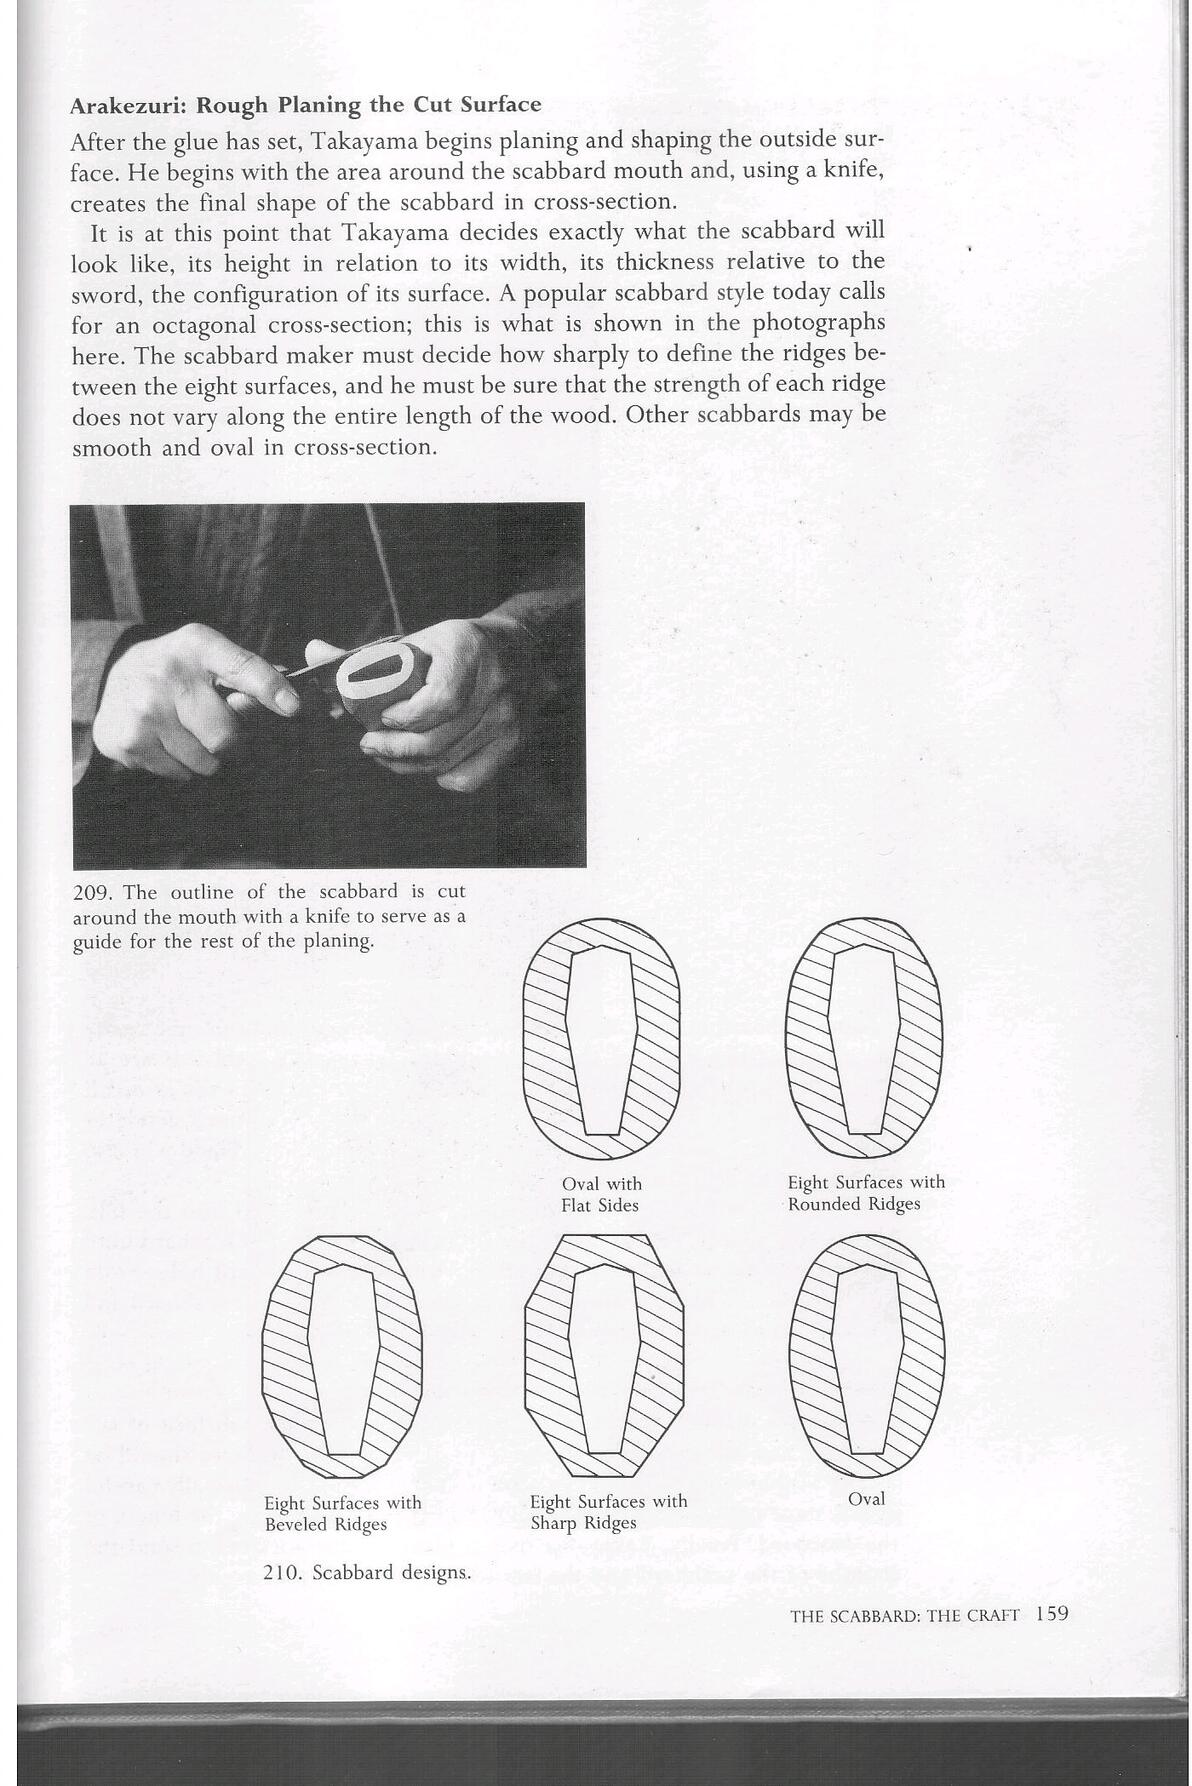
• 八角形截面增强抗弯强度
第五章 现代刀剑的挑战与未来
• 技术突破:
• 吉原义人通过微分温差控制(±5°C)复原备前传「映り」
• 超细粒玉钢(结晶<50μm)实现地肌如绸缎光泽
• 审美争议:
• 保守派批评现代刀「过于健康」(指无历史磨损感)
• 革新派主张融合激光测量与传统锻造,开发「新世代刃文」
附录:专业术语对照表
• 沸(Nie):淬火形成的可见马氏体晶粒
• 匂(Nioi):雾状微晶马氏体带
• 映り(Utsuri):刀身出现的朦胧白光带
• 地肌(Jihada):折叠锻造形成的钢材纹理
DLC1:
吉原义人复原备前传「映り」的温差控制技术详解
「映り」是出现在刀身「平地」部分、刃文上方的一种朦胧的白色晕影,如同刀身映照出刃文的形状,是备前派古刀中最具代表性的美学特征之一。这一技术曾一度失传,吉原义人通过多年的实验,成功破解并复原了其核心工艺——分区温差淬火法。
一、「映り」的本质与技术挑战
1. 本质:从现代金属学角度看,「映り」并非像刃文那样的马氏体硬化带。它是在特定温度区间(铁碳平衡图中的奥氏体-珠光体转变区附近)形成的、由极细微的珠光体或贝氏体组成的区域。其光泽和质感与周围的索氏体基体不同,从而产生视觉上的“白晕”效果。
2. 技术挑战:产生「映り」的关键在于,必须在刀身上创造出一个非常狭窄且精确的中间温度带。这个区域的热量必须足以引发金属组织的微妙变化,但又不能高到形成马氏体。在全身加热、整体淬火的传统工艺中,实现这种局部的、渐变的热控制极其困难。
二、吉原义人的微分温差控制法:三步精准控温
吉原义人的方法核心是将刀身沿纵向分为三个具有细微温差的区域进行淬火。以下是具体操作步骤: 第一步:覆土策略——创造热阻差异 在涂抹黏土(土置)时,他不仅勾勒出刃文的图案,更关键的是在刀身的“平地”部分进行有计划的、渐变的覆土。
刃文区域:覆盖非常薄的黏土,确保淬火时能急速冷却,形成马氏体(刃文)。
映り区域:在预定出现「映り」的带状区域,涂抹厚度介于刃文区和刀背区之间的黏土。这层黏土作为绝缘体,会略微延迟此区域的冷却速度。
刀背与镐地区域:覆盖最厚的黏土,使其冷却速度最慢,保持珠光体或索氏体的柔软韧性。
第二步:加热过程中的“微分”加热法 这是整个技术中最考验经验和技巧的部分。在淬火前,吉原义人通过独特的加热手法,使刀身在投入水中之前就已形成所需的温度梯度。
1. 基础加热:他将用长铁棒固定的刀身,刃部朝上,缓慢地在炭火中移动,进行整体预热,使刀身达到约700°C(暗红色)的基准温度。
2. 分区精加热:
o 首先加热刃部:他改为刃部朝下,将刀身更深地插入炭火中,并集中火力在刃区。通过观察火色,他将刃部温度提升至约800-830°C(亮橙红色)。这是形成高硬度马氏体(刃文)所需的温度。
o 控制「映り」区温度:在确保刃部达到高温的同时,他通过控制刀身在火中的深度和停留时间,让「映り」预定区域的温度精确维持在约750-760°C。这个温度低于刃部,但高于刀背。
o 保持刀背低温:刀背和镐地区域因黏土最厚,且受热相对较少,温度保持在约700-720°C。
第三步:淬火与“自回火”效应 当三个区域的温度达到预设目标后,他迅速将刀身垂直、平稳地投入水中。
刃部因温度最高且黏土最薄,冷却速度极快,奥氏体转变为坚硬的马氏体。
「映り」区域因初始温度适中且黏土较厚,冷却速度稍慢于刃部。在这个特定的冷却速率下,奥氏体转变为那些肉眼难以分辨的、产生白晕效应的细微组织(极细珠光体/贝氏体)。
刀背因温度最低、黏土最厚,冷却速度最慢,奥氏体直接转变为粗大的珠光体或索氏体,保持韧性。
淬火后,刀身仍有余热。吉原会迅速将刀从水中取出,利用残留的热量进行“自回火”,进一步调整内部应力,并使「映り」的色调更加柔和稳定。
三、实现±5°C精度的关键要素
1. 超凡的“火色”判断力:吉原完全依赖肉眼观察钢铁在黑暗中的颜色(从暗红到亮黄白)来估测温度,这需要数十年经验积累。±5°C的温差对应的颜色差异微乎其微。
2. 特制炭火:他使用大小均匀的松炭和栎炭,它们能提供稳定、纯净且可控的热量,没有杂烟干扰观察。
3. 对钢材的深刻理解:每一批玉钢的淬火敏感性都略有不同。吉原能在加热过程中根据钢材的“反应”微调策略。
总结
吉原义人复原「映り」的技艺,是传统经验智慧与对材料科学原理的深刻洞察的完美结合。他通过:
1. 覆土预设冷却梯度。
2. 微分加热在淬火前建立精确的温度梯度(刃部~830°C,映り区~755°C,刀背~710°C)。
3. 精准淬火利用不同冷却速率引发不同的相变。
这套复杂的“温差控制艺术”,成功地将失传数百年的备前刀之美,重新赋予了现代刀剑。这不仅是一项技术成就,更是对日本刀文化遗产的重要贡献。
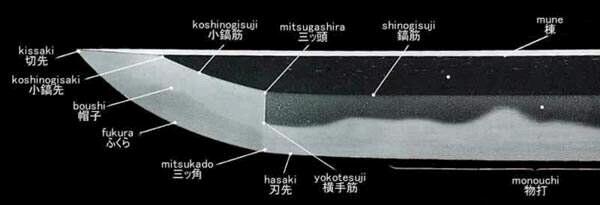
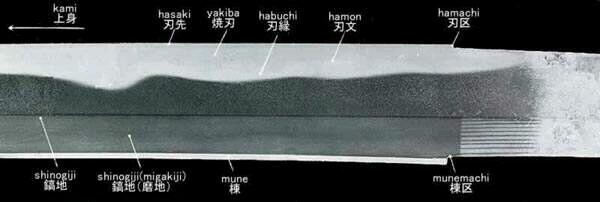
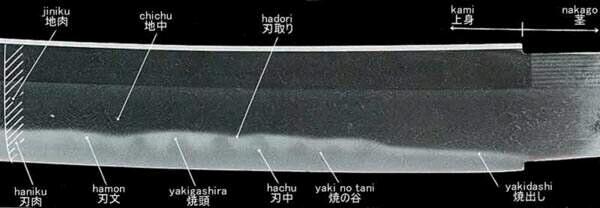
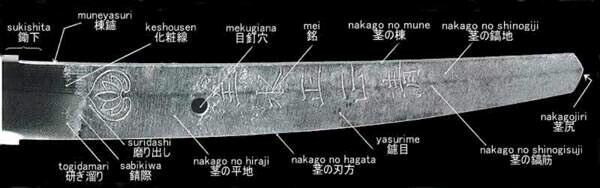
DLC2 日本刀基础名称
参考文献——————
日本刀的制作-The Craft of the Japanese Sword (Leon Kapp, Hiroko Kapp, Yoshindo Yoshihara)
凯业美术官网(基础知识)
图说日本刀大全
本文笔者自用,所以如果有没写全的引用请见谅(接下来打算去找找古法研磨和刃纹的制作方法)
玉钢部分有点简洁。。。(关键是可以去买啊)
最后送个图,感谢观看~(>▽<)ノシ(有错误可以跟笔者讨论,蛆宝宝实力)