
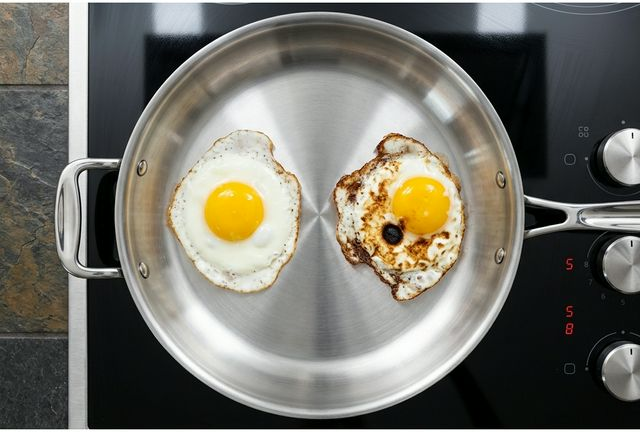
一个韩国市场的不锈钢煎锅采购项目,样品阶段表现正常,量产第一批 2000 口到货后,终端用户集中反馈"锅底中间焦、边缘生"。从烹饪照片看,煎蛋中心已经焦黑,边缘蛋白仍然透明。
后续排查发现,问题出在复合底方案变更:打样时使用的是全覆盖铝片复合底,量产时变成约 70% 覆盖面积。外观检验很难发现差异,因为从锅底外侧看,两种方案几乎一样。
这类案例说明,导热均匀性是锅具最核心的隐性品质之一,也是采购验收中常被漏掉的环节。很多检验清单会写涂层厚度、尺寸公差、外观缺陷,却没有把"这口锅导热是否均匀"转化成明确的测试方法和判定标准。
对商用不锈钢锅、锅具OEM项目和食品级不锈钢锅具验收来说,导热均匀性不能只靠手感判断。它需要被拆成可操作、可记录、可复测的验收参数。
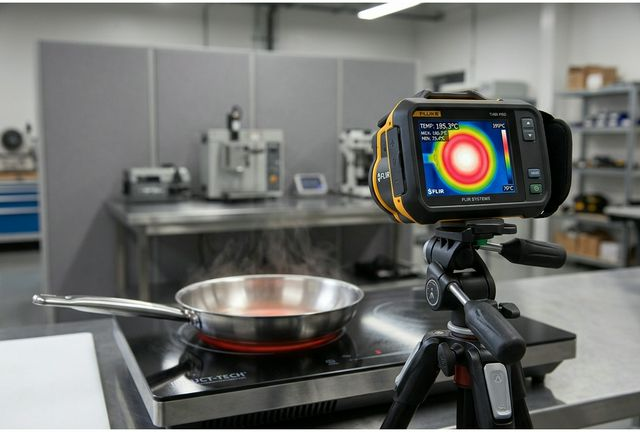
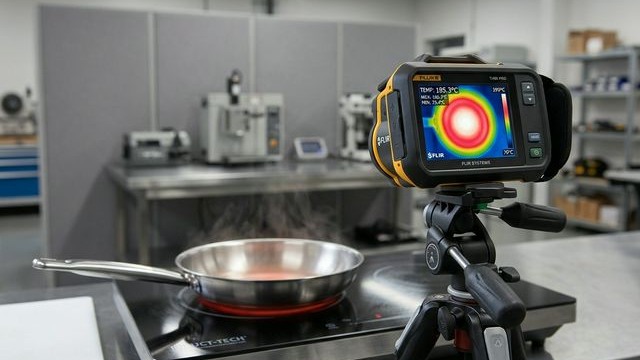
方法一:热成像仪扫描锅底检测
热成像仪可以把肉眼看不到的温度分布变成伪彩图。对着加热中的锅底拍摄后,红色区域代表高温区,蓝色区域代表低温区,色差越大,说明导热越不均匀。
怎么操作:
步骤一:将空锅放在标准化热源上,优先使用电磁炉或电热盘,减少明火带来的火焰偏差
步骤二:中火加热 90 秒,所有样品保持相同加热时间
步骤三:用热成像仪从锅底正下方垂直拍摄,距离固定在 30cm
步骤四:读取中心点温度与边缘四点温度,计算最大温差 ΔT
判定标准:
优秀:ΔT ≤ 15°C,属于高端锅具常见目标区间
合格:ΔT 15-30°C,大众市场通常可以接受
不合格:ΔT > 30°C,容易出现"中间焦、边缘生"的烹饪体验
热成像仪选型参考:
入门级:FLIR C5 / HikMicro Pocket2,价格约 2000-5000 元,分辨率够用但刷新率偏低
工业级:FLIR E54 / Testo 883,价格约 2-5 万元,适合系统化锅具品控
手机外挂方案:FLIR ONE Pro,价格约 2000 元,精度略低,但日常抽检够用
热成像测试对环境温度比较敏感。建议在 20-25°C 的室内环境中测试,避免风扇直吹锅体。测试前锅底必须完全干燥,水渍会干扰红外读数。
在新品打样阶段,热成像图最好直接附进样品确认记录。哪里热、哪里冷、温差多大,都应以图像和数据形式留下证据,而不是只写"导热良好"这类模糊描述。
方法二:水膜蒸发法快速筛查
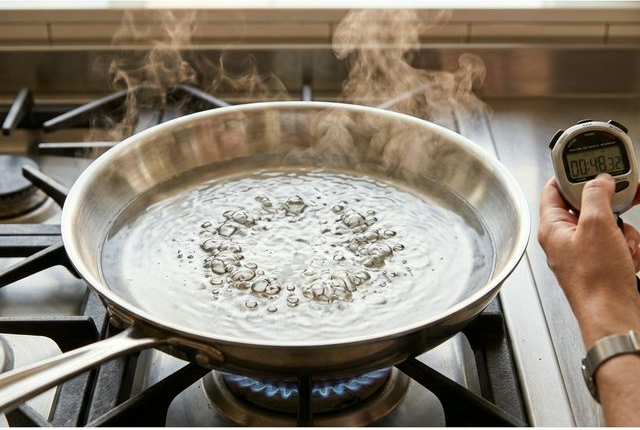
如果热成像仪成本较高,或者不方便每批次都使用,水膜蒸发法可以作为低成本筛查手段。它的原理很简单:在锅底倒入薄水膜,加热后观察水膜冒泡和蒸发的速度分布。
怎么操作:
步骤一:把锅放水平,可用水平仪校准,倒入约 50ml 室温水,轻轻晃匀,使水膜铺满锅底
步骤二:开最小火,电磁炉可统一设置为 800W
步骤三:观察水膜开始冒泡的区域和顺序,先冒泡的区域温度更高,后冒泡的区域温度更低
步骤四:记录从水膜开始冒泡到完全蒸干的时间差
判定标准:
优秀:整个锅底几乎同时冒泡,蒸干时间差 ≤ 5 秒
合格:中心先冒泡,边缘延迟 5-15 秒
不合格:中心已经沸腾,边缘水膜仍然没有明显反应,延迟 > 15 秒
水膜法的关键细节:
水量必须统一,水太多看不出差异,水太少蒸发太快
锅体必须水平放置,倾斜会导致水膜偏向一侧
火源必须居中,否则测到的是火源偏差,不是锅底差异
至少测 3 口做对比,单口测试缺少参照价值
这个方法不需要复杂设备,一口锅、一杯水、一个标准热源就能完成。它适合来料抽检、海外仓到货检查和批次一致性快速筛查。发现明显不均匀的样品,再用热成像仪复测,效率会更高。
方法三:实际烹饪测试还原用户体验
热成像和水膜法测的是温度分布,但终端用户感知到的是烹饪结果:是否一边焦、一边生,是否局部糊底,是否上色不均。所以导热均匀性最终还需要回到实际烹饪场景。
标准化煎蛋测试:
食材:2 个鸡蛋,尽量统一大小;食用油 5ml
加热:中火预热 60 秒
操作:将鸡蛋打入锅中两侧对称位置
观察指标:两个蛋的蛋白凝固时间差、蛋黄颜色均匀度、是否有局部焦糊
判定标准:
优秀:两个蛋几乎同步凝固,底面颜色均匀金黄,无明显焦点
合格:凝固时间差 ≤ 10 秒,底面有轻微色差
不合格:一侧已经焦边,另一侧蛋白仍未完全凝固
如果需要更高精度,可以增加薄饼测试。做法是摊一张很薄的面糊,加热后观察底面着色分布。导热均匀的锅,薄饼颜色从中心到边缘应基本一致;导热不均的锅,会出现明显深色斑块和浅色区域。
高端产品线还可以采用"24 点温度测试":在锅底画 24 个等距测温点,逐点用接触式温度计记录温度。这个方法耗时较长,但适合零售价较高、客诉成本较大的锅具项目。
导热均匀性背后的工艺根因
只知道怎么测还不够。采购端在验厂、打样和量产确认时,还要理解导热不均匀通常来自哪些工艺环节。
影响导热均匀性的核心因素:
锅底材料厚度均匀度:冲压模具磨损可能导致中心偏薄、边缘偏厚。验收时可用测厚仪抽测锅底 5 个点,中心加四象限,偏差建议控制在 ≤ 0.3mm
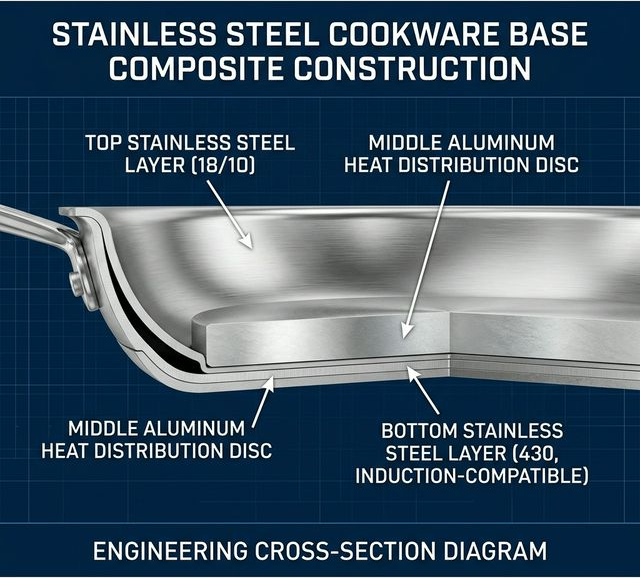
复合底覆盖面积:不锈钢锅通常用铝片复合底提升导热,关键看覆盖率。100% 全覆盖与 70-80% 部分覆盖的表现差距很大
钎焊或扩散焊接合质量:铝片和不锈钢之间如果有气泡或脱焊区域,该区域会成为热传导死区。超声波 C-扫描可用于检测焊接面的完整性
锅底弧度与平整度:锅底不平会影响电磁炉、电陶炉接触效果。用平板尺检测锅底平整度时,间隙建议控制在 ≤ 1mm
一个常见经验数据是:同样规格的不锈钢煎锅,100% 覆盖的 3mm 铝片复合底,ΔT 通常在 10-15°C;70% 覆盖的 2mm 铝片,ΔT 可能升到 25-35°C。差异往往不在外观,而在复合底覆盖面积和铝片厚度。
三种锅具品控方法怎么选
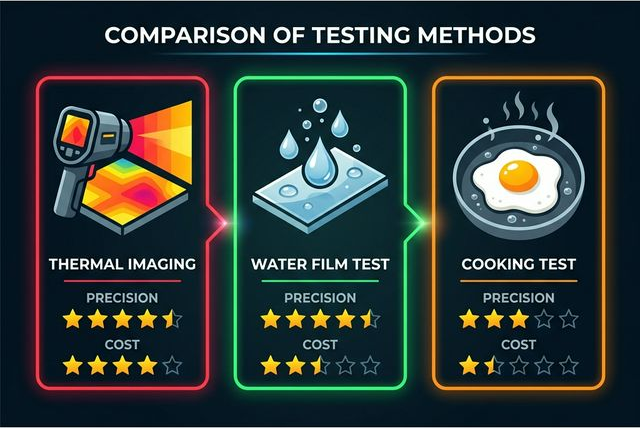
三种方法不需要互相替代,更适合分阶段组合使用。
热成像仪扫描:
精度:最高,可量化到具体温差
成本:设备价格约 2000-50000 元
操作难度:需要标准化环境和人员培训
适用场景:新品打样验证、高端线首件检测、验厂能力确认
水膜蒸发法:
精度:以定性筛查为主,不能精确量化每个测温点
成本:几乎为零
操作难度:低,适合快速复制
适用场景:来料抽检、批次一致性筛查、海外仓到货验收
实际烹饪测试:
精度:最贴近用户体验
成本:低,主要是食材和时间
操作难度:需要统一 SOP,否则不同人员测试结果会有偏差
适用场景:终端体验验证、产品评测素材、客诉调查复现
给采购端的验收建议
把导热均匀性写进验收标准,建议采用三级验证模式:
Level 1,打样阶段:每个新 SKU 首件做热成像扫描,温差数据写入样品确认报告
Level 2,量产抽检:每批次到货用水膜法抽检 5-10%,异常样品隔离复测
Level 3,上市前终验:随机抽 3 口做标准化煎蛋测试,拍照归档作为品质记录
如果要编写锅具验收规格书,导热均匀性应单独列为一个检验项,写清楚测试方法、判定标准和抽样比例。对厨具代工、来图来样定制和验厂项目来说,这个指标越早量化,后续争议越少。
导热均匀性看似是使用体验问题,本质上是材料、结构、焊接和平整度共同作用的结果。采购端只要把测试方法前置,很多量产后的客诉风险就能在打样和首件阶段提前暴露。
关键词:导热均匀性 · 锅底检测 · 热成像 · 水膜法 · 烹饪测试 · 锅具品控 · OEM验收 · 商用不锈钢锅 · 锅具OEM · 食品级不锈钢
