
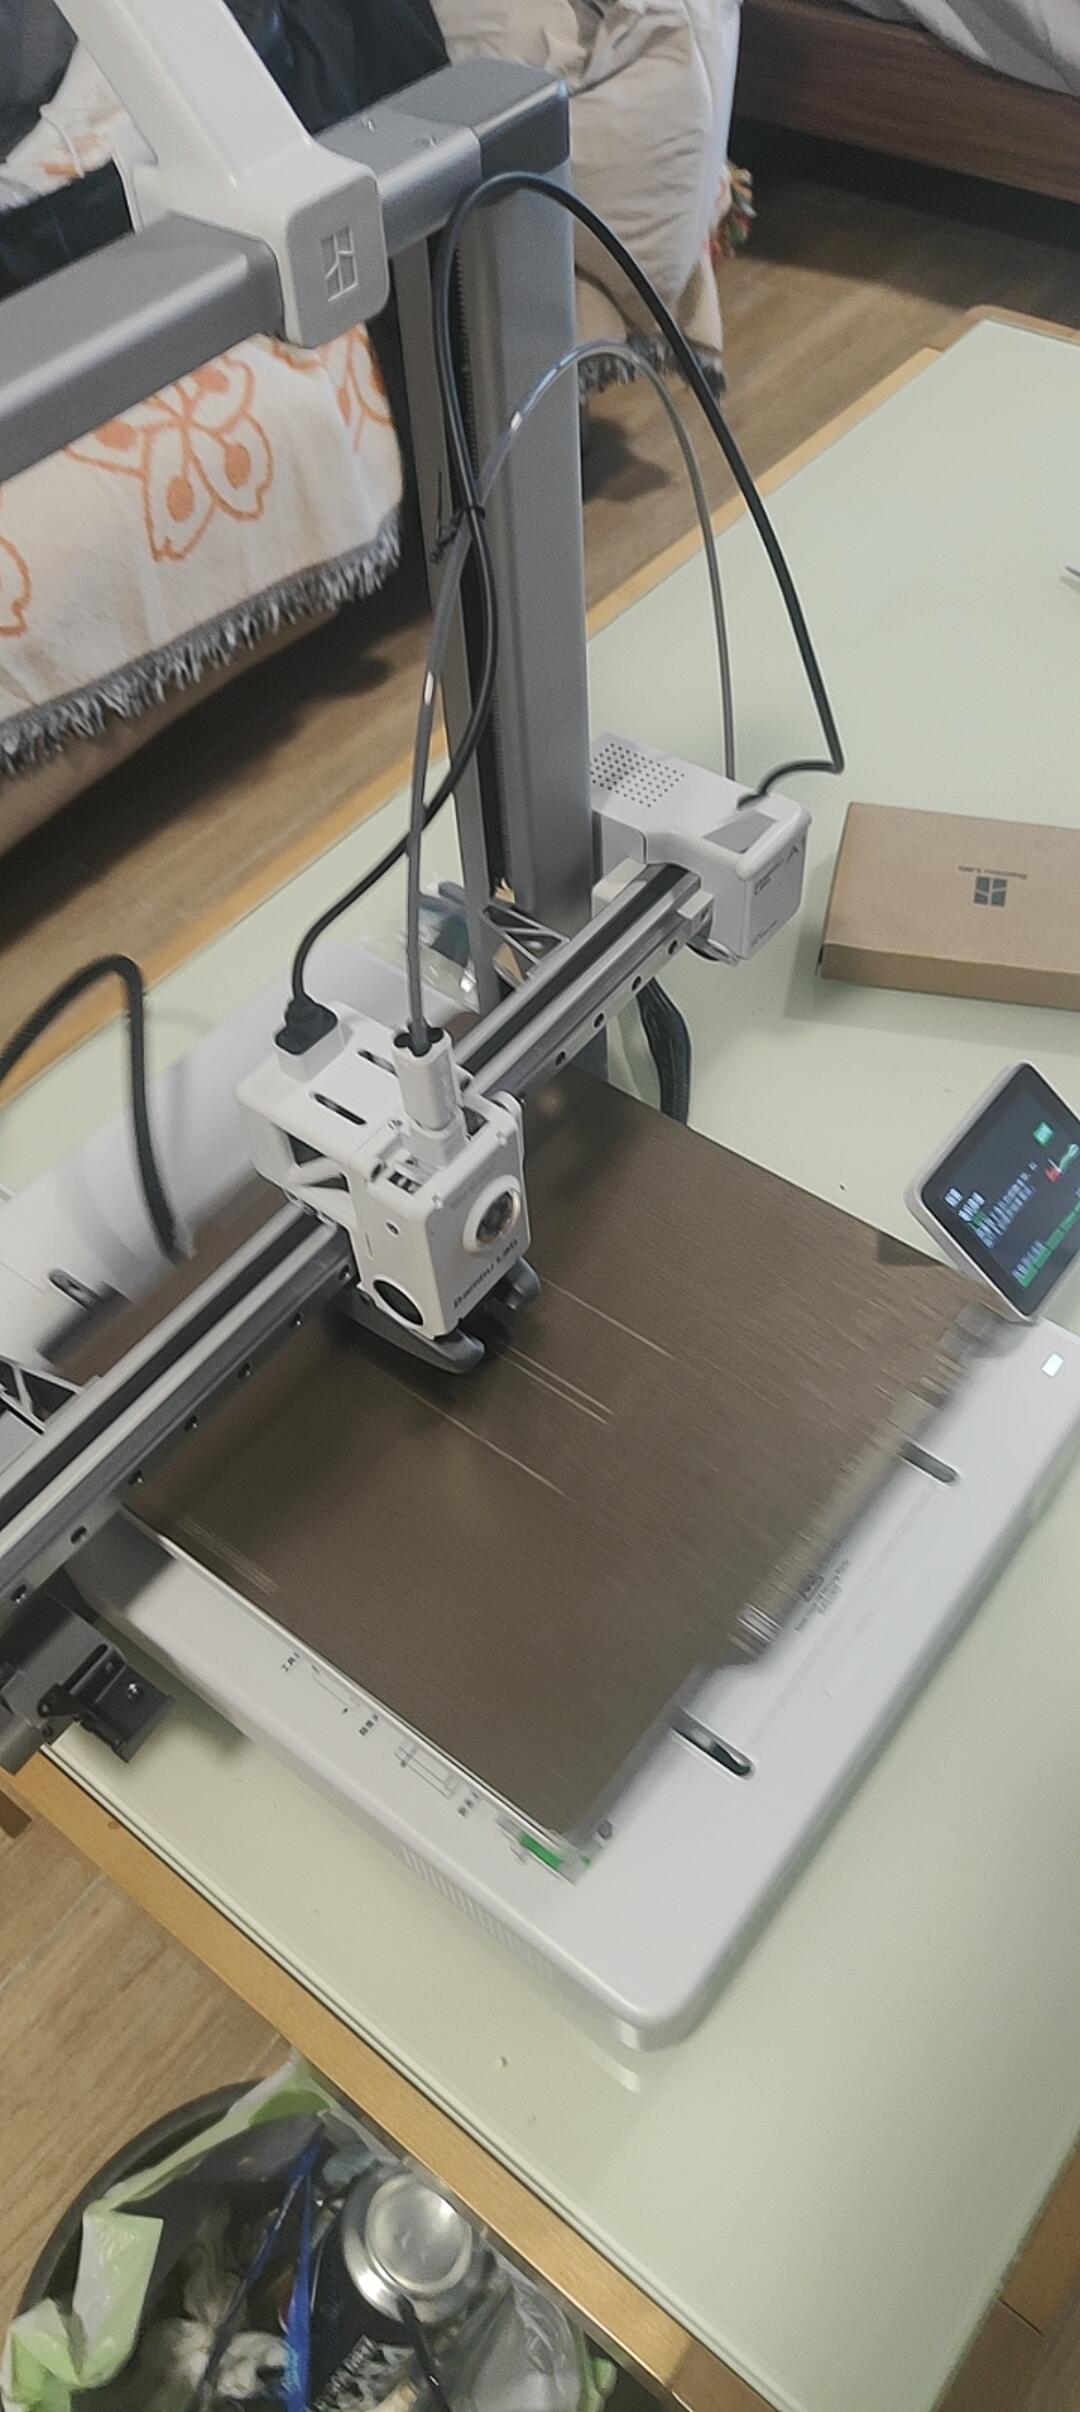
拓竹的电机震动补偿技术,堪称 3D 打印领域的精密工程典范。其核心在于主动共振抑制系统,通过传感器实时捕捉运动部件的振动频率,并生成反向运动指令进行动态抵消。以 A1 mini 为例,打印前会自动校准 X 轴和 Y 轴的共振特性,利用算法补偿运动轨迹,使高速打印时的表面振纹减少 90% 以上。
这一技术的细节优化体现在三个维度:
硬件级精密控制 拓竹采用全金属导轨系统和大功率步进电机(如 P1P 的 2.5N・m 峰值扭矩电机),配合低惯量运动部件,从机械结构上降低振动源。X1 系列更突破性地采用并联机械手架构,类似高速 SMT 贴片机的设计,将运动性能提升一个数量级,同时通过结构共振抑制功能自动检测并补偿机身振动。 多传感器协同感知 设备搭载高频涡流传感器、加速度计和激光雷达,构建毫米级精度的振动监测网络。例如,A1 mini 的工具头和 Y 轴集成传感器,实时监测打印头运动状态,结合喷嘴压力数据动态调整挤出流量,确保振动补偿与材料流动同步。P1P 的机载加速度传感器则能在 0.01 秒内捕捉共振频段,通过固件层生成反向运动指令。 智能算法深度优化 拓竹自研的振动补偿算法融合流体力学模型与 AI 预测,可根据耗材特性(如 PLA、PETG 的黏度差异)动态调整补偿参数。例如,在打印转角或悬臂结构时,系统会预判振动趋势,提前注入微幅反向运动,使模型表面粗糙度 Ra 值降低至 1.2μm 以下。H2D 更通过 5μm 分辨率光学测量校准工具头运动,实现全工作空间内 ±50μm 的定位精度。
这些细节的叠加,使拓竹在 500mm/s 超高速打印下仍能保持层厚误差小于 0.05mm。用户实测显示,复杂模型的悬臂部分无明显振纹,精细结构(如 0.2mm 薄壁)的成型精度比传统机型提升 40%。从硬件到算法的全链路优化,拓竹的电机震动补偿技术重新定义了消费级 3D 打印的精度标杆。
